


Промышленное производство
Станок с ЧПУ
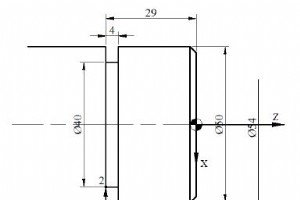
Автор: Brian Описание Эта программа для токарного станка с ЧПУ показывает, как сделать паз по оси X.Чертеж также показывает, как движется режущий инструмент для паза в соответствии с программой. Чертеж/Изображение Программа ЧПУ % N10 T08 M06 N20 G96 S80 G95 F0.05 M03 N30 G00 X54 Z-29 M08 N40 G0
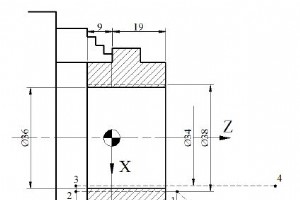
Автор: BEATA Описание Очень простой и базовый пример программы ЧПУ, показывающий, как создать программу для растачивания детали на токарном станке.Та же программа может использоваться для растачивания зацепов.Все движения инструмента подписаны на чертеже. Чертеж/Изображение Программа ЧПУ % N10 T04
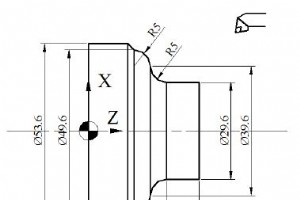
Автор: cnc programmer Описание Простой пример программы для токарного станка с ЧПУ, показывающий, как создать программу для точной обработки простого контура с радиусом.Обрабатываются несколько диаметров, используются как по часовой стрелке, так и против часовой стрелки радиусы. Чертеж/Изображение
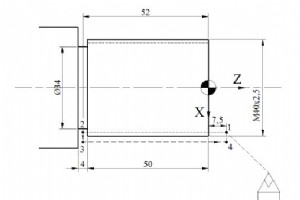
Автор: Brian Описание Очень простая и базовая программа для токарного станка с ЧПУ для нарезания резьбы на детали.В программе используется G-код G33 для нарезания резьбы.Здесь запрограммирован только один проход, вы можете добавить столько проходов, сколько требуется для вашей ситуации и материала.
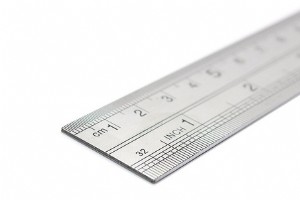
Таблица перевода дюймов в миллиметры для операторов станков с ЧПУ, чтобы облегчить их работу. Таблица перевода дюймов в мм 0"+= мм 1"+= мм 2"+= мм 3"+= мм 4"+= мм 1/640,397025,400050,800076,2000101,600 1/320,7941/6425,7971/6451,1971/6476,5971/64101,997 3/641,1911/3226,
Полные списки G-кодов и M-кодов для программирования станков Mori Seiki NMV, предназначенные для операторов и программистов ЧПУ, работающих на вертикально-horstовых центрах обработки Mori Seiki. Изображение: HEINZ BAUMGARTNER AG Приведенные G- и M-коды применимы к следующим моделям Mori Seiki с указ
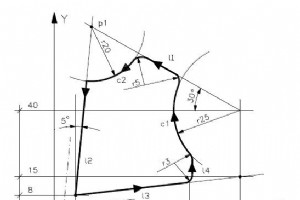
Пример программирования Osai GTL для операторов ЧПУ, работающих на станках с ЧПУ серии Osai 10 Series. Пример программирования Osai GTL N1 (DIS,EXAMPLE GTL) N2 l1=X70Y40,a150 N3 l2=X8Y8,a-95 N4 p1=l1,l2 N5 l3=X8Y8,X70Y15 N6 l4=X50Y,a90 N7 c1=I70J40 r-25 N8 c2=p1,r-20 N9 F250 S800 T1.1 M6M3 N10 GX
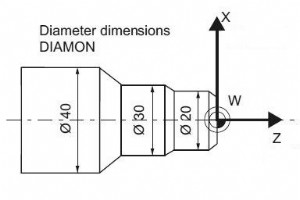
Sinumerik DIAMOF, DIAMON, DIAM90 Поперечная ось X токарного станка с ЧПУ программируется в диаметральных размерах. При необходимости можно переключиться на радиальные размеры в программе. DIAMOF ; Радиальное измерение DIAMON ; Диаметральное измерение DIAM90 ; Диаметральное измерение для G90 и
WinNC EMCO WinNC дает операторам ЧПУ, программистам и студентам возможность установить несколько программных пакетов ЧПУ на один ПК/ноутбук, чтобы они могли обучиться работе со всеми распространенными на рынке системами ЧПУ. На одном ПК/ноутбуке можно установить до девяти различных систем ЧПУ, напри
EMCO WinNC GE Series Fanuc 0-MC: полные списки G-кодов и M-кодов для программирования. G-коды G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пауза G09Точная остановка G10
EMCO WinNC SINUMERIK 810/820 T Токарная обработка: полные списки G-кодов, M-кодов и циклов для программирования. G-коды G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пау
EMCO WinNC SINUMERIK 810/820M Фрезерование: полные списки G-кодов, M-кодов и циклов для программирования. G-коды G-кодОписание G00Быстрый ход G01Линейная интерполяция G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пауза G09Точная остановка по

EMCO WinNC Heidenhain TNC 426 Conversational: полный список M-кодов для программирования. M-коды M-кодОписание M0Программная остановка M1Опциональная остановка (остановка только с опциональной остановкой) M2Конец программы M3Шпиндель ВКЛ по часовой стрелке M4Шпиндель ВКЛ против часовой стрелки M5

EMCO WinNC GE Series Fanuc 21 TB: полные списки G-кодов, M-кодов и циклов для программирования. G-коды G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция (подача) G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пауза G7.1Ц
EMCO WinNC GE Series Fanuc 21 MB: полные списки G-кодов и M-кодов для программирования. G-коды G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пауза G09Точная остановка (E
EMCO WinNC серия GE Fanuc 0-TC: полные списки G-кодов, M-кодов для программирования. G-коды G-кодОписание G00Позиционирование (быстрый ход) G01Линейная интерполяция (подача) G02Циркулярная интерполяция по часовой стрелке G03Циркулярная интерполяция против часовой стрелки G04Пауза (dwell) G7.1Цили
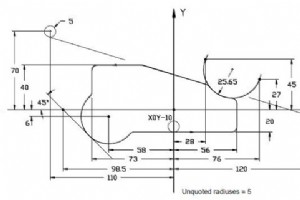
Чертеж/Изображение Программа ЧПУ N1 [PROFILE 1 N2 $1M0X-93.1I63.5Y-40.5J59.5 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I3 N8 Z100R N9 X0Y-10R N10 Z2R N11 Z-10 N12 G41K2 N13 G13Y-20J0 N14 G21I5 N15 G13X56J90 N16 G21 N17 E1=G20X76Y27,G21I-25.65,G20X28Y45 N18 E1 N19 G21I5 N20 G10X120Y0I-5 N21 G11X-110

Чертеж/Изображение Программа ЧПУ N1 [PROFILE 2 N2 $1M0X-82.9I125.Y-63.9J69.1 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I2 N8 Z100R N9 X35Y25R N10 Z2R N11 Z-10 N12 G41K2 N13 G13Y15J0 N14 G21I-20 N15 E1=G13X105Y-10J-30 N16 E1 N17 E2=G13Y-25X0J180 N18 E3=E1,G13X105Y0J-90,E2 N19 E3 N20 E2 N21 G21I2.5 N
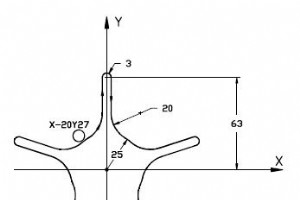
Чертеж/Изображение Программа ЧПУ N1 [PROFILE 3 N2 $1M0X-105.I103.Y-63.7J69.3 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X-20Y27R N9 Z2R N10 Z-10 N11 G49I2 N12 G41K2 N13 L=1 N14 G20X0Y0I-25 N15 G21I10 N16 G13X-3J90 N17 G20X0Y63I-3 N18 G13J-90 N19 G21 N20 G51J-72I N21 L1K4 N22 G51J0 N23 G50 N24
Fagor 8070 M (фрезерование) G-коды G-кодОписание G00Быстрый ход G01Линейная интерполяция G02Циркулярная (винтовая) интерполяция по часовой стрелке G03Циркулярная (винтовая) интерполяция против часовой стрелки G04Пауза G05Контролируемое скругление угла (модально) G06Центр дуги в абсолютных координ
Станок с ЧПУ

DH Sutherland демонстрирует передовые бронетехнологии на CAMX 2020

DVIRC получает контракт на $1 млн от ВМФ США для расширения кадров и мощностей подводного флота в Пенсильвании
Профессиональное руководство по нестандартным медным шинным коллекторам (Bus Bars)

Производство футболок и контроль качества: от ткани к готовому изделию

