



Освоение программирования Selca S3000/S4000: упражнение Profile 1
Чертеж/Изображение
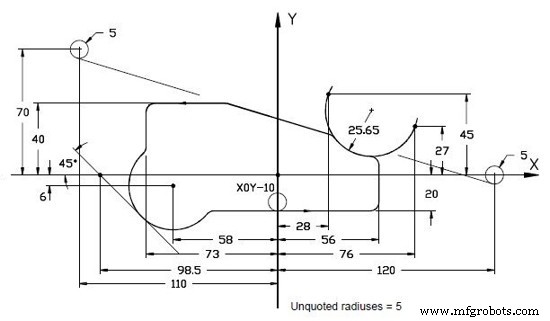
Программа ЧПУ
N1 [PROFILE 1
N2 $1M0X-93.1I63.5Y-40.5J59.5
N3 G17
N4 O1
N5 T1
N6 F1000S1200M3
N7 G49I3
N8 Z100R
N9 X0Y-10R
N10 Z2R
N11 Z-10
N12 G41K2
N13 G13Y-20J0
N14 G21I5
N15 G13X56J90
N16 G21
N17 E1=G20X76Y27,G21I-25.65,G20X28Y45
N18 E1
N19 G21I5
N20 G10X120Y0I-5
N21 G11X-110Y70I-5
N22 G21
N23 G13Y40J180
N24 G21
N25 G13X-73J-90
N26 G21I-5
N27 E2=G21X-58Y-6,G13X-98.5Y0J-45
N28 E2
N29 G21
N30 G13Y-20J0
N31 G40X0Y-10K2
N32 Z100R
N33 M30
Задача по программированию Selca CNC — продвинутая практика кода
Полный справочник G/M-кодов серии GE Fanuc 0-TC для EMCO WinNC
Станок с ЧПУ
- Освоение программирования дуг ЧПУ: Пошаговое упражнение G-кода с параметрами I и K
- Комплексный пример CNC-фрезерования: G-код, туториал и пояснение
- Понимание блоков программы ЧПУ: Полное руководство
- Мастерство программирования ЧПУ: Руководство для начинающих по управлению Fanuc
- Процедура разогрева шпинделя для оптимальной производительности
- Как использовать команду Haas M00 — Останов программы
- G-функции и коды Selca CNC — Руководство по программированию S4000 и S3000
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Первая программа ЧПУ: Пошаговое руководство по ЧПУ обработке
- Мастерство ЧПУ фрезерования: интерактивный вызов с заполнением пропусков