



Токарный станок GTCNC-150iT-II: полное руководство по G-кодам и M-кодам
GTCNC-150iT-II: G-коды и M-коды
G-коды и M-коды для токарного станка GREAT-150iT-II или GTCNC-150iT-II.
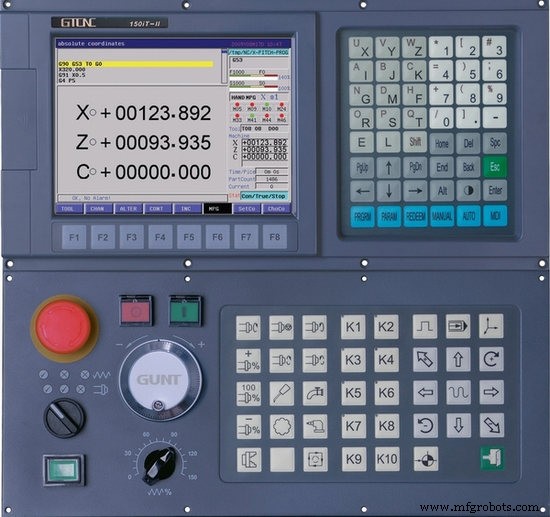
G-коды
| G-код | Описание |
|---|---|
| G00 | Быстрое позиционирование |
| G01 | Линейная интерполяция |
| G02 | Винтовая интерполяция CW |
| G03 | Винтовая интерполяция CCW |
| G33 | Резьбонарезка |
| G04 | Пауза (Dwell) |
| G17 | Плоскость X-Y |
| G18 | Плоскость Z-X |
| G19 | Плоскость Y-Z |
| G20 | Ввод в дюймовом формате |
| G21 | Ввод в метрическом формате |
| G28/G281/G282/G283 | Возврат в первую опорную точку |
| G30/G301/G302/G303 | Возврат во 2-ю, 3-ю, 4-ю опорные точки |
| G26 | Возврат осей ZXY в программную нулевую точку |
| G261 | Возврат оси X в программную нулевую точку |
| G262 | Возврат оси Y в программную нулевую точку |
| G263 | Возврат оси Z в программную нулевую точку |
| G40 | Отмена компенсации радиуса инструмента |
| G41 | Компенсация радиуса фрезы, влево |
| G42 | Компенсация радиуса фрезы, вправо |
| G52 | Установка локальной системы координат |
| G53 | Выбор машинной системы координат |
| G54 | Выбор рабочей системы координат 1 |
| G55 | Выбор рабочей системы координат 2 |
| G56 | Выбор рабочей системы координат 3 |
| G57 | Выбор рабочей системы координат 4 |
| G58 | Выбор рабочей системы координат 5 |
| G59 | Выбор рабочей системы координат 6 |
| G60 | Точное позиционирование |
| G64 | Непрерывная обработка по контуру |
| G74 | Нарезка резьбы CCW (левая резьба) |
| G84 | Нарезка резьбы CW (правая резьба) |
| G77 | Цикл резания цилиндрических/конических внутренних/наружных диаметров |
| G78 | Цикл нарезки резьбы |
| G79 | Цикл торцевой обработки |
| G70 | Доводочная обработка |
| G71 | Многоходовый цикл чернового токарения по длине |
| G72 | Многоходовый цикл чернового торцевого токарения |
| G173 | Многоходовый цикл чернового токарения по контуру (многорежимный) |
| G174 | Многоходовый цикл сверления торца с отбором стружки |
| G175 | Многоходовый цикл сверления/нарезания канавок ВН/НА |
| G176 | Многоходовый цикл нарезки резьбы |
| G90 | Абсолютное программирование |
| G91 | Инкрементное программирование |
| G92 | Установка рабочей системы координат |
| G94 | Режим подачи в минуту |
| G95 | Режим подачи на оборот |
| G96 | Режим постоянной скорости резания |
| G97 | Отмена режима постоянной скорости резания |
| G22 | Программный цикл |
| G800 | Отмена программного цикла |
| G65 | Немодальный вызов макропрограммы |
| G66 | Модальный вызов макропрограммы |
| G67 | Отмена вызова макропрограммы |
M-коды
| M-код | Описание |
|---|---|
| M02 | Конец программы, останов автозапуска (по умолчанию M02) |
| M30 | Конец программы, выключение шпинделя и СОЖ |
| M00 | Пауза программы, нажмите «Пуск» для продолжения |
| M20 | Конец программы, повторное выполнение по заданному числу циклов (для тестов) |
| M98 | Вызов подпрограммы |
| M99 | Конец подпрограммы |
| M97 | Переход в программе |
| M03 | Шпиндель CW |
| M04 | Шпиндель CCW |
| M05 | Останов шпинделя |
| M08 | Включение СОЖ |
| M09 | Выключение СОЖ |
| M10 | Захват патрона |
| M11 | Разжатие патрона |
| M24 | Включение продувки |
| M25 | Выключение продувки |
| M32 | Включение смазки |
| M33 | Выключение смазки |
| M41–M50 | Пользовательские функции ВКЛ/ВЫКЛ (M41, M43, M45, M47, M49 — ВКЛ; M42, M44, M46, M48, M50 — ВЫКЛ) |
| M51 | Пользовательская функция ВКЛ (PLC по умолчанию: центр вперед) |
| M52 | Пользовательская функция ВЫКЛ |
| M53 | Пользовательская функция ВКЛ (PLC по умолчанию: центр назад) |
| M54–M58 | Пользовательские функции ВКЛ/ВЫКЛ |
| M61 | Шпиндель: высокая передача (первая) |
| M62 | Шпиндель: низкая передача (вторая) |
| M63 | Шпиндель: передача (третья) |
| M64 | Шпиндель: передача (четвертая) |
| M88 | Пользовательская (управление выполнением программы через самодефинированные сигналы) |
| M89 | Пользовательская (управление выполнением программы через самодефинированные сигналы) |
| M317 | Очистка машинных координат оси X |
| M318 | Очистка машинных координат оси Y |
| M319 | Очистка машинных координат оси Z |
| M320 | Очистка машинных координат всех осей (X, Y(C), Z, A, B) |
Блокировка станка с ЧПУ: точное тестирование программы без производства
Полный справочник G-кодов и M-кодов для станка GTCNC-60TT
Станок с ЧПУ
- Структура программы на C: разбор Hello World и процесс компиляции
- Освоение M-кодов ЧПУ: Полное введение
- Комплексный пример CNC-фрезерования: G-код, туториал и пояснение
- Понимание блоков программы ЧПУ: Полное руководство
- Мастерство программирования ЧПУ: Руководство для начинающих по управлению Fanuc
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- M-коды станков Tormach: Полное руководство по функциям M0–M9
- Процедура разогрева шпинделя для оптимальной производительности
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Мастерство M-кодов: викторина по ЧПУ программированию