



Понимание блоков программы ЧПУ: Полное руководство
Статья не только для новичков — опытные наладчики могут освежить знания.
В любой программе ЧПУ (токарный, фрезерный, шлифовальный) есть общее — блоки программы ЧПУ.
Блоки программы ЧПУ
Каждая программа — последовательность блоков, формирующая полный траекторию для одного или нескольких инструментов. Траектория говорит станку, как обработать деталь. Каждый блок добавляет/изменяет полезную информацию.
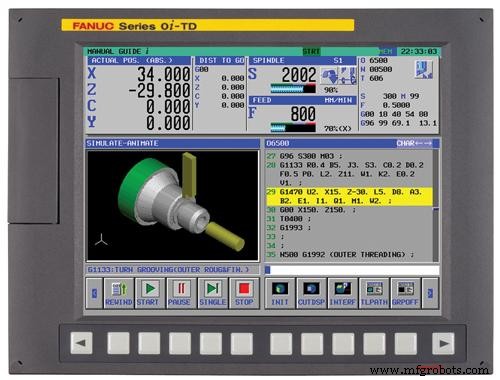
Управление Fanuc CNC
Структура блока программы ЧПУ
Типичный блок:
N50 G01 X100 Y-50.02 F100 M08
6 слов, разделенных пробелами. Каждое слово — буква (N, G, X, Y, F, M) + числовое значение (50, 01, 100, –50.02, 100, 08).
Команды программирования ЧПУ
Каждое слово — важная команда. Есть стандартные (во всех ЧПУ) и зависящие от станка/управления.
Наладчик должен знать основные команды.
Разбор того же блока:
Номера последовательности N в блоках
N50 — порядковый номер. Как нумерация строк в списке — для удобства поиска, сортировки. Не обязательны, но упрощают жизнь (особенно при циклах G71, G72).
G-код программирование
G01 — линейная интерполяция: движение в заданную точку с заданной подачей (см. ниже Подача инструмента).
Позиционирование
X100 — движение на 100 (мм/дюйм по G20/G21) по оси X.
Y-50.02 — движение на –50.02 по оси Y.
Токарные: оси X, Z.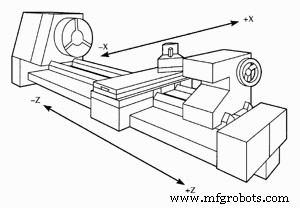
Оси токарного станка X, Z
Фрезерные: оси X, Y, Z.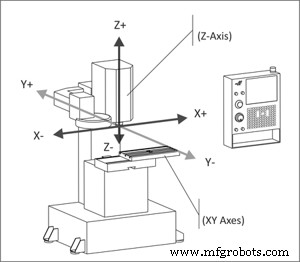
Оси фрезерного станка X Y Z
Подача инструмента
F100 — F = Feed. Любая команда движения требует подачу.
Подача: в минуту (G94) или на оборот (G95).
M-код в программировании ЧПУ
M08 — M-code (разное). Управляют поведением станка. M08 — СОЖ ВКЛ. M03/M04 — шпиндель ВКЛ, M05 — ВЫКЛ.
Станок с ЧПУ
- 6 проверенных тактик для повышения эффективности CNC-программы
- Пропуск блоков в ЧПУ (Optional Block Skip): эффективное исключение блоков программы для точного контроля
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Понимание M-кода ЧПУ M00: Безопасная остановка выполнения программы
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Комплексный пример CNC-фрезерования: G-код, туториал и пояснение
- Программа CNC-фрезерования паза для начинающих: простой пример и пошаговое руководство
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Мастерство программирования ЧПУ: Руководство для начинающих по управлению Fanuc
- Использование комментариев в программах ЧПУ Anilam