



Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
Цикл G84 — одна из самых часто используемых функций на центрах обработки.
Пример программы ниже наглядно демонстрирует использование нарезки резьбы.
G84 — модальный G-код, отменяется G80, иначе нарезка будет выполняться при каждом движении по X/Y.
Формат цикла G84
G84 X_ Y_ Z_ R_ F_
X Y — Координаты отверстия
Z — Глубина по Z (подача от плоскости R)
R — Положение плоскости R
F — Скорость подачи
Подробная статья: G84 Tapping Cycle – CNC Mill Programming
Связанная тема: Глубокое нарезание резьбы с разбивкой стружки или пошаговая нарезка циклом G84
Пример программы цикла G84
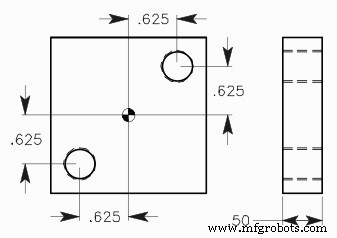
Пример цикла G84
O100 (G84 R.H. Tapping Cycle) N1 T18 M06 N2 G90 G54 G00 X0.625 Y0.625 N3 S500 M03 N4 G43 H18 Z1. M08 N5 G84 G99 Z-0.65 R0.1 F35.7143 N6 X-0.625 Y-0.625 N7 G80 G00 Z1. M09 N8 G53 G49 Z0. M05 N9 M30
Онлайн-каталог Sandvik Coromant: Полный обзор инструментов, расчетов и 3D-моделей
Глубокое нарезание резьбы на Haas: Методы пошаговой нарезки и разбивки стружки
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы Haas G71 для внутреннего чернового точения
- Освоение цикла G76 резьбонарезки: руководство по нарезке резьбы на CNC
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Цикл ECS G84 нарезки резьбы: настройка и оптимизация для фрезерных станков