



Полный цикл G71 снятия припуска на токарном ЧПУ с управлением NCT
Полный пример ЧПУ программы для наладчиков/программистов, работающих на токарных станках с ЧПУ NCT.
В этой программе цикл G71 используется для снятия припуска.
Пример программирования NCT ЧПУ
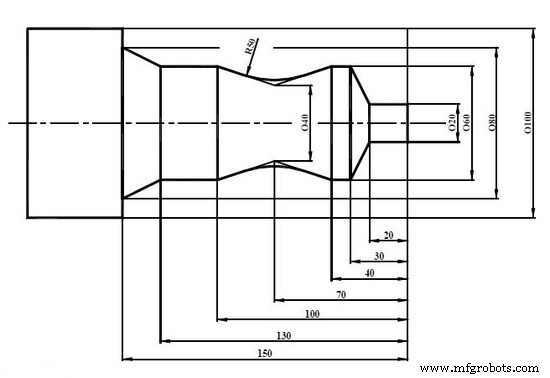
%O7014(ПРИМЕР 14)
N100 G0 X200 Z200
N110 T101
N120 G0 X40 Z10
N125 G92 S2500
N130 G96 S100 M8 M3
N140 G0 X82 Z2
N150 G71 U1 R.5
N160 G71 U.3 W.3 F.5 P190 Q280
N170 G0 X100 Z100
N180 T202
N185 G96 S120
N190 G0 G42 X20 Z2
N200 G1 Z-20 F.2
N210 G1 X60 Z-30
N220 G1 Z-40
N230 G1 X40 Z-70 ,R50
N240 G1 X60 Z-100
N250 G1 Z-130
N260 G1 X80 Z-150
N270 G1 X101
N280 G40 X110
N290 G0 X200 Z200
N300 M30
%
Точный макрос Centroid G65 для переменных размеров пазов
Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Руководство по ЧПУ программированию токарного станка для новичков
- Простое программирование токарного станка ЧПУ: Пример в дюймах для начинающих
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы Haas G71 для внутреннего чернового точения
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Цикл грубого точения G71: Пример программы для систем Fanuc