



Пример программы Haas G71 для внутреннего чернового точения
Haas токарные станки используют однострочный синтаксис G71.
Пример использования G71 для внутреннего чернового точения (ID roughing).
Может быть интересно:
- G71 однострочный формат
- Fanuc G71 двухстрочный формат
- Fanuc G70 G71 пример программы
- Пример программирования с Fanuc G71 и G70
В примере:
1 — Сверлильный стержень (boring bar) для всего чернового точения G71.
2 — Тот же стержень для чистового прохода G70.
Пример Haas G71 для I.D. чернового и чистового.
Пример программы Haas ЧПУ
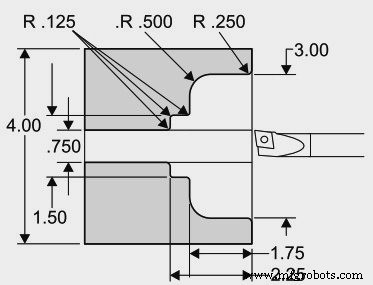
Пример программы Haas G71
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Разбор программы Haas
N1 — Инструмент 1 Смещение 1
N3 — Быстрый переход в стартовую позицию
N4 — U отрицательный для G71 внутреннего чернового точения
N5 — N5 начало геометрии контура (P5 в строке G71)
N12 — N12 конец геометрии контура (Q12 в строке G71)
N13 — G70 чистовой проход для блоков P5–Q12
N15 — Отправка станка домой для смены инструмента
Полное руководство по циклу G90: Черновое точение и не только
Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Fanuc G70 и G71: Пример программы циклов чернового и чистового точения
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Fanuc G72 цикл фасовки: однострочный формат CNC-программы
- Haas CNC G71 Bolt Hole Arc — практический пример для эффективного сверления отверстий по дуге
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ