



Точечная контурная токарная обработка циклом G71 на ЧПУ токарном станке – практический пример
Автор: Vikram
Описание
Программа ЧПУ токарного станка для полной обработки детали. Внешний контур полностью обрабатывается с использованием цикла грубого точения G71, который применяется дважды для разных участков профиля.
Чертеж/Изображение
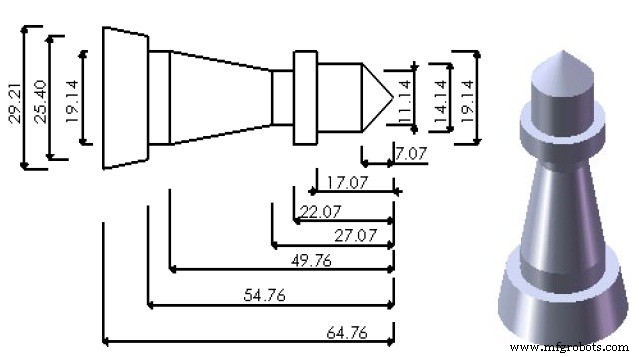
Программа ЧПУ
G90 G21 G18 G55
T0400 M06 S2000 M03
G00 Z0.0
X31.0
G01 X30 F60
G71 U0.5 R0.2
G71 P2 Q3
N2 G01 X0.0
X14.14 Z-7.07
Z-17.07
X19.14
Z-54.76
X25.4
N3 X 29.21 Z-64.76
G00 X 30.0
G28 X0.0
G28 Z0.0
T0800 M06
G56
G00 Z-22.07
X30
G01 X19.14
G71 U0.5 R0.2
G71 P4 Q5
N4 G01 X11.14
Z-27.07
N5 X19.14 Z-49.76
G00 X30.0
G28 X0.0
G28 Z0.0
M02
Пример фрезеровки на ЧПУ: масштабирование G74 и вызов подпрограммы G77
Упрощенное контурное точение: полный пример программы ЧПУ с циклом G72
Станок с ЧПУ
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Руководство по ЧПУ программированию токарного станка для новичков
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы Haas G71 для внутреннего чернового точения
- Освоение цикла G20 точной токарной обработки на Fanuc 21TB
- Освоение цикла G71 продольной черновой обработки: Руководство по программированию Mazak ЧПУ
- Цикл грубого точения G71: Пример программы для систем Fanuc