



Пример фрезеровки на ЧПУ: масштабирование G74 и вызов подпрограммы G77
Автор: BEATA
Описание
Пример программы Num с использованием G-кодов G74, G77, G59 и др.:
G74 — включение коэффициента масштабирования
G77 — безусловный переход к подпрограмме или блоку с возвратом
G59 — смещение программного нуля
Чертеж / Изображение
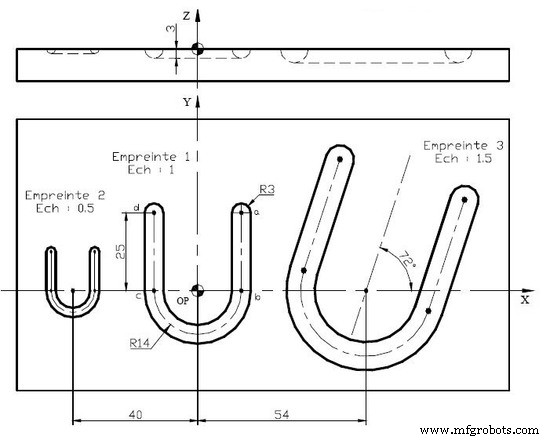
Программа ЧПУ
Main Program %21 (ФРЕЗЕРОВАНИЕ ТРЕХ ВПАДИН)
N10 G90 G80 G40 G71
N20 G0 G52 Z0
N30 T1 D1 M6 (СФЕРИЧЕСКАЯ ФРЕЗА D=6)
N40 G94 F212
N50 G97 S1061 M3
N60 G59 X0 Y0 (СМЕЩЕНИЕ НУЛЯ = 0)
N70 G74 E69000 = 1000 (МАСШТАБ = 1)
N80 G77 H2121
N90 G0 G52 Z0 M5
N100 T2 D2 M6 (СФЕРИЧЕСКАЯ ФРЕЗА D=3)
N110 G94 F318
N120 G97 S2123 M3
N130 G59 X-80
N140 G74 E69000 = 500 (МАСШТАБ = 0.5)
N150 G77 H2121
N160 G0 G52 Z0 M5
N170 T3 D3 M6 (СФЕРИЧЕСКАЯ ФРЕЗА D=9)
N180 G94 F177
N190 G97 S707 M3
N200 G59 X36 ED-18
N210 G74 E69000 = 1500 (МАСШТАБ = 1.5)
N220 G77 H2121
N230 G0 G52 Z0 M5
N240 M2

Subroutine %2121 (ФОРМА U)
N10 G0 X14 Y25 вертикальный участок a
N20 G0 Z2 приближение по Z
N30 G1 Z-3 M8 a
N40 G1 Y0 b
N50 G2 X-14 Y0 R14 c
N60 G1 Y25 d
N70 G0 Z2 M9 отход
Пояснения
- Основная программа выполняет фрезеровку трех впадин разного размера с использованием масштабирования (G74)
- Подпрограмма %2121 описывает контур в виде буквы U
- G59 задает смещение нуля для каждой впадины
- G77 вызывает подпрограмму обработки контура
Точное сверление латуни глубиной 40 мм с циклом G74 на токарном станке с ЧПУ — подробная программа
Точечная контурная токарная обработка циклом G71 на ЧПУ токарном станке – практический пример
Станок с ЧПУ
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Пример программы Haas G71 для внутреннего чернового точения
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Программа CNC-фрезерования паза для начинающих: простой пример и пошаговое руководство
- Haas M98: Вызов подпрограммы — Практическое руководство и пример кода
- Освоение локальных подпрограмм Haas M97: Пошаговый пример
- Пошаговое руководство: Фрезеровка полного круга на ЧПУ — Практический G-код
- Руководство для начинающих по G-коду фрезеровки: Практический пример программы
- Программирование радиусов и фасок на фрезерном станке Sinumerik 810 — Пошаговый пример
- Руководство по фрезеровке с ЧПУ: использование G41 и G40 для точной компенсации радиуса резака