



Точное сверление латуни глубиной 40 мм с циклом G74 на токарном станке с ЧПУ — подробная программа
Автор: Программист ЧПУ
Описание
Программа для токарного станка с ЧПУ для сверления латунной заготовки на глубину 40 мм сверлом диаметром 22 мм.
Чертеж / Изображение
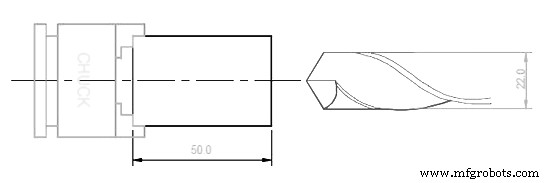
Программа ЧПУ
G97 S1446 M03 G00 T0101 G00 X0. Z2. G74 R2. G74 Z-40. Q5000 F0.1 G00 Z5. M05 T0100 G28 W0. G28 U0. M30
Разбор программы
- G97 S1446 M03 — постоянная скорость вращения шпинделя 1446 об/мин, запуск по часовой стрелке
- G00 T0101 — быстрый переход, выбор инструмента №1 с компенсацией №1
- G00 X0. Z2. — позиционирование в начальную точку (центр заготовки, 2 мм от торца)
- G74 R2. — установка точки отката R на 2 мм от поверхности
- G74 Z-40. Q5000 F0.1 — цикл сверления с отбором стружки: глубина -40 мм, шаг отбора 5 мм (5000 микрон), подача 0.1 мм/об
- G00 Z5. M05 — отход, останов шпинделя
- T0100 — снятие инструмента
- G28 W0. G28 U0. — возврат в нулевую точку по осям W и U
- M30 — конец программы с перемоткой
Полная CNC программа токарного станка: Наружное точение, сверлование и внутреннее растачивание с G71, G74, G01
Пример фрезеровки на ЧПУ: масштабирование G74 и вызов подпрограммы G77
Станок с ЧПУ
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Оптимизация сверления на ЧПУ: Цикл G81 на решетчатой пластине — Практический пример программы
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Освоение цикла G83 глубокого пошагового сверления на Haas: Точность и эффективность
- Освоение цикла G82 сверления с выдержкой: Пример программы для фрезеровки ЧПУ
- Полная программа ЧПУ: Демонстрация циклов G81 сверления и G84 нарезки резьбы