



Освоение цикла G83 глубокого пошагового сверления на Haas: Точность и эффективность
Цикл G83 глубокого пошагового сверления — Объяснение
G83 — модальный цикл: активируется при каждом движении по X/Y, выполняет сверление до отмены G80.
Цикл G83 для управления Haas
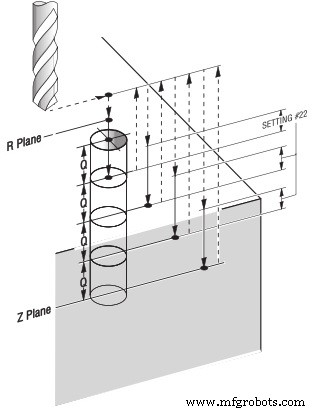
Цикл G83 пошагового сверления
Haas дает большую гибкость при глубоком пошаговом сверлении (G83).
У Haas два формата цикла G83.
Первый — широко используемый, аналогичный Fanuc (описан здесь: G83 для Fanuc).
Формат цикла G83
G83 X_ Y_ Z_ R_ Q_ F_;
X Y — Координаты отверстия
Z — Глубина по Z (от плоскости R)
R — Положение плоскости R
Q — Глубина каждого шага (глубина заходa)
F — Скорость подачи
Второй формат Haas с параметрами I, J, K:
Формат G83 с опциями I J K
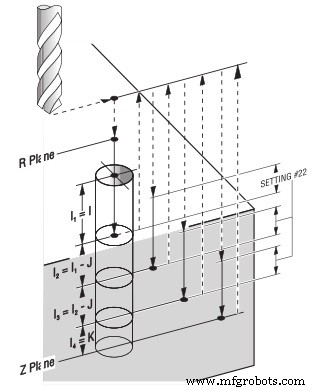
Цикл G83 с опциями I J K
G83 X_ Y_ Z_ I_ J_ K_ R_ F_;
X Y — Координаты отверстия
Z — Глубина по Z (от плоскости R)
R — Положение плоскости R
I — Глубина первого захода
J — Уменьшение глубины захода при каждом проходе
K — Минимальная глубина захода
F — Скорость подачи
Первый проход режет на I, каждый следующий уменьшается на J, минимум — K.
Настройка Haas для G83
Setting 22 — при уходе вглубь инструмент после каждого шага отходит на плоскость R, затем быстро возвращается на фиксированное расстояние над дном предыдущего шага. Это расстояние задается в Setting 22.
Станок с ЧПУ
- Точное глубокое сверление с нулевым дрейфом
- Достигните непревзойденной стабильности при глубокой сверловке
- Точная обработка отверстий: ЧПУ-услуги для авиации и автопрома
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Haas IPS для токарных станков: Полное руководство по интуитивному программированию ЧПУ
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Глубокое нарезание резьбы на Haas: Методы пошаговой нарезки и разбивки стружки
- Цикл ECS G83/r глубокой сверловки с выдержкой для эффективного ломания стружки
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий