



Цикл G83 Fanuc: Руководство по пошаговому сверлению глубоких отверстий
G83 — модальный цикл: активируется при каждом движении по X/Y, выполняет сверление до отмены G80.
Работа цикла G83 глубокого пошагового сверления
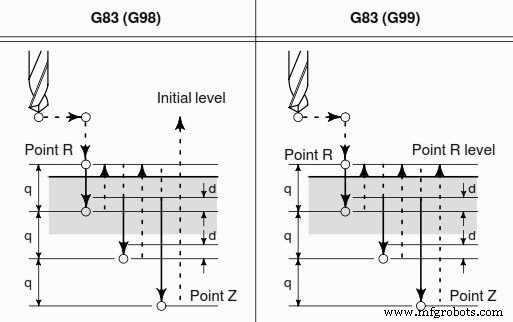
Цикл G83 глубокого пошагового сверления для Fanuc
Так как G83 — пошаговый цикл, глубина каждого шага задается параметром Q.
Инструмент делает заход на глубину Q,
затем быстро отходит на плоскость R после каждого шага,
и снова идет на следующий заход
до достижения глубины Z.
Используйте G98 и G99 для выбора точки отвода по Z между отверстиями.
Формат цикла G83
G83 X_ Y_ Z_ R_ Q_ F_ K_ ;
X Y — Координаты отверстия
Z — Глубина по Z (от плоскости R)
R — Положение плоскости R
Q — Глубина каждого шага (глубина захода)
F — Скорость подачи
K — Количество повторов (при необходимости)
Полный пример программы: G81 Drilling Cycle G83 Peck Drilling with G98 G99 Example Program
Станок с ЧПУ
- Точное глубокое сверление с нулевым дрейфом
- Достигните непревзойденной стабильности при глубокой сверловке
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Освоение цикла резьбонарезания Fanuc G76: Полное руководство для наладчиков ЧПУ
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Fanuc G84 цикл жесткого поэтапного резьбования — экспертное руководство по глубокому резьбованию
- Пример CNC-программы: G83 центровое сверление с G70 Bolt Hole Circle для равноудаленных глубоких отверстий
- Освоение цикла G83 пошагового сверления: Эффективная обработка глубоких отверстий — Пример
- Цикл ECS G83/r глубокой сверловки с выдержкой для эффективного ломания стружки
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий