



Пример программы: G81 и G83 сверление с возвратом G98/G99
Полная CNC-программа детали, показывающая работу G98 и G99 (уровень возврата циклов) с циклами G81 сверления и G83 центрового сверления для детали с разной высотой.
Кратко о G98 G99
G98 и G99 — модальные команды, меняющие поведение циклов (G81, G83 и др.).
При активном G98 ось Z возвращается в начальную позицию (исходную плоскость) после каждой операции.
При активном G99 ось Z возвращается в точку R (плоскость R) после завершения цикла для одного отверстия. Затем станок переходит к следующему отверстию.
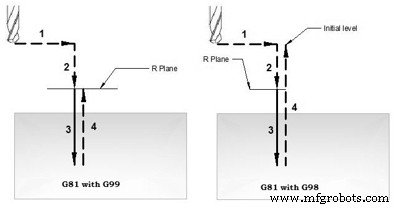
G81 drilling cycle working – G98 G99 return level
CNC-программа детали
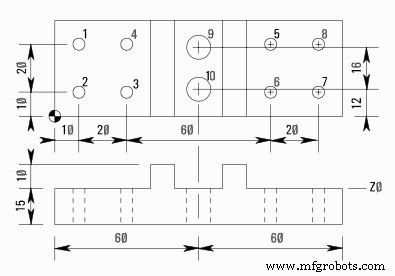
G81 Drilling Cycle with G98 G99 G code Example Program
N10 M06 T01
N20 G90 G00 X10 Y30 Z12 S1000 M03
N30 G99 G81 X10 Y30 Z-17 R2 F75 (Отверстие 1)
N40 Y10 (Отверстие 2)
N50 X30 (Отверстие 3)
N60 Y30 (Отверстие 4)
N70 G98 X90 (Отверстие 5)
N80 G99 Y10 (Отверстие 6)
N90 X110 (Отверстие 7)
N100 G98 Y30 (Отверстие 8)
N110 G91 G80 G28 X0 Y0 Z0 M05
N120 M06 T02
N130 G90 G00 X60 Y28 Z12 S750 M03
N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Отверстие 9)
N150 G98 Y12 (Отверстие 10)
N160 G91 G80 G28 X0 Y0 Z0 M05
N170 M30
Пояснение
- N10 — смена инструмента (M06) на №1
- N20 — быстрый переход к X10 Y30 Z12, запуск шпинделя по часовой (M03) 1000 об/мин (S1000)
- N30 — начало сверления (G81) в X10 Y30 с подачей F75, отход к плоскости R
- N40 — следующая позиция Y10 (G99 модален, отход к R до команды G98)
- N50 — сверление в X30
- N60 — сверление в Y30
- N70 — сверление в X90 с отходом к исходной плоскости
- N80 — сверление в Y10 с отходом к плоскости R
- N90 — сверление в X110
- N100 — сверление в Y30 с отходом к исходной плоскости
- N110 — отмена цикла (G80), возврат в референс (G28), останов шпинделя (M05)
- N120 — смена инструмента на №2
- N130 — быстрый переход к X60 Y28 Z12, шпиндель 750 об/мин (S750) по часовой
- N140 — цикл G83 центрового сверления в X60 Y28, глубина Z-17, шаг Q6, подача F60
- N150 — следующее глубокое сверление в Y12 (возврат к исходной точке)
- N160 — отмена G83 (G80), возврат в референс (G28), останов шпинделя (M05)
- N170 — конец программы с возвратом к началу (M30)
G- и M-коды
| Код | Описание |
|---|---|
| T | Номер инструмента |
| M06 | Команда смены инструмента |
| G90 | Абсолютное программирование |
| G00 | Быстрое перемещение |
| S | Скорость резака |
| M03 | Вращение резака по часовой |
| M08 | СОЖ вкл. |
| G81 | Цикл сверления Fanuc |
| G83 | Цикл центрового сверления Fanuc |
| G98 | Возврат к исходной точке в цикле |
| G99 | Возврат к точке R в цикле |
| F | Режущая подача |
| G80 | Отмена цикла |
| M09 | СОЖ выкл. |
| G28 | Возврат в референсную позицию |
| G91 | Инкрементное программирование |
| M05 | Останов вращения резака |
| M30 | Конец программы с возвратом к началу |
Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
Пример CNC-фрезерования: освоение цикла G81 сверления
Станок с ЧПУ
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Пример программы Haas G71 для внутреннего чернового точения
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Пример CNC-программы: G83 центровое сверление с G70 Bolt Hole Circle для равноудаленных глубоких отверстий
- Оптимизация сверления на ЧПУ: Цикл G81 на решетчатой пластине — Практический пример программы
- Освоение цикла G81 с режимом G91: Пошаговый пример программы повторного сверления
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий