



Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
Этот пример CNC-программы объясняет использование цикла сверления G81, но позиционирование инструмента выполняется не в обычном режиме (G90 абсолютное программирование), а в инкрементном режиме G91.
Пример также иллюстрирует использование параметра K цикла G81 (число повторов), который редко применяется.
Формат цикла сверления G81
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: координаты отверстия
Z_: глубина по Z (инструмент движется с подачей от плоскости R до глубины Z)
R_: расстояние от начального уровня до плоскости R
F_: режущая подача
K_: число повторов (при необходимости)
Параметр K (число повторов) на разных системах управления может иметь другую букву:
- Fanuc использует K для числа повторов.
- Haas CNC использует L для числа повторов.
- Fagor CNC Control использует N для числа повторов.
Инкрементное движение в циклах часто полезно как счетчик циклов для повторения операции с инкрементным смещением по X или Y между циклами.
Код CNC: цикл G81 сверления с инкрементным программированием G91
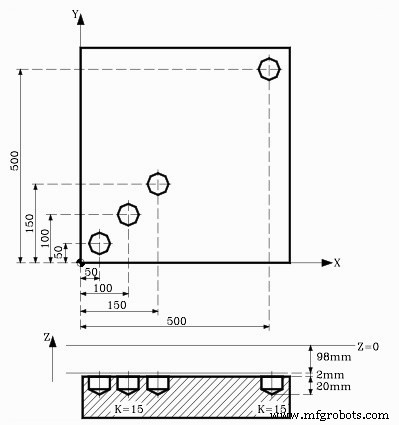
G81 Drilling Cycle – Repeat Drilling in G91 Incremental Mode Example Code
N10 T1 M6
N20 G00 G90 X0 Y0 Z0
N30 S1450 M03
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
N50 G98 G90 G00 X500 Y500
N60 G80
N70 G90 X0 Y0
N80 M30
Пояснение
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 означает, что цикл G81 повторится три раза.
Режим G91 заставляет инструмент каждый раз смещаться на X50 и Y50.
Первое отверстие: X50 Y50
Второе отверстие: X100 Y100, так как
X100 = X50 (предыдущее) + X50 (инкремент)
Y100 = Y50 (предыдущее) + Y50 (инкремент)
Третье отверстие: X150 Y150, так как
X150 = X100 (предыдущее) + X50 (инкремент)
Y150 = Y100 (предыдущее) + Y50 (инкремент)
N50 G98 G90 G00 X500 Y500
Позиция четвертого отверстия задана в абсолютном режиме G90.
Приведенный код возможен только с G91 в цикле G81. Если использовать G90, инструмент будет повторно сверлить в одной позиции.
Станок с ЧПУ
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Пример CNC-фрезерования: G90 абсолютное, G91 инкрементное, круговая интерполяция G02/G03
- Оптимизация сверления на ЧПУ: Цикл G81 на решетчатой пластине — Практический пример программы
- Цикл грубого точения G71: Пример программы для систем Fanuc
- ECS G81/3: цикл сверловки 3 слоев — эффективная многозонная обработка
- Цикл ECS G81 стандартной сверловки: точное ввод данных и параметров