



ECS G81/3: цикл сверловки 3 слоев — эффективная многозонная обработка
ECS G81/3 — Сверловка 3 слоев
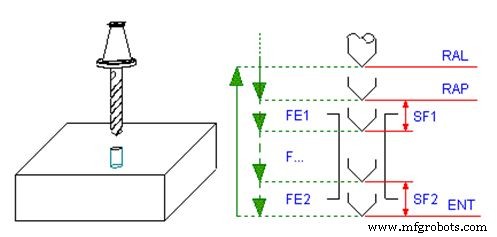
С этим циклом можно сверлить отверстия, определяя две зоны, где бур будет продвигаться с разной подачей (обычно меньшей), чем заданная инструкцией F.
Ввод данных цикла активируется в режимах MDI и Edit через следующую последовательность клавиш: 
Программирование
G81 <ENT=..> <RAP=..> <RAL=..> <SF1=..> <FE1=..> <SF2=..> <FE2=..>
Параметры
| Параметр | Описание |
|---|---|
| ENT | Отметка глубины |
| RAP | Отметка, достигаемая в быстром перемещении в начале цикла |
| RAL | Отметка, достигаемая в быстром перемещении в конце цикла |
| SF1 /SF2 | Отметки, определяющие 2 зоны, где бур меняет подачу |
| FE1 | Подача [мм/мин] в зоне SF1 |
| FE2 | Подача [мм/мин] в зоне SF2 |
Цикл ECS G82 сверловки с выдержкой для ломания стружки
Цикл ECS G81 стандартной сверловки: точное ввод данных и параметров
Станок с ЧПУ
- Освоение цикла G81 сверления с инкрементным режимом G91: практический пример повторного сверления
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Создание пользовательского цикла сверления G81 с помощью Fanuc Macro и модального вызова G66
- Цикл ECS G85 расточки: оптимизированный возврат инструмента и точная сверловка
- Цикл ECS G84 нарезки резьбы: настройка и оптимизация для фрезерных станков
- Цикл ECS G83/r глубокой сверловки с выдержкой для эффективного ломания стружки
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий
- Цикл ECS G82 сверловки с выдержкой для ломания стружки
- Цикл ECS G81 стандартной сверловки: точное ввод данных и параметров