



Освоение цикла сверления с отходом Fanuc G83 для эффективности глубоких отверстий
Цикл G83 выполняет сверление в несколько заходов (peck), что делает глубокое сверление простым и экономичным.
Подача выполняется прерывисто до дна отверстия с удалением стружки.
Сверление ведётся до дна малми шагами: каждый раз делается заданная глубина, затем сверло отходит, потом следующий заход, и так до достижения глубины.
Синтаксис
G83 X... Y... Z... R... Q... F... K...
| Параметр | Описание |
|---|---|
| X | Позиция отверстия по оси X. |
| Y | Позиция отверстия по оси Y. |
| Z | Глубина, инструмент движется с подачей от плоскости R до глубины Z. |
| R | Позиция плоскости R. |
| Q | Глубина реза для каждого захода (Peck). |
| K | Количество повторов цикла (при необходимости). |
| F | Подача. |
Заданный в программе цикл G83 повторяется при каждом движении по осям до отмены G80.
Использование
N150 M06 T02 N160 G90 G00 X60 Y28 Z12 S750 M03 N170 G99 G83 X60 Y28 Z-17 Q6 R2 F60 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
В примере первое отверстие в X60 Y28, второе в Y12, затем отмена G80. Глубина 17 мм выполняется заходами по 6 мм.
Принцип работы
Краткое описание работы G83:
- Быстрый ход к позиции X, Y сверления.
- Быстрый ход к плоскости R.
- Сверление с подачей на глубину Q.
- Отход быстрым ходом к плоскости R.
- Быстрый ход к глубине Q-d (d задаётся в параметрах).
- Сверление с подачей на глубину Q+d.
- Отход быстрым ходом к плоскости R.
Процедура повторяется до достижения глубины Z, затем отход к плоскости R или исходному уровню (G99/G98).
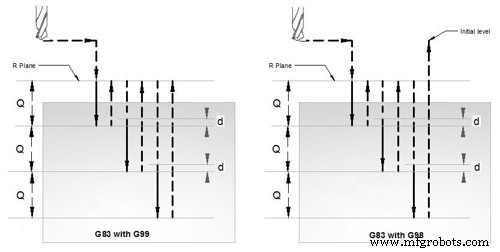
Работа цикла сверления с отходом G83
Режимы G98 G99
После завершения глубины возврат быстрым ходом, высота задаётся G98 или G99.
G98 — возврат к исходному уровню.
G99 — возврат к плоскости R.
G98, G99 можно использовать многократно в цикле G83.
Пример
N30 G83 X10 Y30 Z-17 Q5 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Повторное сверление
Цикл G83 можно повторять K раз. Обычно с G91 для сетки отверстий. См. пример в G81.
Рабочий пример
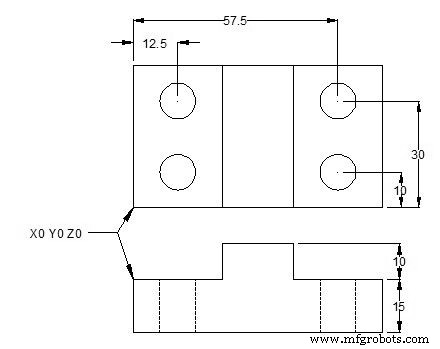
Пример цикла сверления с отходом G83
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G83 X12.5 Y10 Z-17 R2 Q4 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Fanuc G84 цикл жесткого поэтапного резьбования — экспертное руководство по глубокому резьбованию
- Пример CNC-программы: G83 центровое сверление с G70 Bolt Hole Circle для равноудаленных глубоких отверстий
- Освоение цикла G83 пошагового сверления: Эффективная обработка глубоких отверстий — Пример
- Освоение цикла G83 глубокого пошагового сверления на Haas: Точность и эффективность
- Цикл G83 Fanuc: Руководство по пошаговому сверлению глубоких отверстий
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий