



Цикл нарезки резьбы Fanuc G84: полное руководство и синтаксис
Цикл G84 выполняет нарезку резьбы: шпиндель вращается по часовой стрелке, достигнув дна отверстия, разворачивается в обратную сторону для отхода, формируя резьбу.
Синтаксис
G84 X... Y... Z... R... P... F... K...
| Параметр | Описание |
|---|---|
| X | Позиция отверстия по оси X. |
| Y | Позиция отверстия по оси Y. |
| Z | Глубина нарезки резьбы от плоскости R до глубины Z. |
| R | Позиция плоскости R. |
| P | Время выдержки. |
| K | Количество повторов цикла (при необходимости). |
| F | Подача. |
Заданный в программе цикл G84 повторяется при каждом движении по осям до отмены G80.
Примечания
Переопределение подачи игнорируется во время нарезки резьбы.
Feed-hold не останавливает станок до завершения возврата.
Использование
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Принцип работы
Краткое описание работы G84:
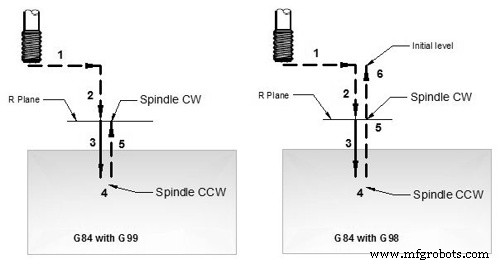
Работа цикла нарезки резьбы G84
- Команда вращения шпинделя по часовой стрелке (M03) должна быть в программе.
- Быстрый ход к позиции X, Y (позиция предварительного отверстия).
- Быстрый ход к плоскости R.
- Нарезание резьбы до глубины Z (с подачей G84).
- 1 — Выдержка времени P.
2 — Шпиндель вращается против часовой стрелки. - Отход резьбы с заданной подачей.
На плоскости R шпиндель снова по часовой стрелке.
Если G99 — нарезка для этого отверстия завершена.
6 — Если G98 — перемещение к исходному уровню.
Режимы G98 G99
Высота возврата после нарезки резьбы задаётся G98 или G99.
G98 — возврат к исходному уровню.
G99 — возврат к плоскости R.
G98, G99 можно использовать многократно в цикле G84.
Повторная нарезка резьбы
Цикл G84 повторяется K раз, если задан K. Пример см. в G81.
Рабочий пример
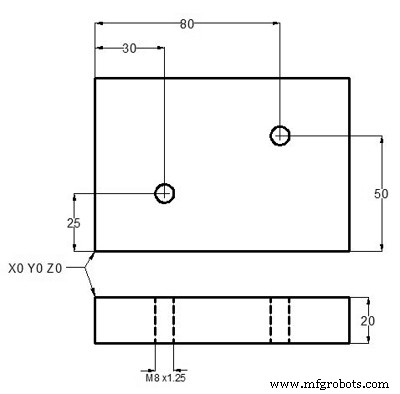
Пример цикла нарезки резьбы G84
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Освоение цикла сверления с отходом Fanuc G83 для эффективности глубоких отверстий
Освоение цикла растачивания Fanuc G85: точное фрезерование отверстий
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Освоение конической нарезки резьбы на токарных станках Fanuc G76
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Цикл повторения контура Fanuc G73: подробное руководство
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату
- Полный справочник Fanuc G-кодов для программирования ЧПУ
- Цикл ECS G84 нарезки резьбы: настройка и оптимизация для фрезерных станков