



Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
Я публиковал о цикле канавки Fanuc G75. Цикл канавки Fanuc G75 имеет множество параметров, которые можно настроить под ваши нужды. В этом посте — пример программы ЧПУ для цикла G75 Fanuc. Хотя это простой пример программы для канавки, его легко адаптировать под ваши нужды.
Цикл канавки Fanuc G75 кратко описан в этой статье «Цикл канавки Fanuc G75», так что вот пример программы и некоторое пояснение.
Пример программы ЧПУ для цикла канавки Fanuc G75
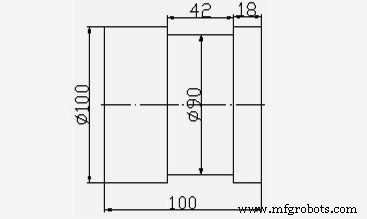
Пример программы ЧПУ цикла канавки Fanuc G75
N10 T0202 N20 G92 S500 M42 N30 G97 S400 M03 N40 G00 X110 Z0 M08 N50 G01 Z-22 F0.5 N60 G75 R1 N70 G75 X90 Z-60 P2000 Q3000 R0 F0.1 N80 G00 X120 Z100 N90 M30
Примечание: инструмент для канавки шириной 4 мм, поэтому начал с Z-22.
Каждый раз инструмент для канавки делает рез 2 мм (P2000) по оси X и отходит на 1 мм (отступ, первый R1).
После завершения канавки по оси X он начинает следующую канавку, перемещая инструмент на 3 мм (Q3000) по оси Z, и повторяет.
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G20: Освоение дюймового программирования ЧПУ — практический пример
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату