



Оптимизированная программа ЧПУ с циклом G75 для точной расточки и отрезания
Автор: Vikram
Описание
Программа ЧПУ токарного станка для изготовления длинной паза по оси X с использованием цикла G75, а затем отрезания той же детали тем же циклом G75.
Чертеж/Изображение
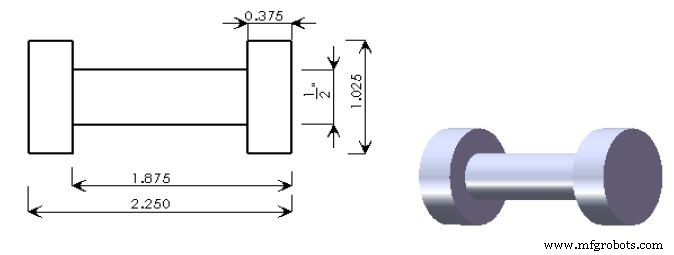
Программа ЧПУ
G90 G20 G18 G55
T0400 M06
S2000 M03
G00 Z0.0
X1.200
G01 X1.150 F3
G71 U0.020 R0.010
G71 P2 Q3
N2 G01 X1.025
Z-2.420
N3 X1.150
G28 X0.0
G28 Z0.0
T0200 M06
G57
G00 Z-0.500
X1.300
G01 X 1.025 F1.5 S1000
G75 R0.010
G75 X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5
G00 X1.2
Z-2.375
G01 X1.025
G75 R0.010
G75 X 0.0 P0.020 R-0.0001
G28 X0.0
G28 Z0.0
M30
Упрощенное контурное точение: полный пример программы ЧПУ с циклом G72
Пользовательский макрос Fanuc для точной пошаговой сверловки на токарных станках
Станок с ЧПУ
- ЧПУ-точарный станок Millport SmartLathez 1740 — точность и мощь
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Цикл G75 для канавки: пример CNC-программирования и руководство
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Оптимизация сверления на ЧПУ: Цикл G81 на решетчатой пластине — Практический пример программы
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ