



Цикл G75 для канавки: пример CNC-программирования и руководство
G75 — это цикл канавки по оси X.
Для полного описания цикла G75 для канавки читайте статью G75 Grooving Cycle.
Для однострочного формата (одноблочного) Fanuc G75 читайте Fanuc G75 Grooving Cycle One-Line Format.
Другой пример CNC-программы для цикла G75 канавки можно найти здесь: Fanuc G75 Grooving Cycle CNC Program Example.
Пояснение параметров цикла Fanuc G75 для канавки
N10 G75 R
N20 G75 X Z P Q R
Первый блок CNC-программы G75
R = величина отхода
Второй блок CNC-программы G75
X = глубина канавки.
Z = последняя позиция канавки по оси Z.
P = шаг по оси X (приращение глубины).
Q = шаг по оси Z.
R = величина отхода в конце реза.
Пример CNC-программы цикла G75 для канавки
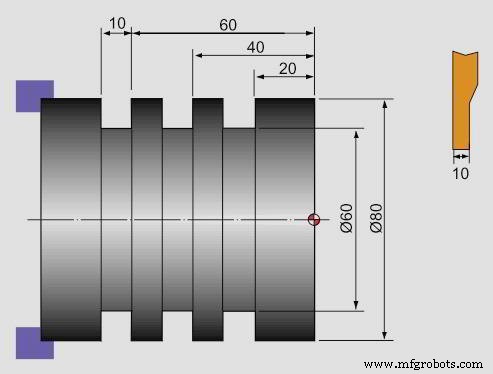
G75 Canned Cycle Grooving CNC Programming Example
N10 G50 S500 T0100
N20 G97 S400 M03
N30 G00 X90.0 Z1.0 T0101
N40 X82.0 Z-60.0
N50 G75 R1.0
N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1
N70 G00 X90.0
N80 X200.0 Z200.0 T0100
N90 M30
Скачайте каталог Seco Tools Machining Navigator – полное PDF-руководство по фрезерованию, точению и не только
Учебник по круговой интерполяции CNC: освоение G02 и G03
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Руководство по ЧПУ программированию токарного станка для новичков
- ЧПУ программирование для новичков: обучение на практическом примере
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Руководство по CNC-программированию: пример цикла G92 конической резьбонарезки
- Цикл грубого точения G71: Пример программы для систем Fanuc