



Пользовательский макрос Fanuc для точной пошаговой сверловки на токарных станках
Макрос пошаговой сверловки Fanuc
Предварительно переместите инструмент по осям X и Z в позицию начала цикла сверловки. Укажите Z или W для глубины отверстия, K для глубины реза на шаг и F для скорости подачи при сверловке.
Данный пользовательский макрос работает на системах ЧПУ Fanuc серии 30i/31i/32i-MODEL A.
Программирование
G65 P9100 Z K F
ИЛИ
G65 P9100 W K F
| Параметр | Описание |
|---|---|
| Z | Глубина отверстия (абсолютное программирование) |
| W | Глубина отверстия (инкрементальное программирование) |
| K | Глубина реза за один цикл |
| F | Скорость подачи при сверловке |
Схема
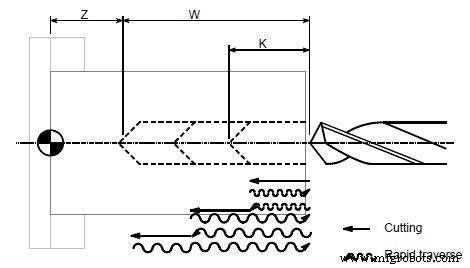
Текст макроса
Основная программа
G50 X100.0 Z200.0
G00 X0 Z102.0 S1000 M03
G65 P9100 Z50.0 K20.0 F0.3
G00 X100.0 Z200.0 M05
M30
Программа макроса
O9100
#1=0; (Очистка данных текущей глубины отверстия)
#2=0; (Очистка данных предыдущей глубины отверстия)
IF [#23 NE #0] GOTO 1; (Если инкрементальное программирование, переход к N1)
IF [#26 EQ #0] GOTO 8; (Если не указано ни Z ни W, ошибка)
#23=#5002-#26; (Расчет глубины отверстия)
N1 #1=#1+#6; (Расчет текущей глубины отверстия)
IF [#1 LE #23] GOTO 2; (Проверка: не слишком ли глубокое отверстие?)
#1=#23; (Ограничение до глубины отверстия)
N2 G00 W-#2; (Переход к глубине предыдущего отверстия в режиме G00)
G01 W- [#1-#2] F#9; (Сверловка отверстия)
G00 W#1; (Возврат в начальную точку сверловки)
IF [#1 GE #23] GOTO 9; (Проверка завершения сверловки)
#2=#1; (Сохранение текущей глубины)
N9 M99
N8 #3000=1; (ОШИБКА: НЕТ КОМАНДЫ Z ИЛИ U)
Оптимизированная программа ЧПУ с циклом G75 для точной расточки и отрезания
Демонстрация геометрического программирования Osai GTL: продвинутый высокоуровневый пример
Станок с ЧПУ
- Новая серия токарных станков Alpha X с собственными системами управления для высшей производительности
- Достигните непревзойденной стабильности при глубокой сверловке
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Понимание цикла резьбонарезки G78 в программировании токарных станков Fanuc
- Fanuc G84 цикл жесткого поэтапного резьбования — экспертное руководство по глубокому резьбованию
- Пример CNC-программы: G83 центровое сверление с G70 Bolt Hole Circle для равноудаленных глубоких отверстий
- Продвинутый G65 макрос для точных операций зенкования
- Продвинутый G65 макрос для точной внутренней винтовой фрезеровки резьбы
- Создание пользовательского цикла сверления G81 с помощью Fanuc Macro и модального вызова G66