



Fanuc BHC макрос — пользовательский цикл сверления по окружности для ЧПУ
Автор: программист ЧПУ
Чертеж/Изображение
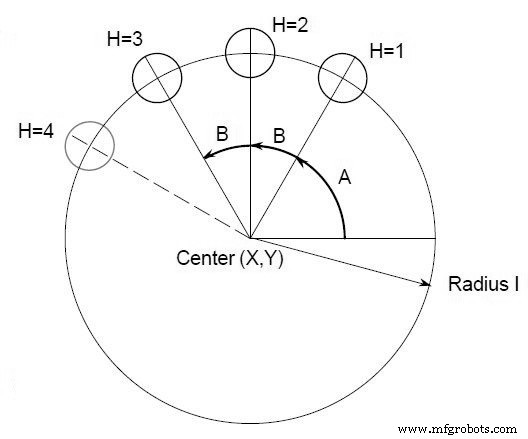
Программа ЧПУ
/*Параметры G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh
X: Координата X центра окружности (#24)
Y: Координата Y центра окружности (#25)
Z: Глубина отверстия (#26)
R: Координата точки подхода (#18)
F: Скорость резания (#9)
I: Радиус окружности (#4)
A: Начальный угол сверления (#1)
B: Приращение угла (по часовой при отрицательном) (#2)
H: Количество отверстий (#11)
*/
O9100
#3=#4003
G81 Z#26 R#18 F#9 K0
IF[#3 EQ 90]GOTO 1
#24=#5001+#24
#25=#5002+#25
N1
WHILE[#11 GT 0]DO 1
#5=#24+#4*COS[#1]
#6=#25+#4*SIN[#1]
G90 X#5 Y#6
#1=#1+#2
#11=#11-1
END 1
G#3
G80
M99
/*Пример макроса Fanuc BHC
Вызов макроса для сверления 5 отверстий с интервалом 45 градусов после начального угла 0 на окружности радиусом 4". Абсолютный центр (10", 5").
*/
O0002
G90 G92 X0 Y0 Z4.0
G65 P9100 X10.0 Y5.0 R1.0 Z-2.0 F20 I4.0 A0 B45.0 H5
M30
Оптимизированная макропрограмма DOOSAN PUMA B-ось OD зажимов для FANUC 31i
Пошаговый пример диалогового программирования Heidenhain ЧПУ
Станок с ЧПУ
- Экспертные решения в кастомной ЧПУ-обработке: точность и надежность
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- Новая серия токарных станков Alpha X с собственными системами управления для высшей производительности
- Обращение к пользовательским макро-переменным по имени в системах ЧПУ FANUC
- Повышение эффективности денастеринг-машины Precision Cup Denester с двойным ретробитом роботов Fanuc
- Усиливайте бренд с персонализированными лазерно-гравированными новогодними подарками
- Fanuc G68 Поворот системы координат: Точное выравнивание осей для ЧПУ обработки
- Освоение Fanuc G04 Dwell для точного тайминга на ЧПУ
- Fanuc G04 Пауза (Dwell): мастерство команд ожидания в ЧПУ
- Создание пользовательского цикла сверления G81 с помощью Fanuc Macro и модального вызова G66