



Пример CNC-программы: G83 центровое сверление с G70 Bolt Hole Circle для равноудаленных глубоких отверстий
Приведенный пример иллюстрирует использование цикла G83 центрового сверления с G-кодом G70 Bolt Hole Circle для обработки равноудаленных глубоких отверстий по кругу.
Хотя G70 Bolt Hole Circle работает с G73, G74, G76, G77 и G81–G89.
Связано:
- G70 Bolt Hole Circle – CNC Mill Programming
- G83 Peck Drilling Cycle (Deep Hole) for Fanuc
- G83 Peck Drilling Cycle (Deep Hole) for Haas CNC
Пример кода CNC-программы
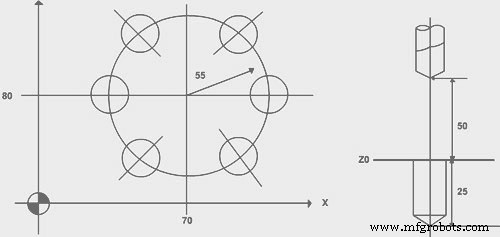
G83 Peck Drilling Cycle with G70 Bolt Hole Circle
O001
N10 T5 M06
N20 G90 G54 G00 X70. Y80.
N30 S1451 M03
N40 G43 H05 Z50. M08
N50 G83 R2. Z-25. Q2. F80. L0
N60 G70 I55. J0. L6
N70 G80 G00 Z50. M09
Установка начального угла в G70 Bolt Hole Circles — практический CNC-пример
CNC-фрезерование: программа G70 Bolt Hole Circle — простая и точная
Станок с ЧПУ
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Торцевое канавкование циклом G74 с отбором стружки в программировании ЧПУ
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Fanuc G72 цикл фасовки: однострочный формат CNC-программы
- CNC G72 отверстия под углом — пример кода для точного сверления
- Установка начального угла в G70 Bolt Hole Circles — практический CNC-пример
- Цикл ECS G83/r глубокой сверловки с выдержкой для эффективного ломания стружки
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий