



Пример цикла точения Fanuc G90: Программа 0-TC для эффективного точения
Цикл точения Fanuc G90
Цикл точения Fanuc G90 используется для простого точения, однако множественные проходы возможны путем указания положения по оси X для дополнительных проходов.
Называется по-разному: цикл точения внешнего/внутреннего диаметра Fanuc G90 или цикл прямого точения G90
Формат программирования
G90 X... Z...
ИЛИ
G90 U... W...
X – Диаметр для точения.
Z – Конечная точка по оси Z.
U – Инкрементальное расстояние по оси X до цели.
W – Инкрементальное расстояние по оси Z до цели.
Уроки по G90
Цикл точения G90
Коническое точение G90
Примеры G90
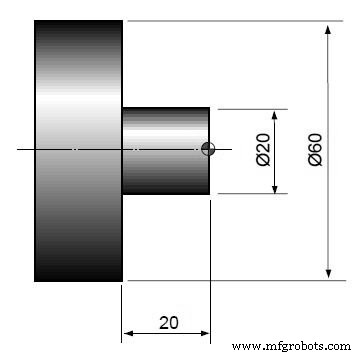
Пример цикла точения G90
N10 G50 S2000 G96 S180 M03 T0100 G00 X65.0 Z3.0 T0101 G90 X55.0 Z-20.0 F0.25 X50.0 X45.0 X40.0 X35.0 X30.0 X25.0 X20.5 X20.0 G00 X200.0 Z200.0 T0100 M30
Пример 2
Та же программа с добавленным приточиванием и точением 60 мм
N10 G50 S2000 G96 S180 M03 T0100 G00 X65.0 Z0 T0101 G01 X-1.6 F0.2 G00 X60.0 Z1.0 G01 Z-40.0 F0.25 G00 U1.0 Z1.0 G90 X55.0 Z-20.0 F0.25 X50.0 X45.0 X40.0 X35.0 X30.0 X25.0 X20.5 X20.0 G00 X200.0 Z200.0 T0100 M30
Пошаговое точение циклом G90: Руководство по программированию Fanuc 0-TC
Справочник кодов аварий и ошибок ЧПУ: Полный список для Fanuc, D.Electron, Doosan
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G70 и G71: Пример программы циклов чернового и чистового точения
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Полное руководство по циклу G90: Черновое точение и не только
- Пример программы Haas G71 для внутреннего чернового точения
- Программа цикла Fanuc G81 сверления — пошаговый пример