



Fanuc G70 и G71: Пример программы циклов чернового и чистового точения
Еще один пример программы для токарного станка с ЧПУ. Демонстрируется использование G-кода Fanuc для консервированного цикла чернового точения G71 и цикла чистового точения G70.
Цикл точения G71
Ранее уже публиковался пример программирования с Fanuc G71 и G70.
Другая статья Fanuc G71 цикл точения или консервированный цикл удаления припуска кратко описывает параметры цикла G71.
Пример программы ЧПУ
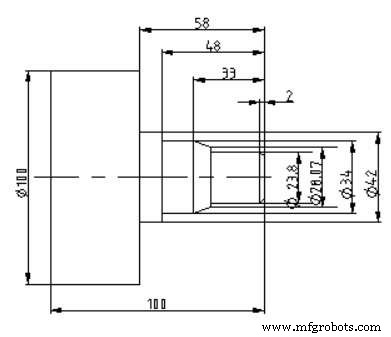
Пример программы Fanuc G70 G71 чернового и чистового точения
N10 T1 G97 S800 M03 N20 G00 X45 Z2 G42 N30 G71 U2 R1 N40 G71 P50 Q120 U0.25 W0.1 F0.25 N50 G00 X19.8 N60 G01 X23.8 Z-2 F0.2 N70 G01 Z-25 N80 G01 X28.07 N90 G01 X34 Z-33 N100 G01 Z-48 N110 G01 X42 N120 G01 Z-58 N130 G00 X100 Z100 N140 G92 S1200 N150 T3 G96 S150 M03 N160 G00 X45 Z3 N170 G70 P50 Q120 N180 G00 X100 Z100 N190 M30
Освоение цикла резьбонарезания Fanuc G76: Полное руководство для наладчиков ЧПУ
Предотвращение износа резовых пластин ЧПУ: Основные советы для операторов
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы Haas G71 для внутреннего чернового точения
- G71 Черновой цикл точения однострочный формат: Упрощение программирования Fanuc ЧПУ
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Цикл грубого точения G71: Пример программы для систем Fanuc