



Освоение цикла растачивания Fanuc G85: точное фрезерование отверстий
Цикл G85 используется для растачивания отверстия.
Синтаксис
G85 X... Y... Z... R... F... K...
| Параметр | Описание |
|---|---|
| X | Позиция отверстия по оси X. |
| Y | Позиция отверстия по оси Y. |
| Z | Глубина, растачивание от плоскости R до глубины Z. |
| R | Позиция плоскости R. |
| K | Количество повторов цикла (при необходимости). |
| F | Подача. |
Заданный в программе цикл G85 повторяется при каждом движении по осям до отмены G80.
Использование
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G85 X60 Y28 Z-15 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Принцип работы
Краткое описание работы G85:
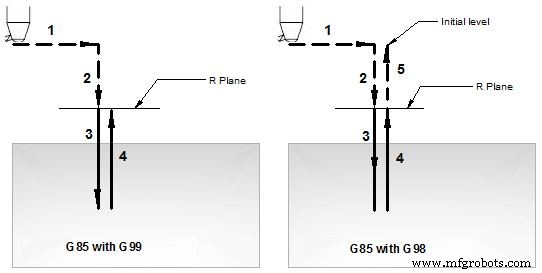
Работа цикла растачивания G85
- Быстрый ход к позиции X, Y.
- Быстрый ход к плоскости R.
- Растачивание с подачей от плоскости R до глубины Z.
- Отход с подачей от глубины Z до плоскости R.
Если G99 — растачивание этого отверстия завершено.
5 — Быстрый ход к исходному уровню только если в программе задан G98.
Режимы G98 G99
Поведение G85 при G98 или G99:
G98 — инструмент растачивания возвращается к исходному уровню.
G99 — инструмент возвращается к плоскости R.
Рабочий пример см. в цикле G81.
Повторное растачивание
Если задан параметр K, растачивание повторяется K раз. Пример см. в G81.
Цикл нарезки резьбы Fanuc G84: полное руководство и синтаксис
Цикл растачивания Fanuc G86 — точное сверление с контролем глубины и повторяемостью
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Освоение конической нарезки резьбы на токарных станках Fanuc G76
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Цикл повторения контура Fanuc G73: подробное руководство
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Оптимизированный цикл канавкования Fanuc G75: Руководство по однострочному формату
- Полный справочник Fanuc G-кодов для программирования ЧПУ
- Цикл ECS G85 расточки: оптимизированный возврат инструмента и точная сверловка