



Освоение цикла G71 продольной черновой обработки: Руководство по программированию Mazak ЧПУ
Базовый пример для наладчиков на Mazak/Fanuc. Показывает использование цикла G71 продольной черновой обработки.
Цикл G71 точения
Полное описание параметров G71: CNC Fanuc G71 Turning Cycle or Stock Removal Canned Cycle. Также: G71 Rough Turning Cycle One-line Format.
Другие примеры:
CNC Programming Example with Fanuc G71 Rough Turning Cycle and G70
Fanuc G70 G71 Rough and Finish Turning Cycle Program Example
Пример программирования
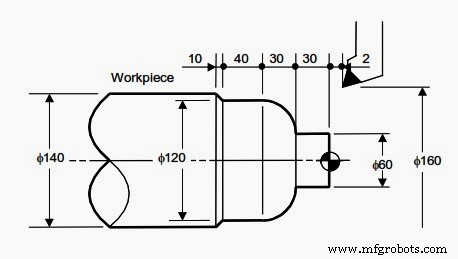
G71 Longitudinal Roughing Cycle Mazak
N001 G00 G96 G98; N002 G28 U0 W0; N003 X160. Z2.; N010 G71 U5. R1.; N011 G71 P012 Q016 U4. W2. F150 S150 M03; N012 G00 X60. S200; N013 G01 Z-30. F100; N014 G03 X120. Z-60. R30.; N015 G01 W-40.; N016 X140.W-10.; N017 G70 P012 Q016; N018 G28 U0 W0 M05; N019 M30;
Мастерство программирования ЧПУ: Руководство для начинающих по управлению Fanuc
Освоение цикла G76 резьбонарезки: Полный контроль проходов и глубины реза
Станок с ЧПУ
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Руководство по ЧПУ программированию токарного станка для новичков
- ЧПУ программирование для новичков: обучение на практическом примере
- Пошаговое руководство по ЧПУ программированию токарного станка: фаска, конус, канавка, дуга
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Пример программы Haas G71 для внутреннего чернового точения
- Цикл G75 для канавки: пример CNC-программирования и руководство
- Руководство по CNC-программированию: пример цикла G92 конической резьбонарезки
- Освоение цикла G76 резьбонарезки: руководство по нарезке резьбы на CNC
- Цикл грубого точения G71: Пример программы для систем Fanuc