



Haas CNC G71 Bolt Hole Arc — практический пример для эффективного сверления отверстий по дуге
Пример кода CNC-программы для команды G71 Bolt Hole Arc.
G71 bolt hole arc упрощает сверление/резьбование/растачивание равноудаленных отверстий по дуге.
Канонические циклы G73, G74, G76, G77 или G81-G89 можно использовать с G-кодом G71 bolt hole arc.
Формат G71 Bolt Hole Arc
G71 I J K L
I — Радиус дуги отверстий
J — Начальный угол первого отверстия (0–360° против часовой от горизонтали в позиции «3 часа»).
K — Угловой шаг между отверстиями (+ или -)
L — Количество равноудаленных отверстий по дуге.
Подробнее: G71 Bolt Hole Arc – CNC Mill Programming
Пример программирования G71 Bolt Hole Arc
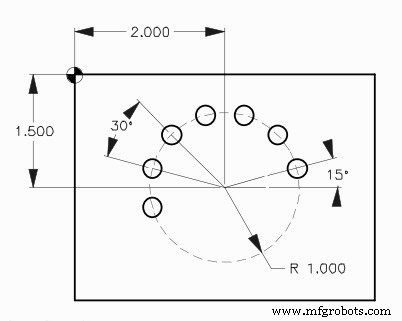
G71 Bolt Hole Arc Example Program
O005
N10 T2 M06
N20 G90 G54 G00 X2. Y-1.5
N30 S1451 M03
N40 G43 H02 Z1. M08
N50 G81 G99 Z-0.45 R0.1 F8. L0
N60 G71 I1.0 J15. K30. L7
N70 G80 G00 Z1. M09
N80 G53 G49 Z0. M05
N90 M30
Эффективное программирование G72: сверление равноудаленных отверстий под углом
G71 Bolt Hole Arc: простое CNC-фрезерование для точного сверления отверстий по дуге
Станок с ЧПУ
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Пример программы ЧПУ: G03 Круговая интерполяция — Освойте математику за ЧПУ обработкой
- Пример программы Haas G71 для внутреннего чернового точения
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Программа CNC-фрезерования паза для начинающих: простой пример и пошаговое руководство
- CNC G72 отверстия под углом — пример кода для точного сверления
- G71 Bolt Hole Arc: простое CNC-фрезерование для точного сверления отверстий по дуге
- CNC-фрезерование: программа G70 Bolt Hole Circle — простая и точная
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Освоение локальных подпрограмм Haas M97: Пошаговый пример