



Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ
Полный список G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ, предназначенный для наладчиков и программистов, работающих на станках с ЧПУ под управлением системы NCT 201.
G-коды NCT 201 для фрезерных станков / machining centers
G-коды для фрезерных станков / machining centers NCT 201 (NCT 201M)
| G-код | Функция |
|---|---|
| G00 | Позиционирование |
| G01 | Линейная интерполяция |
| G02 | Круговая, спицевая интерполяция, по часовой стрелке (CW) |
| G03 | Круговая, спицевая интерполяция, против часовой стрелки (CCW) |
| G04 | Пауза (dwell) |
| G05.1 | Включение многофункционального буфера, HSHP |
| G07.1 | Цилиндрическая интерполяция |
| G09 | Точная остановка (в данном блоке) |
| G10 | Установка данных (программируемая) |
| G11 | Отмена программируемой установки данных |
| G12.1 | Включение полярной координатной интерполяции |
| G13.1 | Отключение полярной координатной интерполяции |
| G15 | Отмена команды полярных координат |
| G16 | Команда полярных координат |
| G17 | Выбор плоскости XpYp |
| G18 | Выбор плоскости ZpXp |
| G19 | Выбор плоскости YpZp |
| G20 | Ввод в дюймах |
| G21 | Ввод в метрической системе |
| G22 | Включение программируемой проверки хода |
| G23 | Отключение программируемой проверки хода |
| G25 | Отключение обнаружения колебаний скорости шпинделя |
| G26 | Включение обнаружения колебаний скорости шпинделя |
| G28 | Возврат в заданную точку отсчёта (программируемый) |
| G29 | Возврат из точки отсчёта |
| G30 | Возврат к 1-й, 2-й, 3-й и 4-й точке отсчёта |
| G31 | Функция пропуска (skip) |
| G33 | Резьбонарезание |
| G37 | Автоматическое измерение длины инструмента |
| G38 | Удержание вектора компенсации радиуса резака |
| G39 | Угловая дуга компенсации радиуса резака |
| G40 | Отмена компенсации радиуса резака / 3D-компенсации инструмента |
| G41 | Компенсация радиуса резака влево / 3D-компенсация инструмента |
| G42 | Компенсация радиуса резака вправо |
| G43 | Компенсация длины инструмента + |
| G44 | Компенсация длины инструмента – |
| G45 | Увеличение смещения инструмента |
| G46 | Уменьшение смещения инструмента |
| G47 | Двойное увеличение смещения инструмента |
| G48 | Двойное уменьшение смещения инструмента |
| G49 | Отмена компенсации длины инструмента |
| G50 | Отмена масштабирования |
| G51 | Масштабирование |
| G50.1 | Отмена программируемого зеркального отражения |
| G51.1 | Программируемое зеркальное отражение |
| G52 | Установка локальной системы координат |
| G53 | Позиционирование в машинной системе координат |
| G54 | Выбор рабочей системы координат 1 |
| G55 | Выбор рабочей системы координат 2 |
| G56 | Выбор рабочей системы координат 3 |
| G57 | Выбор рабочей системы координат 4 |
| G58 | Выбор рабочей системы координат 5 |
| G59 | Выбор рабочей системы координат 6 |
| G61 | Режим точной остановки |
| G62 | Режим автоматического переопределения угла |
| G63 | Запрет переопределения |
| G64 | Непрерывное резание |
| G65 | Простой вызов макроса |
| G66 | Модальный вызов макроса (A) в каждой команде движения |
| G66.1 | Модальный вызов макроса (B) из каждого блока |
| G67 | Отмена модального вызова макроса (A/B) |
| G68 | Поворот системы координат |
| G69 | Отмена поворота системы координат |
| G73 | Цикл высокоскоростного сверления с отбортировкой (High Speed Peck Drilling) |
| G74 | Цикл резьбонарезания с обратным ходом (counter tapping) |
| G76 | Цикл точной расточки (fine boring) |
| G80 | Отмена цикла |
| G81 | Цикл сверления / центровки |
| G82 | Цикл сверления / зарасточки |
| G83 | Цикл глубокого сверления с отбортировкой (peck drilling) |
| G84 | Цикл резьбонарезания |
| G84.2 | Цикл жёсткого резьбонарезания (rigid tap) |
| G84.3 | Цикл жёсткого резьбонарезания с обратным ходом |
| G85 | Цикл расточки |
| G86 | Цикл расточки с быстрым отводом инструмента |
| G87 | Цикл расточки / обратной расточки |
| G88 | Цикл расточки (ручное управление в нижней точке) |
| G89 | Цикл расточки (пауза в нижней точке, отвод с подачей) |
| G90 | Абсолютная команда |
| G91 | Инкрементная команда |
| G92 | Изменение рабочих координат / установка максимальной скорости шпинделя |
| G94 | Подача в минуту |
| G95 | Подача на оборот |
| G96 | Константная скорость резания |
| G97 | Отмена константной скорости резания |
| G98 | Возврат к начальному уровню цикла |
| G99 | Возврат к уровню точки R цикла |
G-коды NCT 201 для токарных станков с ЧПУ
Подготовительные функции (G-коды) для токарных станков с ЧПУ NCT 201 (NCT 201T)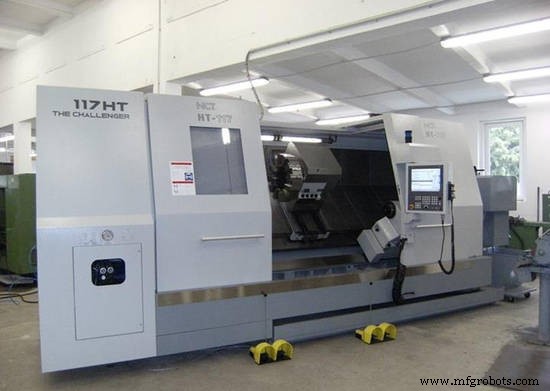 Image: NCT Ipari elektronikai Kft
| G-код | Функция |
|---|---|
| G00 | Позиционирование |
| G01 | Линейная интерполяция |
| G02 | Круговая интерполяция, по часовой стрелке (CW) |
| G03 | Круговая интерполяция, против часовой стрелки (CCW) |
| G04 | Пауза (dwell) |
| G05.1 | Включение многофункционального буфера |
| G07.1 | Цилиндрическая интерполяция |
| G09 | Точная остановка (в данном блоке) |
| G10 | Установка данных (программируемая) |
| G11 | Отмена программируемой установки данных |
| G12.1 | Включение полярной координатной интерполяции |
| G13.1 | Отключение полярной координатной интерполяции |
| G17 | Выбор плоскости XpYp |
| G18 | Выбор плоскости ZpXp |
| G19 | Выбор плоскости YpZp |
| G20 | Ввод в дюймах |
| G21 | Ввод в метрической системе |
| G22 | Включение программируемой проверки хода |
| G23 | Отключение программируемой проверки хода |
| G25 | Отключение обнаружения колебаний скорости шпинделя |
| G26 | Включение обнаружения колебаний скорости шпинделя |
| G28 | Возврат в заданную точку отсчёта (программируемый) |
| G29 | Возврат из точки отсчёта |
| G30 | Возврат к 1-й, 2-й, 3-й и 4-й точке отсчёта |
| G31 | Функция пропуска (skip) |
| G33 | Резьбонарезание |
| G34 | Резьбонарезание с переменным шагом |
| G36 | Автоматическое измерение длины инструмента по X |
| G37 | Автоматическое измерение длины инструмента по Z |
| G38 | Удержание вектора компенсации радиуса наконечника |
| G39 | Угловая дуга компенсации радиуса наконечника |
| G40 | Отмена компенсации радиуса наконечника |
| G41 | Компенсация радиуса наконечника влево |
| G42 | Компенсация радиуса наконечника вправо |
| G50 | Отмена масштабирования |
| G51 | Масштабирование |
| G50.1 | Отмена программируемого зеркального отражения |
| G51.1 | Программируемое зеркальное отражение |
| G51.2 | Включение полигонального точения |
| G50.2 | Отключение полигонального точения |
| G52 | Установка локальной системы координат |
| G53 | Позиционирование в машинной системе координат |
| G54 | Выбор рабочей системы координат 1 |
| G55 | Выбор рабочей системы координат 2 |
| G56 | Выбор рабочей системы координат 3 |
| G57 | Выбор рабочей системы координат 4 |
| G58 | Выбор рабочей системы координат 5 |
| G59 | Выбор рабочей системы координат 6 |
| G61 | Режим точной остановки |
| G62 | Режим автоматического переопределения угла |
| G63 | Запрет переопределения |
| G64 | Непрерывное резание |
| G65 | Простой вызов макроса |
| G66 | Модальный вызов макроса (A) в каждой команде движения |
| G66.1 | Модальный вызов макроса (B) из каждого блока |
| G67 | Отмена модального вызова макроса (A/B) |
| G68 | Зеркальное отражение для двойной башни (включение) |
| G69 | Зеркальное отражение для двойной башни (отключение) |
| G70 | Цикл чистовой обработки |
| G71 | Цикл снятия припуска при точении |
| G72 | Цикл снятия припуска при токарной обработке торцов |
| G73 | Цикл повторения контура |
| G74 | Цикл сверления торца с отбортировкой |
| G75 | Цикл сверления внешнего/внутреннего диаметра |
| G76 | Многопроходный цикл резьбонарезания |
| G77 | Цикл точения 01 |
| G78 | Цикл резьбонарезания |
| G79 | Цикл токарной обработки торца |
| G80 | Отмена цикла сверления |
| G81 | Цикл сверления / центровки |
| G82 | Цикл сверления / зарасточки |
| G83 | Цикл глубокого сверления с отбортировкой |
| G83.1 | Цикл высокоскоростного сверления с отбортировкой |
| G84 | Цикл резьбонарезания |
| G84.1 | Цикл резьбонарезания с обратным ходом |
| G84.2 | Цикл жёсткого резьбонарезания |
| G84.3 | Цикл жёсткого резьбонарезания с обратным ходом |
| G85 | Цикл расточки |
| G86 | Цикл расточки с быстрым отводом инструмента |
| G86.1 | Цикл точной расточки |
| G87 | Цикл расточки / обратной расточки |
| G88 | Цикл расточки (ручное управление в нижней точке) |
| G89 | Цикл расточки (пауза в нижней точке, отвод с подачей) |
| G90 | Абсолютная команда |
| G91 | Инкрементная команда |
| G92 | Изменение рабочих координат / установка максимальной скорости шпинделя |
| G94 | Подача в минуту |
| G95 | Подача на оборот |
| G96 | Константная скорость резания |
| G97 | Отмена константной скорости резания |
| G98 | Возврат к начальному уровню цикла |
| G99 | Возврат к уровню точки R цикла |
Адреса
| Адрес | Значение |
|---|---|
| O | Номер программы |
| / | Опциональный блок |
| N | Номер блока |
| G | Подготовительная функция |
| X, Y, Z, U, V, W | Координаты по длине |
| A, B, C, H | Угловые координаты, вспомогательные функции |
| R | Радиус окружности, вспомогательные данные |
| I, J, K | Координаты центра окружности, вспомогательная координата |
| E | Вспомогательная координата |
| F | Скорость подачи |
| S | Скорость шпинделя |
| M | Вспомогательная функция |
| T | Номер инструмента |
| L | Номер повторения |
| P | Вспомогательные данные, время паузы |
| Q | Вспомогательные данные |
| ,C | Расстояние фаски |
| ,R | Радиус скругления |
| ,A | Угол прямой линии |
| ( | Комментарий |
Полный цикл G71 снятия припуска на токарном ЧПУ с управлением NCT
GSK983M ЧПУ фрезеровка: Продвинутые функции G-кода для точного сверления и фрезерования
Станок с ЧПУ
- Основной чек-лист превентивного обслуживания CNC станков
- Умная покупка: полное руководство по приобретению б/у станков с ЧПУ
- Мастерство ЧПУ-фрезерования: 4 ключевых совета для новичков
- Как станки с ЧПУ революционизируют производство: применение и преимущества
- Экспертное руководство по покупке надежных б/у станков с ЧПУ
- Продвинутые вакуумные столы для ЧПУ‑обработки — надежное удержание деталей
- Освоение кодов управления ЧПУ: M-коды и G-коды подробно
- Centroid M-коды для токарных станков (T-Series): полный справочник
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ