



Полный список G и M кодов для управления Andron Andronic 2060
Полный список G-кодов и M-кодов Andron Andronic 2060 для наладчиков ЧПУ, работающих на станках с управлением Andron Andronic 2060.
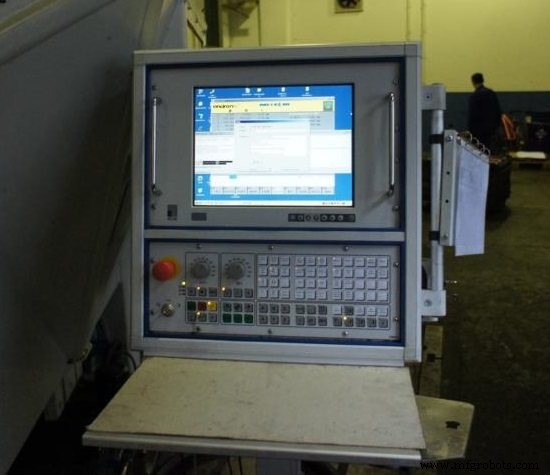
G-коды Andronic 2060
| G-код | Функции |
|---|---|
| G00 | Позиционирование в быстром перемещении |
| G01 | Позиционирование с рабочей подачей |
| G02 | Круговая интерполяция — по часовой стрелке |
| G03 | Круговая интерполяция — против часовой стрелки |
| G04 | Выдержка времени |
| G05 | Пространственная дуговая интерполяция |
| G14 | Вызов макроса |
| G17 | Плоскость XY |
| G18 | Плоскость ZX |
| G19 | Плоскость YZ |
| G22 | Вызов подпрограммы |
| G23 | Текстовые функции |
| G25 | RTCP H Вкл/Выкл |
| G26 | Свободная плоскость |
| G29 | Преобразование осей |
| G30 | Сплайн-интерфейс (онлайн сплайн) |
| G305 | P5-интерполяция (онлайн полином) |
| G31–G35 | Сплайн-интерфейс (офлайн сплайн) |
| G40 | Удаление коррекции радиуса фрезы |
| G41 | Коррекция радиуса фрезы влево |
| G42 | Коррекция радиуса фрезы вправо |
| G43 | Коррекция радиуса фрезы вверх |
| G44 | Коррекция радиуса фрезы через |
| G50/G51/G52 | PRESET |
| G50 | Деактивация PRESET |
| G51 | Активация PRESET |
| G52 | Программирование PRESET |
| G53 | Удаление нулевого смещения |
| G54–G59 | Нулевое смещение и поворот координат |
| G70 | Единицы измерения дюйм |
| G71 | Единицы измерения мм |
| G72 | Удаление зеркального отражения и масштабирования |
| G73 | Зеркальное отражение |
| G73 | Масштабирование |
| G77 | Выполнение цикла на окружности |
| G78 | Определение точки |
| G79 | Выполнение цикла |
| G81 | Цикл сверловки |
| G83 | Цикл глубокого сверления |
| G84 | Цикл нарезки резьбы |
| G87 | Цикл фрезерования прямоугольного кармана |
| G88 | Цикл фрезерования паза |
| G89 | Цикл фрезерования кругового/кольцевого кармана |
| G90 | Абсолютные измерения |
| G91 | Относительные измерения |
| G92 | Относительное нулевое смещение с поворотом координат |
| G93 | Абсолютное нулевое смещение с поворотом координат |
| G94 | Программирование скорости |
| G95 | Программирование времени |
| G110 | Установка выхода PLC |
| G111 | Удаление выхода PLC |
| G181 | Калибровка зонда |
| G182 | Измерение расстояния |
| G183 | Зондирование прямой линии |
| G184 | Зондирование вала |
| G185 | Зондирование отверстия |
| G186 | Измерение точки |
| G187 | Калибровка измерительной пластины |
| G188 | Измерительная пластина длины инструмента |
| G189 | Измерительная пластина контроля ломания инструмента |
| G190 | Абсолютный центр окружности |
| G191 | Относительный центр окружности |
| G281 | Участие наклона |
| G282 | Координаты |
| G282,0 | Переключение WCS / MCS |
| G282,1 | Ресинхронизация позиций осей активных NC процессов |
| G282,2 | Modulo вкл/выкл |
| G283 | Многоосевое зондирование |
| G285 | Зонд SETPOS |
| G286 | Look Ahead вкл/выкл |
| G288 | Установка параметров Look Ahead |
| G288,0 | Базовые параметры LookAhead |
| G288,1 | Оси на базе времени |
| G288,2 | Ось округления |
| G288,3 | Точность контура по отдельным осям |
| G288,4 | Фактор базы времени осеспецифичен |
| G289 | Многофункциональный цикл |
| G289 C | Отключение выполнения внешних циклов |
| G289 E | Выход с ошибкой из G/M кода |
| G289 L | Коррекция длины инструмента |
| G289 N | Перезагрузка PRCON |
| G289 R | Принятие радиуса инструмента |
| G289 X | Принятие измеренных значений |
| G289 Z | Включение G73/G93 с циклами |
| G481 | Настройка отверстия |
| G481 | SE01 настройка 2 отверстий |
| G481 | SE02 настройка 4 отверстий |
| G482 | Настройка вала |
| G482 | SE03 Настройка 2 валов |
| G482 | SE04 Настройка 4 валов |
| G483 | Настройка паза/прямоугольного кармана внутри |
| G484 | Настройка паза/прямоугольника снаружи |
| G485 | Настройка 2 сторон |
| G487 | Определение пространственной точки |
| G488 | Простой измерительный блок |
| G581 | Цикл непрерывной работы вращения |
| G582 | Цикл непрерывной работы осцилляции |
| G585 | Журнал позиции |
| G586 | Активация обработки списка заданий |
| G586 | Обработка списка заданий |
| G587 | I Переменная -> PLC |
| G587 | O Установка потенциометра подачи/шпинделя |
| G589 | Приближение к референсной точке |
| G688 | Команда настройки — Обработка детали |
| G688,2 | Фрезерование плоскости |
| G688,3 | Фрезерование рамки |
| G688,10 | Резьбовое фрезерование |
| G781 | Калибровка OFFSET |
| G781,1 | Смещение шпинделя |
| G782 | Чтение/запись данных ЧПУ |
| G782,0 / ,1 | Данные управления инструментами |
| G782,0 I/R | Чтение данных ЧПУ |
| G782,0 E | Настройка реакции на ошибки циклов |
| G782,1 | Запись данных ЧПУ |
| G782,2 | Чтение переменных PLC |
| G782,3 | Запись переменных PLC |
| G782,4 | Чтение позиции оси |
| G782,5 | Чтение определения интерфейса внешнего цикла |
| G782,6 | Чтение определения выполнения внешнего цикла |
| G782,8 | Чтение параметров sercos |
| G782,9 | Проверка назначения коммуникационных переменных |
| G782,10 | Чтение активных смещений |
| G783,0 | Чтение/запись нулевых точек |
| G784,0 | Ввод коммуникационной переменной |
| G784,1 | Вывод коммуникационных переменных |
| G787 | Адаптивное управление |
| G788,1 | Зондирование поверхности по оси Z |
| G788,2 | Угол и угол относительно положительной оси X |
| G788,3 | Центр прямоугольника и угол относительно X — измерение отдельное |
| G788,5 | Центр прямоугольника и угол относительно X — измерение последовательное |
| G788,10 | Определение поверхности 3 точками (опционально) |
| G789 | Таймерные циклы |
M-коды Andronic 2060
| M-код | Функции |
|---|---|
| M00 | Программный останов |
| M01 | Опциональный останов |
| M02 | Конец программы |
| M03 | Шпиндель 0 Вкл (по часовой) |
| M04 | Шпиндель 0 Вкл (против часовой) |
| M05 | Останов шпинделя |
| M06 | Смена инструмента (активный шпиндель) |
| M07 | ОС 1 Вкл (не по DIN 66 025) |
| M08 | ОС 2 Вкл (не по DIN 66 025) |
| M09 | ОС Выкл |
| M10 | Зажим Вкл |
| M11 | Зажим Выкл |
| M12 | Смена паллета |
| M13 | Шпиндель 0 Вкл, по часовой и ОС 1 Вкл |
| M14 | Шпиндель 0 Вкл, против часовой и ОС 1 Вкл |
| M19 | Останов шпинделя с заданной конечной позицией; угловая позиция по «S» в градусах |
| M30 | Конец программы с выключением шпинделя 0 |
| M50 | ОС 3 Вкл |
| M51 | ОС 4 Вкл |
| M67 | Открыть зажим |
| M68 | Закрыть зажим |
| M69 | Открыть захват инструмента (вариативный код кармана) |
| M70 | Закрыть захват инструмента (вариативный код кармана) |
| M99 | Конец программы с приближением к нейтральной позиции |
| M100 | Программный останов с опциональной позицией перезапуска |
| M103 | Шпиндель 1 Вкл по часовой |
| M104 | Шпиндель 1 Вкл против часовой |
| M105 | Шпиндель 1 останов |
| M106 | Смена инструмента в шпинделе 1 (зарезервированная M-команда) |
| M121 | Разжатие паллета |
| M122 | Зажим паллета |
| M123 | Ручная смена паллета |
| M203 | Шпиндель 2 Вкл по часовой |
| M204 | Шпиндель 2 Вкл против часовой |
| M205 | Шпиндель 2 останов |
| M206 | Смена инструмента в шпинделе 2 (зарезервированная M-команда) |
| M303 | Шпиндель 3 Вкл по часовой |
| M304 | Шпиндель 3 Вкл против часовой |
| M305 | Шпиндель 2 останов |
| M606 | Ручная смена инструмента из магазина |
| M610 | Чтение данных инструмента из PLC |
| M611 | Подготовка магазина инструментов |
| M640 | Начало журнала позиции |
| M641 | Останов журнала позиции |
Адресные буквы
| Символ | Функции |
|---|---|
| N | Номер блока (опционально) |
| G | Условие траектории |
| A | Информация траектории оси A |
| B | Информация траектории оси B |
| C | Информация траектории оси C |
| X | Информация траектории оси X, время выдержки |
| Y | Информация траектории оси Y |
| Z | Информация траектории оси Z |
| I, J, K | Параметры интерполяции, центр окружности |
| F | Подача, время для G95 (обратное временное программирование) |
| O | Адрес выхода |
| D | Дополнительная информация (таблица коррекции режущего края) |
| E | Дополнительная информация для PLC |
| S | Скорость шпинделя |
| T | Номер инструмента |
| M | Машинная функция |
| Q | Параметрическое программирование |
| W | Расширение команды |
Специальные знаки
| знаки | Функции |
|---|---|
| ; | Остаток строки интерпретируется как комментарий |
| [ ] | Метка перехода, индекс в FlexProg |
| /*…*/ | Инкапсулированный комментарий в FlexProg |
| ( ) | Комментарий, функциональная скобка в FlexProg |
Полный справочник Fanuc 31i G-кодов для фрезерных центров ЧПУ (30i, 31i, 32i)
AMADA AE255NT / AE2510NT ЧПУ турельный пресс: полное руководство по G-кодам и M-кодам
Станок с ЧПУ
- Токарный vs Фрезерный станок: ключевые отличия и выбор правильного инструмента
- Мастерство ЧПУ-фрезерования: точное металлообработка подробно
- Взбивное фрезерование vs Конвенциональное: выбор правильной техники резания
- Фрезерование резьбы vs нарезание резьбы: какой метод подходит вашим деталям?
- Фрезеровка и токарная обработка: ключевые сходства
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Освоение цикла G82 сверления с выдержкой: Пример программы для фрезеровки ЧПУ
- Anilam 4200T: G-коды для токарных станков с ЧПУ – полное руководство
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ