



Anilam 4200T: G-коды для токарных станков с ЧПУ – полное руководство
Список G-кодов Anilam для токарных станков с ЧПУ, управляемых системами серии 4200T. В одном блоке программы может быть задано несколько G-кодов. При наличии конфликтующих кодов система выдаст сообщение об ошибке.
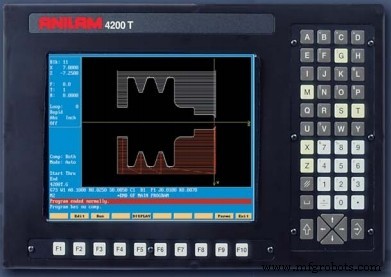
G-коды Anilam – подготовительные функции
| G-код | Функция |
|---|---|
| G0 | Позиционирование – быстрый ход |
| G1 | Линейная интерполяция |
| G2 | Круговая интерполяция – по часовой стрелке (CW) |
| G3 | Круговая интерполяция – против часовой стрелки (CCW) |
| G4 | Выдержка (пауза) |
| G5 | Эллипс |
| G9 | Проверка точной остановки |
| G22 | Включение программируемого ограничения хода |
| G24 | Ограничение скорости шпинделя |
| G31 | Движение зонда (пробирование) |
| G33 | Резьбонарезание |
| G40 | Компенсация радиуса вершины режущего инструмента – отмена |
| G41 | Компенсация радиуса вершины инструмента (слева от траектории) |
| G42 | Компенсация радиуса вершины инструмента (справа от траектории) |
| G53 | Рабочая система координат (1-99, выбор) |
| G59 | Модальное скругление углов |
| G60 | Отмена модального скругления углов |
| G61 | Режим точной остановки (непрерывный путь ВЫКЛ) |
| G64 | Режим резания (непрерывный путь ВКЛ) |
| G65 | Одиночный вызов пользовательского макроса |
| G66 | Модальный вызов пользовательского макроса |
| G67 | Отмена модального вызова пользовательского макроса |
| G68 | Поворот системы координат |
| G70 | Программирование в дюймах |
| G71 | Программирование в миллиметрах |
| G72 | Масштабирование осей |
| G74 | Цикл очистки площади (лицевая) |
| G76 | Цикл чернового точения/растачивания |
| G77 | Цикл чернового подфрезерования торца |
| G78 | Цикл сверления с отступом (peck drilling) |
| G79 | Цикл сверления с поломкой стружки |
| G81 | Цикл продольного канавочного точения |
| G82 | Цикл торцевого канавочного точения |
| G83 | Цикл продольной резьбы, метод впиранием |
| G84 | Цикл продольной резьбы, комплексный метод |
| G85 | Цикл торцевой резьбы, метод впиранием |
| G86 | Цикл торцевой резьбы, комплексный метод |
| G87 | Цикл нарезания резьбы (расточка) |
| G88 | Растачивание |
| G90 | Абсолютное программирование |
| G91 | Инкрементное программирование |
| G92 | Установка абсолютного нуля |
| G94 | Подача в минуту |
| G95 | Подача за оборот |
| G96 | Функция постоянной скорости резания (CSS) |
| G97 | Обороты в минуту (RPM) |
Anilam CNC Mill 6000M: полный справочник G-кодов
История инноваций ЧПУ Heidenhain: хронология развития систем управления
Станок с ЧПУ
- Мастерство параметров ЧПУ-токарной обработки для точной механической обработки
- Yama Seiki GLS-1500: высокопроизводительный ЦНС-токарный центр
- Точечная токарная обработка с ЧПУ для нестандартных гидравлических компонентов
- Освоение кодов управления ЧПУ: M-коды и G-коды подробно
- Освоение номенклатуры токарных резов: Понятное руководство для операторов ЧПУ
- Резы DCMT для токарной обработки ЧПУ: Достижение превосходной чистоты поверхности
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Цикл грубого точения G71: Пример программы для систем Fanuc
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ