



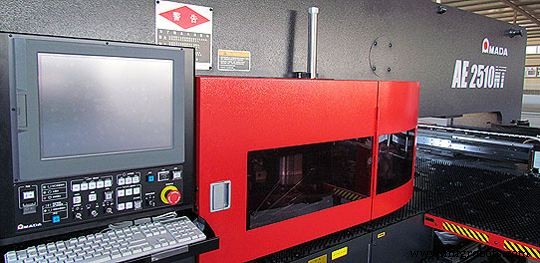
AMADA AE255NT / AE2510NT ЧПУ турельный пресс: полное руководство по G-кодам и M-кодам
G-коды и M-коды серии AMADA AE NT для наладчиков ЧПУ, работающих на турельных прессах AMADA AE255NT / AE2510NT.

G-коды AMADA ЧПУ турельный пресс
| G-код | Описание |
|---|---|
| G00 | Отмена линейной интерполяции |
| G01 | Начало линейной интерполяции |
| G04 | Выдержка |
| G06 | Обозначение толщины и материала листа |
| G20/G21 | Функция выбора дюйм/метрика |
| G25 | Авто-репозиционирование |
| G27 | Авто-репозиционирование |
| G26 | Отверстия на окружности [BHC] |
| G28 | Линия под углом [LAA] |
| G29 | Дуга [ARC] |
| G36 | Сетка X [GRD-X] |
| G37 | Сетка Y [GRD-Y] |
| G50 | Ретракт в домашнюю позицию |
| G66 | Проверка сдвига [SHP] |
| G67 | Квадрат [SQR] |
| G68 | Нибблирование дуги [NBL-A] |
| G69 | Нибблирование линии [NBL-L] |
| G70 | Пробивка выкл (без пробивки) |
| G72 | Начало образца |
| G73 | Симметрия (опция) |
| G78 | Пробивка дуги [PNC-A] |
| G79 | Пробивка линии [PNC-L] |
| G90 | Абсолютное программирование |
| G91 | Инкрементальное программирование |
| G92 | Установка системы координат |
| G93 | Смещение-1 [OFS-1] |
| G94 | Смещение-2 [OFS-2] |
M-коды AMADA ЧПУ турельный пресс
| M-код | Функция |
|---|---|
| M00 | Останов программы |
| M01 | Опциональный останов |
| M02 | Конец программы |
| M08 | Начало задержки сигнала завершения пробивки |
| M09 | Конец задержки сигнала завершения пробивки |
| M10 | Зажим и разжатие заготовки |
| M11 | Зажим и отпускание заготовки |
| M12 | Образец нибблирования |
| M13 | Отмена режима пресса |
| M30 | Конец ленты |
| M31 | Задний зажим и цилиндр кассеты опускание |
| M32 | Опускание подшипников бокового стола |
| M33 | Команда загрузки |
| M34 | Команда разгрузки |
| M35 | Конец поиска задания |
| M36 | Команда подготовки разгрузки |
| M37 | Сигнал предпоследней заготовки |
| M38 | Сигнал конца задания |
| M39 | Сигнал полного конца задания |
| M80 | Открыть желоб для деталей |
| M81 | Закрыть желоб для деталей |
| M96 | Команда вызова подпрограммы |
| M97 | Команда конца подпрограммы |
| M120 | Мягкий режим вкл |
| M121 | Мягкий режим выкл |
| M500 | Образец пробивки (пробивка без сдвига) |
| M501 | Образец пробивки (пробивка со сдвигом) |
| M502–M505 M570–M575 | Образец нокаута |
| M506–M509 | Образец щелевой пробивки |
| M510–M559 M800–M999 | Образец формовки |
| M560–M569 | Образец маркировки |
| M681–M683 | Скорость пробивки |
| M686 | Отмена команды скорости пробивки |
| M687 | Отмена компенсации позиции ожидания (для образцов формовки) |
| M690 | Продувка пресса воздухом |
| M691 | Отмена продувки пресса воздухом |
| M692 | Подъем пресса |
| M693 | Отмена подъема пресса |
| M696 | Режим пробивки NEX инструментом вкл |
| M697 | Отмена режима пробивки NEX инструментом |
Полный список G и M кодов для управления Andron Andronic 2060
Проверьте навыки ЧПУ программирования: тест с заполнением пропусков для наладчиков
Станок с ЧПУ
- G-коды и M-коды: полное руководство по программированию ЧПУ
- Эволюция турельного пробивания: от 1950-х к современному производству
- Понимание турельного пробивания: принцип работы и сферы применения
- ЧПУ-ножничный раскрой: как компьютерные станки формируют листовый металл
- Основные стратегии продления срока службы прессов и штамповочных инструментов
- Понимание автоматических прессов: функция, особенности и преимущества
- Centroid M-коды для токарных станков (T-Series): полный справочник
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Мастерство M-кодов: викторина по ЧПУ программированию
- Мастерство G-кодов: пройдите викторину по ЧПУ программированию