



Справочник G-кодов C.B. Ferrari E560 — полный список для наладчиков ЧПУ
G-коды C.B.Ferrari Elexa E560 полный список для наладчиков ЧПУ, работающих на фрезерных центрах C.B.Ferrari.
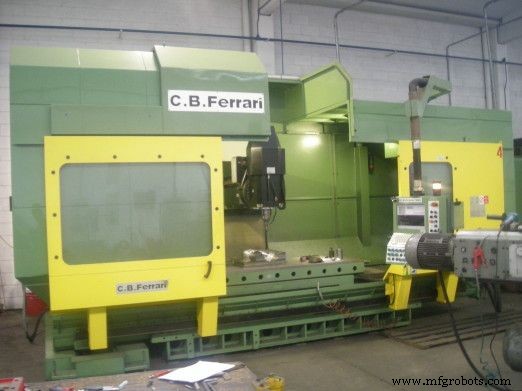
C.B.Ferrari E560 G-коды
| G-код | Описание |
|---|---|
| G0 | Быстрое позиционирование осей в линейной интерполяции в плоскости и пространстве в запрограммированной точке. |
| G1 | Работа в линейной интерполяции в плоскости и пространстве в запрограммированной точке. |
| G2 | Круговая интерполяция по часовой стрелке на выбранной плоскости или винтовая |
| G3 | Работа в круговой интерполяции против часовой стрелки на выбранной плоскости или винтовая. |
| G4 | Выдержка времени, программируемая оборотами шпинделя (G4/n) или в десятых долях секунды (G4/s время в сек./10) |
| G5-G7-G9 | G-функции, распознаваемые только для совместимости с ЧПУ 132 160. Выполняются как G0. |
| G10-G11 | Отданы геометрическому программированию. |
| G13-G16 | Отданы геометрическому программированию. |
| G17 | Задает X Y как плоскость обработки (где Z — перпендикулярная ось) активно при старте. |
| G18 | Задает X Z как плоскость обработки (где Y — перпендикулярная ось). |
| G19 | Задает Y Z как плоскость обработки (где X — перпендикулярная ось). |
| G20-G25 | Для геометрического программирования. |
| G26 | Подача на кончике инструмента также для вращательных осей. |
| G27 | Реальная подача осей (для вращательных ГРАДУСЫ/МИН). |
| G30 | Отмена функции G31 |
| G31 | Активный рабочий путь (активно при старте) Подача на кончике инструмента. |
| G38 | Определяет способы копирования альтернативно по параметрам в таблице VCP (ОПЦИЯ) |
| G39 | Позиционирование шпинделя с углом M от 0° до 360°. |
| G40 | Позиционирование с отменой компенсации радиуса резака |
| G41 | Подход инструмента во время работы с внедрением коррекции радиуса инструмента слева от запрограммированного пути. |
| G42 | Подход инструмента во время работы с внедрением коррекции радиуса инструмента справа от запрограммированного пути. |
| G43 | Шлифовальный цикл, как G41 и внедрение колебательного движения на оси ортогональной к рабочей плоскости. |
| G44 | Шлифовальный цикл как G42 с внедрением колебательного движения на ортогональной к рабочей плоскости оси. |
| G45 | Цикл автоматического захвата инструмента (подпрограмма). |
| G47 | Цикл автоматического освобождения инструмента (подпрограмма). |
| G49 | Функция соединения программ в памяти. |
| G50 | Отмена G51. |
| G51 | Поворот-перевод согласно запрограммированной точке (X,Y,E) |
| G55 | Цикл вращения поворотной головы без корректировки плоскости с углом поворота. |
| G56 | Цикл вращения поворотной головы с корректировкой плоскости с углом поворота |
| G58 | Округление 360° на вращательных осях с абсолютной системой измерения |
| G59 | Возврат из подпрограммы |
| G60 | Отмена G 61. |
| G61 | Коэффициент масштабирования для осей X Y Z. |
| G62 | Отмена G63 |
| G63 | Высокоскоростная фрезеровка с гладкой траекторией |
| G65-G69 | Отданы циклам оцифровки |
| G70-G71 | Режимы Дюйм-Метрика |
| G75-G77 | Отданы циклам оцифровки |
| G79 | Отдано циклам оцифровки |
| G80 | Отмена консервированных циклов от G81 до G89. |
| G81 | Цикл сверловки |
| G82 | Цикл сверловки (тот же, что G81) |
| G83 | Цикл глубокого сверления |
| G84 | Цикл нарезки резьбы |
| G85 | Цикл глубокого сверления с высоким возвратом |
| G86 | Цикл расточки с остановом шпинделя. |
| G87 | Цикл расточки (тот же, что G86) |
| G88 | Цикл сверловки для множественных стенок |
| G89 | Цикл обратной расточки |
| G90-G93 | G-функции не распознаны |
| G94 | Подача в мм/мин. (Активно при старте) |
| G95 | Подача в микрон/оборот шпинделя. |
| G96 | Цикл расточки с отходом от стенки |
| G97 | Макроинструкция для фрезерования окружности или резьбы |
| G99 | Ввод M-функций или сообщений с остановленными осями |
| G300 | Цикл измерения длины инструмента (опция). |
| G301 | Цикл проверки длины инструмента с остановом (опция). |
| G302 | Цикл проверки длины инструмента с автопоиском замещающего инструмента (опция). |
| G303 | Цикл измерения радиуса инструмента (опция). |
| G304 | Цикл проверки радиуса инструмента с остановом (опция). |
| G305 | Цикл проверки радиуса инструмента с автопоиском замещающего инструмента (опция). |
| G306 | Цикл измерения длины и радиуса инструмента (опция). |
| G311 | Корректировка коэффициентов зонда (опция). |
| G312 | Восстановление нуля на штифте (опция). |
| G313 | Восстановление нуля в отверстии (опция). |
| G314 | Восстановление нуля по Z (опция). |
| G316 | Переопределение осей ЧПУ IND функция |
| G317 | Перераспределение осей функция |
| G318 | Определение тернальных осей зонда функция |
| G319 | Назначение синонимов осей функция |
| G320 | Отключение G321. |
| G321 | Q увеличение суммы разрешение. |
| G322 | Отключение шлифовального цикла. |
| G323 | Включение шлифовального цикла. |
| G324 | Исключение репозиционирования осей с LNS. |
| G325 | Восстановление нуля на квадрате (опция). |
| G326 | Восстановление нуля на ребре (опция). |
| G327 | Управление нулями и длинами инструментов. |
| G328 | Коррекция дельта длины в таблице инструментов. |
| G329 | Коррекция дельта радиуса в таблице инструментов. |
| G330 | GPF репозиционирование. |
| G331 | Восстановление функции G31 с GPF. |
| G332 | Восстановление функции G32 с GPF. |
| G335 | Включение регистрации машинных координат на диск. |
| G336 | Отключение регистрации машинных координат на диск. |
| G340 | Радиусная коррекция в профиле из управляющей программы. |
| G341 | Радиусная коррекция в профиле из таблицы. |
| G342 | Активация Delta L на длине инструмента. |
| G343 | Отмена G342. |
| G344 | Активация Delta R на радиусе инструмента. |
| G345 | Отмена G344. |
| G346 | Автозамена инструмента при истечении времени. |
| G349 | Подпрограмма. |
| G350 | Модификация началов оси делящей головки. |
| G351 | Рото-перевод. |
| G352 | Сохранение блокировки осей и блокировка всех осей. |
| G353 | Восстановление блокировки осей, сохраненной с G352. |
| G354 | Активация матричного поворота на запрограммированных точках. |
| G355 | Цикл вращения поворотной головы без корректировки длины головы (опция). |
| G356 | Цикл вращения поворотной головы с корректировкой плоскости с углом поворота (Опция). |
| G359 | Возврат в вызывающую программу для файлов, активированных с G349. |
| G360 | Работа по N.U.R.B.S. с движением 3-5 осей. |
| G362 | Введение полигональной вершины в оцифровке (опция). |
| G363 | Введение глубины в оцифровке (опция). |
| G364 | Введение второй полигональной (опция). |
| G370-G376 | Циклы оцифровки (опция). |
| G377 | Квалификация предустановки длины инструментов (опция). |
| G378 | Квалификация предустановки радиуса инструментов (опция). |
| G384 | Цикл ригидной нарезки резьбы (опция). |
| G390 | Предрасположение для программирования в абсолютных координатах. |
| G391 | Отмена G390. |
| G392 | ВКЛ/ВЫКЛ зонд восстановления нуля на штифте (опция). |
| G393 | ВКЛ/ВЫКЛ зонд восстановления нуля в отверстии (опция). |
| G394 | ВКЛ/ВЫКЛ зонд восстановления нуля по Z (опция). |
| G395 | ВКЛ/ВЫКЛ зонд восстановления нуля на квадрате (опция). |
| G396 | ВКЛ/ВЫКЛ зонд восстановления нуля на ребре (опция). |
| G398 | Поиск детали с зондом ВКЛ/ВЫКЛ и определением координат (опция). |
| G399 | Быстрое перемещение к 5 мм от положительного предела оси Z. |
| G428/ | Функция захвата детали (опция). |
| G429/ | Функция захвата детали (опция). |
| G500 | Цикл измерения длины инструмента с ручной сменой инструмента (опция). |
| G503 | Цикл измерения радиуса инструмента с ручной сменой инструмента (опция). |
| G506 | Цикл измерения длины и радиуса инструмента с ручной сменой инструмента (опция). |
| G550 | Автоматическое восстановление конфигурации. |
| G551 | Автоматическая смена конфигурации. |
| G571-G578 | Циклы оцифровки (опция). |
| G731 | Компенсация радиуса инструмента в пространстве с нулем на кончике инструмента. |
| G703 | Тылник вперед с пониженным давлением воздуха (опционально) |
| G704 | Тылник вперед с нормальным давлением воздуха (опционально) |
| G705 | Тылник назад (опционально) |
| G740 | Отмена G748. |
| G746 | Перевод и поворот нулей, ассоциированные с вращением стола. |
| G748 | Перевод нулей, ассоциированные с вращением стола. |
| G751 | 3D Перевод. |
| G752 | 3D Поворот. |
| G755 | Вращение головы в центре сферических инструментов. |
Полный справочник M-кодов для фрезерного центра C.B.Ferrari E560
Упражнение по ЧПУ программированию: завершение G-кодов множественной круговой интерполяции
Станок с ЧПУ
- Освоение M-кодов ЧПУ: Полное введение
- Полное руководство по циклу G90: Черновое точение и не только
- Anilam 4200T: G-коды для токарных станков с ЧПУ – полное руководство
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Полный справочник G-кодов системы GSK 980TDb для токарных станков
- Полное руководство по G-кодам Siemens Sinumerik 808D в ISO-диалекте для ЧПУ-программистов
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ
- Полный справочник M-кодов для фрезерного центра C.B.Ferrari E560