



Полный справочник G-кодов системы GSK 980TDb для токарных станков
Полный список G-кодов системы управления GSK 980TDb для токарных станков с ЧПУ.
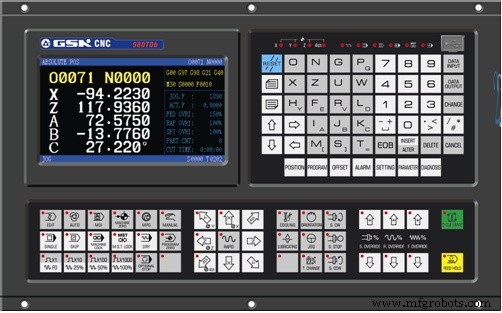
GSK 980TDb — Токарная система ЧПУ
G-коды GSK 980TDb
| G-код | Значение |
|---|---|
| G01 | Линейная интерполяция |
| G00 | Быстрое перемещение |
| G01 | Линейная интерполяция |
| G02 | Круговая интерполяция (по часовой стрелке) |
| G03 | Круговая интерполяция (против часовой стрелки) |
| G04 | Пауза (Dwell) |
| G05 | Круговая интерполяция по трем точкам |
| G6.2 | Эллиптическая интерполяция (по часовой стрелке) |
| G6.3 | Эллиптическая интерполяция (против часовой стрелки) |
| G7.1 | Цилиндрическая интерполяция |
| G7.2 | Параболическая интерполяция (по часовой стрелке) |
| G7.3 | Параболическая интерполяция (против часовой стрелки) |
| G10 | Ввод данных |
| G11 | Отмена ввода данных |
| G12.1 | Полярная интерполяция |
| G13.1 | Отмена полярной интерполяции |
| G17 | Плоскость XY |
| G18 | Плоскость ZX |
| G19 | Плоскость YZ |
| G20 | Выбор дюймовой системы |
| G21 | Выбор метрической системы |
| G28 | Автоматический возврат в референтную точку |
| G30 | Возврат во 2-ю, 3-ю, 4-ю референтные точки |
| G31 | Пропуск интерполяции (Skip) |
| G32 | Нарезка резьбы |
| G32.1 | Жесткая нарезка резьбы |
| G33 | Цикл растачивания по оси Z |
| G34 | Нарезка резьбы с переменным шагом |
| G36 | Автоматическая компенсация инструмента по X |
| G37 | Автоматическая компенсация инструмента по Z |
| G40 | Отмена компенсации радиуса резеца |
| G41 | Компенсация радиуса вершины резеца слева от контура |
| G42 | Компенсация радиуса вершины резеца справа от контура |
| G50 | Установка системы координат заготовки |
| G65 | Вызов макрокоманды |
| G70 | Цикл чистовой обработки |
| G71 | Цикл продольного грубого точения |
| G72 | Цикл поперечного грубого точения |
| G73 | Цикл обработки заготовки сложной формы |
| G74 | Цикл продольного канавления |
| G75 | Цикл поперечного канавления |
| G76 | Цикл многопроходной нарезки резьбы |
| G84 | Жесткое растачивание на торце |
| G88 | Жесткое растачивание сбоку |
| G90 | Цикл продольного точения |
| G92 | Цикл нарезки резьбы |
| G94 | Цикл поперечного точения |
| G96 | Режим постоянной скорости резания ВКЛ |
| G97 | Режим постоянной скорости резания ВЫКЛ |
| G98 | Подача в минуту |
| G99 | Подача за оборот |
Цикл грубого точения G71: Пример программы для систем Fanuc
Руководство для новичков: G-код токарного станка — Простой пример и пошаговый разбор
Станок с ЧПУ
- M-TECH: продвинутая система ЧПУ-управления для фрезеровок Apollo
- Экспертные услуги высокоточного ЧПУ-точения
- Освоение M-кодов ЧПУ: Полное введение
- Освоение конического точения с модальным циклом G90: Руководство по программированию ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Полное руководство по циклу G90: Черновое точение и не только
- Освоение цикла G20 точной токарной обработки на Fanuc 21TB
- Цикл грубого точения G71: Пример программы для систем Fanuc
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ