



Полное руководство по G- и M-кодам для фрезерного станка GTCNC-150iM-II
GTCNC-150iM-II: G-коды и M-коды
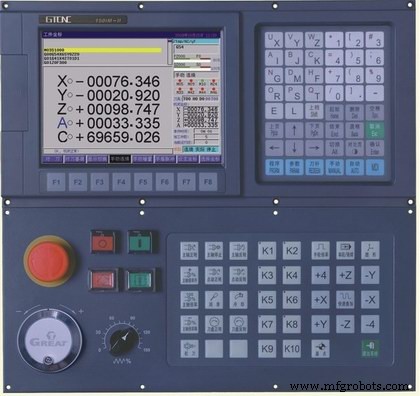
Справочник G-кодов и M-кодов для фрезерных станков и центров обработки серии GREAT-150iM-II / GTCNC-150iM-II.
G-коды (подготовительные функции)
| Код | Описание |
|---|---|
| G00 | Быстрое позиционирование |
| G01 | Линейная интерполяция |
| G02 | Круговая/спицевая интерполяция по часовой стрелке (CW) |
| G03 | Круговая/спицевая интерполяция против часовой стрелки (CCW) |
| G33 | Резьбонарезание (фрезерованием) |
| G04 | Пауза (Dwell) |
| G15 | Отмена полярных координат |
| G16 | Полярные координаты |
| G17 | Выбор плоскости X-Y |
| G18 | Выбор плоскости Z-X |
| G20 | Ввод в дюймах (английская система) |
| G21 | Ввод в миллиметрах (метрическая система) |
| G28 / G281 / G282 / G283 | Возврат в первую референтную точку (все оси / X / Y / Z) |
| G30 / G301 / G302 / G303 | Возврат во 2-ю, 3-ю, 4-ю референтные точки |
| G26 | Возврат осей Z, X, Y в программную нулевую точку |
| G261 | Возврат оси X в программную нулевую точку |
| G262 | Возврат оси Y в программную нулевую точку |
| G263 | Возврат оси Z в программную нулевую точку |
| G40 | Отмена компенсации радиуса инструмента |
| G41 | Компенсация радиуса инструмента, слева |
| G42 | Компенсация радиуса инструмента, справа |
| G43 | Компенсация длины инструмента (+) |
| G44 | Компенсация длины инструмента (-) |
| G45 | Увеличение значения компенсации инструмента |
| G46 | Уменьшение значения компенсации инструмента |
| G47 | Увеличение в 2 раза значения компенсации |
| G48 | Уменьшение в 2 раза значения компенсации |
| G49 | Отмена компенсации длины инструмента |
| G37 | Отмена масштабирования |
| G36 | Включение масштабирования |
| G12 | Отмена программного зеркалирования |
| G11 | Включение программного зеркалирования (симметричная обработка) |
| G52 | Локальная система координат |
| G53 | Машинная система координат |
| G54 | Рабочая система координат 1 |
| G55 | Рабочая система координат 2 |
| G56 | Рабочая система координат 3 |
| G57 | Рабочая система координат 4 |
| G58 | Рабочая система координат 5 |
| G59 | Рабочая система координат 6 |
| G60 | Точное позиционирование |
| G64 | Непрерывная обработка по контуру |
| G68 | Поворот системы координат |
| G69 | Отмена поворота системы координат |
| G73 | Цикл глубокого сверления с отступом |
| G74 | Цикл резьбонарезания с отступом (CCW) |
| G76 | Цикл чистового растачивания |
| G80 | Отмена цикла / отмена внешней управляемой функции |
| G81 | Цикл сверления |
| G82 | Цикл сверления с выбиванием опилок / цикл зарисовки |
| G83 | Цикл глубокого сверления с выбиванием опилок |
| G84 | Цикл резьбонарезания с отступом (CW) |
| G85 | Цикл растачивания |
| G86 | Цикл растачивания (с остановом шпинделя на дне) |
| G87 | Цикл растачивания (боковое) |
| G89 | Цикл растачивания (с паузой на дне) |
| G90 | Абсолютное программирование |
| G91 | Инкрементное программирование |
| G92 | Установка рабочих координат / ограничение макс. скорости шпинделя |
| G94 | Подача в минуту (мм/мин) |
| G95 | Подача на оборот (мм/об) |
| G98 | Возврат к исходной точке в цикле (для последнего отверстия) |
| G99 | Возврат к точке R в цикле (для первого отверстия) |
| G22 | Команда циклического повторения программы |
| G800 | Отмена циклического повторения программы |
| G65 | Немодальный вызов макропрограммы |
| G66 | Модальный вызов макропрограммы |
| G67 | Отмена модального вызова макропрограммы |
| G180—G189 | Пользовательские макропрограммы |
M-коды (вспомогательные функции)
| Код | Описание |
|---|---|
| M02 | Конец программы, останов автозапуска (по умолчанию) |
| M30 | Конец программы, останов шпинделя и охлаждения |
| M00 | Пауза программы, продолжение по кнопке «Пуск» |
| M20 | Конец программы с повторным выполнением (для тестов) |
| M98 | Вызов подпрограммы |
| M99 | Конец подпрограммы / возврат |
| M97 | Пропуск блока / безусловный переход |
| M03 | Шпиндель по часовой стрелке (CW) |
| M04 | Шпиндель против часовой стрелки (CCW) |
| M05 | Останов шпинделя |
| M06 / M16 | Смена инструмента |
| M08 | Охлаждение ВКЛ |
| M09 | Охлаждение ВЫКЛ |
| M10 | Зажим инструмента |
| M11 | Разжим инструмента |
| M24 | Продувка ВЫКЛ |
| M25 | Продувка ВКЛ |
| M32 | Смазка ВКЛ |
| M33 | Смазка ВЫКЛ |
| M41 | Пользовательский выход 1 ВКЛ |
| M42 | Пользовательский выход 1 ВЫКЛ |
| M43 | Пользовательский выход 2 ВКЛ |
| M44 | Пользовательский выход 2 ВЫКЛ |
| M45 | Пользовательский выход 3 ВКЛ |
| M46 | Пользовательский выход 3 ВЫКЛ |
| M47 | Пользовательский выход 4 ВКЛ |
| M48 | Пользовательский выход 4 ВЫКЛ |
| M49 | Пользовательский выход 5 ВКЛ |
| M50 | Пользовательский выход 5 ВЫКЛ |
| M51 | Пользовательский выход 6 ВКЛ |
| M52 | Пользовательский выход 6 ВЫКЛ |
| M53 | Пользовательский выход 7 ВКЛ |
| M54 | Пользовательский выход 7 ВЫКЛ |
| M55 | Пользовательский выход 8 ВКЛ |
| M56 | Пользовательский выход 8 ВЫКЛ |
| M57 | Пользовательский выход 9 ВКЛ |
| M58 | Пользовательский выход 9 ВЫКЛ |
| M61 | Переключение шпинделя: 1-я передача (верхняя) |
| M62 | Переключение шпинделя: 2-я передача (нижняя) |
| M63 | Переключение шпинделя: 3-я передача |
| M64 | Переключение шпинделя: 4-я передача |
| M317 | Обнуление машинных координат оси X |
| M318 | Обнуление машинных координат оси Y |
| M319 | Обнуление машинных координат оси Z |
| M320 | Обнуление машинных координат всех осей (X, Y(C), Z, A, B) |
Коды программирования (адресные символы)
| Функция | Адрес |
|---|---|
| Номер файла (начало программы) | % |
| Номер блока программы | N |
| Подготовительная функция | G |
| Вспомогательная функция | M |
| Выбор инструмента | T |
| Компенсация инструмента | H, D |
| Функция шпинделя | S, SP |
| Скорость резания / подача | F |
| Координатные символы | X, Y, Z, A |
| Координаты центра дуги | I, J, K |
| Шаг / радиус | R |
| Время задержки / номер программы | P |
| Количество повторов | L |
Полный справочник G-кодов и M-кодов для станка GTCNC-60TT
Цикл Sinumerik POCKET2: фрезерование круговых карманов
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Пример программы Haas G71 для внутреннего чернового точения
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Sinumerik L93 Цикл канавкоточения: Пример программы для обработки канавок
- Sinumerik CYCLE82: цикл сверления с зенкерованием – пошаговый пример
- Полное руководство по M-кодам Mach3 для ЧПУ обработки