



Sinumerik CYCLE82: цикл сверления с зенкерованием – пошаговый пример
Пример ЧПУ-программы, иллюстрирующий использование цикла Sinumerik 840D CYCLE82 — сверления с зенкерованием (counterboring).
Цикл работает на системах:
- Sinumerik 840D
- Sinumerik 810D
- Sinumerik 808D
и похожих контроллерах Sinumerik.
Обзор цикла CYCLE82
Для полного понимания цикла см. статью Sinumerik CYCLE82 Drilling Counterboring Cycle – CNC Mill Programming.
Формат CYCLE82
CYCLE82 (RTP, RFP, SDIS, DP, DPR, DTB)
Параметры:
- RTP – плоскость отхода (абсолютная)
- RFP – референтная плоскость (абсолютная)
- SDIS – защитное расстояние (без знака)
- DP – конечная глубина сверления (абсолютная)
- DPR – конечная глубина относительно референтной плоскости (без знака)
- DTB – время выдержки на конечной глубине (поломка стружки)
Пример программы с CYCLE82
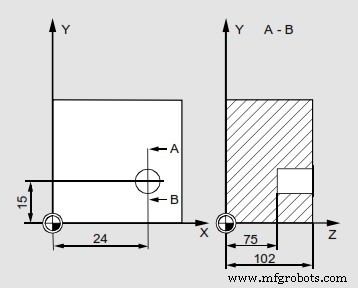
N10 G00 G90 F200 S300 M03
N20 D1 T3 Z110
N21 M6
N30 X24 Y15
N40 CYCLE82(110, 102, 4, 75, , 2)
N50 M30
Sinumerik CYCLE81: цикл сверления/центрирования на токарных станках – экспертное руководство
Sinumerik CYCLE82: продвинутое программирование цикла сверления и зенкерования на фрезерных станках
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Пример программы Haas G71 для внутреннего чернового точения
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Пример CNC-фрезерования: освоение цикла G81 сверления
- Программа цикла Fanuc G81 сверления — пошаговый пример
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Освоение цикла G81 с режимом G91: Пошаговый пример программы повторного сверления
- Освоение цикла G84 нарезки резьбы: Практическое руководство по программированию ЧПУ
- Освоение цикла G83 пошагового сверления: Эффективная обработка глубоких отверстий — Пример