



Полный справочник G-кодов и M-кодов для станка GTCNC-60TT
GTCNC-60TT: G-коды и M-коды
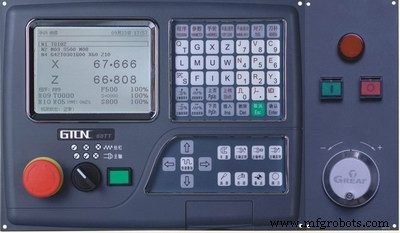
Справочник G-кодов и M-кодов для токарных станков серии GREAT-60TT / GTCNC-60TT.
G-коды (подготовительные функции)
| Код | Описание |
|---|---|
| G00 | Быстрое перемещение (rapid traverse) |
| G01 | Линейная интерполяция |
| G02 | Круговая интерполяция по часовой стрелке (CW) |
| G03 | Круговая интерполяция против часовой стрелки (CCW) |
| G33 | Резьбонарезание |
| G04 | Пауза (Dwell) |
| G20 | Ввод в дюймах (английская система) |
| G21 | Ввод в миллиметрах (метрическая система) |
| G28 | Возврат осей X, Z в первую референтную точку |
| G281 | Возврат оси X в первую референтную точку |
| G283 | Возврат оси Z в первую референтную точку |
| G26 | Возврат осей Z, X в программную нулевую точку |
| G261 | Возврат оси X в программную нулевую точку |
| G263 | Возврат оси Z в программную нулевую точку |
| G40 | Отмена компенсации радиуса инструмента |
| G41 | Компенсация радиуса инструмента, слева |
| G42 | Компенсация радиуса инструмента, справа |
| G60 | Точное позиционирование |
| G64 | Непрерывная обработка траектории |
| G77 | Цикл точения цилиндрических/конических поверхностей (вн./нар. диаметр) |
| G78 | Цикл резьбонарезания |
| G79 | Цикл точения торцевых поверхностей |
| G70 | Цикл чистового точения |
| G71 | Многоцикл чернового точения по длине (цилиндрическое) |
| G72 | Многоцикл чернового точения по торцу |
| G173 | Многоцикл чернового точения по контуру (множественный режим) |
| G174 | Многоцикл сверления/сверловки на торце |
| G175 | Многоцикл сверления/строгания вн./нар. диаметра |
| G176 | Многоцикл резьбонарезания |
| G90 | Абсолютное программирование |
| G91 | Инкрементное программирование |
| G52 | Установка локальной системы координат |
| G94 | Подача в минуту (мм/мин) |
| G95 | Подача на оборот (мм/об) |
| G96 | Постоянная скорость резания (CSS) |
| G97 | Отмена постоянной скорости резания |
| G22 | Циклическое повторение программы |
| G800 | Отмена циклического повторения программы |
M-коды (вспомогательные функции)
| Код | Описание |
|---|---|
| M00 | Пауза программы |
| M02 | Конец программы |
| M30 | Конец программы (с возвратом к началу) |
| M20 | Конец программы с повторным выполнением (для тестов, число повторов задается параметром) |
| M03 | Шпиндель по часовой стрелке (CW) |
| M04 | Шпиндель против часовой стрелки (CCW) |
| M05 | Останов шпинделя |
| M08 | Охлаждение ВКЛ |
| M09 | Охлаждение ВЫКЛ |
| M10 | Зажим патрона |
| M11 | Разжим патрона |
| M55 | Заклепка центрика (подтяжка) |
| M54 | Отпуск центрика |
| M23 | Смазка ВКЛ |
| M22 | Смазка ВЫКЛ |
| M25 | Пользовательский выход 1 ВКЛ |
| M24 | Пользовательский выход 1 ВЫКЛ |
| M71 | Пользовательский выход 2 ВКЛ |
| M70 | Пользовательский выход 2 ВЫКЛ |
| M73 | Пользовательский выход 3 ВКЛ |
| M72 | Пользовательский выход 3 ВЫКЛ |
| M75 | Пользовательский выход 4 ВКЛ |
| M74 | Пользовательский выход 4 ВЫКЛ |
| M77 | Пользовательский выход 5 ВКЛ |
| M76 | Пользовательский выход 5 ВЫКЛ |
| M79 | Пользовательский выход 6 ВКЛ |
| M78 | Пользовательский выход 6 ВЫКЛ |
| M81 | Пользовательский выход 7 ВКЛ |
| M80 | Пользовательский выход 7 ВЫКЛ |
| M83 | Пользовательский выход 8 ВКЛ |
| M82 | Пользовательский выход 8 ВЫКЛ |
| M12 | Проверка сигнала 0В (активен низкий уровень) |
| M13 | Проверка сигнала +24В (активен высокий уровень) |
| M18 | Проверка сигнала 0В |
| M19 | Проверка сигнала +24В |
| M28 | Проверка сигнала 0В |
| M29 | Проверка сигнала +24В |
| M14 | Пропуск блока при сигнале 0В |
| M15 | Пропуск блока при сигнале +24В |
| M16 | Пропуск блока при сигнале 0В |
| M17 | Пропуск блока при сигнале +24В |
| M97 | Пропуск (безусловный переход) |
| M98 | Вызов подпрограммы |
| M99 | Возврат из подпрограммы |
| M41 | 1-я ступень шпинделя |
| M42 | 2-я ступень шпинделя |
| M43 | 3-я ступень шпинделя |
| M44 | 4-я ступень шпинделя |
| M317 | Обнуление машинных координат оси X |
| M319 | Обнуление машинных координат оси Z |
| M320 | Обнуление машинных координат осей X и Z |
Токарный станок GTCNC-150iT-II: полное руководство по G-кодам и M-кодам
Полное руководство по G- и M-кодам для фрезерного станка GTCNC-150iM-II
Станок с ЧПУ
- Структура программы на C: разбор Hello World и процесс компиляции
- Освоение M-кодов ЧПУ: Полное введение
- Комплексный пример CNC-фрезерования: G-код, туториал и пояснение
- Понимание блоков программы ЧПУ: Полное руководство
- Мастерство программирования ЧПУ: Руководство для начинающих по управлению Fanuc
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- M-коды станков Tormach: Полное руководство по функциям M0–M9
- Процедура разогрева шпинделя для оптимальной производительности
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Мастерство M-кодов: викторина по ЧПУ программированию