



G-функции и коды Selca CNC — Руководство по программированию S4000 и S3000
G-функции и G-коды систем управления Selca серии 4000/3000 для наладчиков и программистов, работающих на станках с ЧПУ под управлением Selca.
Данные G-функции работают на следующих системах управления Selca:
- Серия Selca S4000 — S4040, S4040, S4045P, S4060D
- Серия Selca S3000 — S3040, S3045, S3045P, S3035D
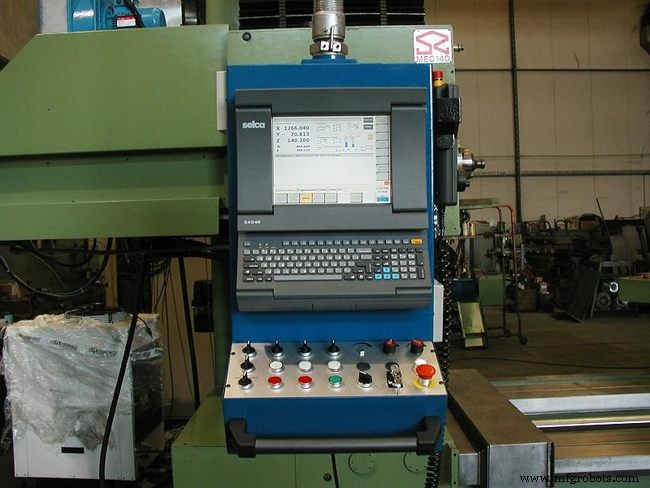
G-функции Selca
ОБЩИЕ G-ФУНКЦИИ
| G-код | Описание |
|---|---|
| G00 | Быстрое позиционирование осей |
| G01 | Линейная интерполяция |
| G02 | Круговая/винтовая интерполяция по часовой стрелке |
| G03 | Круговая/винтовая интерполяция против часовой стрелки |
| G04 | Временная пауза (dwell) |
| G09 | Замедление в конце блока |
| G10 | Первая точка или окружность, определяющая прямую линию |
| G11 | Вторая точка или окружность, определяющая прямую линию |
| G13 | Прямая линия под известным углом через точку или касательная к окружности |
| G14 | Отмена ведущих-ведомых осей (G15) (только с опцией Master-Slave) |
| G15 | Ведущие-ведомые оси (только с опцией Master-Slave) |
| G16 | Обмен осями |
| G17 | Выбор плоскости (XY — плоскость обработки, Z — перпендикулярная ось) |
| G17 | Выбор плоскостей, отличных от XY |
| G18 | Выбор плоскости (ZX — плоскость обработки, Y — перпендикулярная ось) |
| G19 | Выбор плоскости (YZ — плоскость обработки, X — перпендикулярная ось) |
| G20 | Окружность с известным центром и радиусом |
| G21 | Фаска |
| G21 | Связывающий радиус |
| G25 | Отмена G26 |
| G26 | Компенсация обратного хода оси (по умолчанию включена) |
| G27 | Первая точка сплайн-кривой, соединяющей серию минимум из 5 точек |
| G28 | Куспидная точка сплайн-кривой |
| G29 | Последняя точка сплайн-кривой |
| G30 | Отмена G31 и восстановление замедления в конце блока |
| G31 | Режим непрерывного движения с автоматическим регулированием подачи |
| G32 | Конец внутренней подпрограммы и возврат в основную программу |
| G34 | Начало программирования профиля, ограничивающего зону рулевой поверхности для обработки |
| G35 | Окончание программирования профиля, ограничивающего зону рулевой поверхности |
| G36 | Отключение сохранения фактического траектории осей станка |
| G37 | Включение сохранения фактического траектории осей станка |
| G38 | Закрытие файла, открытого с помощью G39 |
| G39 | Открытие файла для сохранения фактического траектории осей станка |
| G40 | Выход из профиля и отмена компенсации резеца |
| G41 | Включение компенсации радиуса инструмента, инструмент слева от профиля |
| G42 | Включение компенсации радиуса инструмента, инструмент справа от профиля |
| G43 | Парааксиальная компенсация радиуса: компенсация добавляется к координате |
| G44 | Парааксиальная компенсация радиуса: компенсация вычитается из координаты |
| G48 | Вызов и включение компенсации длины инструмента |
| G49 | Определение радиуса цилиндрической фрезы |
| G49 | Определение радиуса шаровой фрезы (для G841/G736/G726) |
| G49 | Определение радиуса тороидальной фрезы (для G841/G736/G726) |
| G50 | Отмена функции смещения/вращения G51 |
| G51 | Смещение/вращение системы координат в плоскости |
| G52 | Смещение системы координат в плоскости |
| G53 | Отмена зеркальной обработки |
| G54 | Зеркальная обработка по X (смена знака координат X) |
| G55 | Зеркальная обработка по Y (смена знака координат Y) |
| G56 | Зеркальная обработка по Z (смена знака координат Z) |
| G57 | Зеркальная обработка по XY (смена знака X и Y) |
| G58 | Зеркальная обработка по ZX (смена знака Z и X) |
| G59 | Зеркальная обработка по YZ (смена знака Y и Z) |
| G60 | Отмена G61 (коэффициент масштабирования) |
| G61 | Коэффициент масштабирования |
| G61 | Программируемое зонное масштабирование |
| G62 | Тип координат для определения центра окружности в G2/G3 |
| G67 | Отмена статического TCPM G68/G69 |
| G68 | Статический TCPM для вращательных столов |
| G69 | Статический TCPM для вращательных головок |
| G70 | Программирование в дюймах при метрической конфигурации ЧПУ |
| G71 | Программирование в метрике при дюймовой конфигурации ЧПУ |
| G72 | Отмена модального вызова подпрограммы (G73) |
| G73 | Модальный вызов подпрограммы |
| G74 | Округление в диапазоне ±180° для вращательных осей |
| G75 | Программирование в декартовых координатах (отмена G76) |
| G76 | Программирование в полярных координатах |
| G77 | Многоугольный карман |
| G78 | Последняя точка многоугольного кармана без финишного прохода |
| G78 | Фрезеровка кругового кармана (цикл черновой обработки) |
| G79 | Последняя точка многоугольного кармана с финишным проходом |
| G79 | Фрезеровка кругвого кармана (черновая и финишная обработка) |
| G80 | Отмена фиксированных циклов |
| G81 | Фиксированный цикл сверления/зенкования |
| G82 | Цикл глубокого смешанного сверления |
| G83 | Фиксированный цикл глубокого сверления с отводом инструмента для удаления стружки |
| G84 | Фиксированный цикл нарезания резьбы |
| G85 | Фиксированный цикл растачивания |
| G86 | Фиксированный цикл расточки |
| G88 | Фиксированный цикл сверления в несколько плоскостей |
| G89 | Дифференцированный фиксированный цикл сверления (только для серии S4000) |
| G90 | Программирование в абсолютных координатах |
| G91 | Программирование в инкрементальных координатах |
| G92 | Переопределение скорости подачи F |
| G93 | Скорость подачи, заданная как обратное время выполнения блока |
| G94 | Скорость подачи F в мм/мин или дюйм/мин |
| G95 | Скорость подачи F в мм/об или дюйм/об |
| G98 | Отмена G99 |
| G99 | Компенсация дрейфа (компенсация смещений позиции, вызванных сервоприводами) |
| G200 | Отмена G201 и G202 (цилиндрическое/полярное программирование) |
| G201 | Цилиндрическое программирование |
| G202 | Полярное программирование |
| G666 | Сохранение элементов профиля, не обработанных с контролем столкновений |
| G701 | Определение прихода инструмента к профилированным карманам |
| G710 | Отмена G711 (сохранение профиля) |
| G711 | Сохранение профиля |
| G721 | Расчет и сохранение равноудалённых точек на профиле |
| G726 | Рулевые поверхности между двумя профилями: первый профиль |
| G727 | Рулевые поверхности между двумя профилями: второй профиль |
| G728 | Рулевые поверхности между двумя профилями: выполнение |
| G730 | Отмена G731 (только для серии S3000) |
| G731 | Высокоскоростная фрезеровка профилей, заданных точками (только для серии S3000) |
| G732 | Отмена G733 |
| G733 | Высокоскоростная фрезеровка профилей, заданных точками, с рампой скорости S |
| G734 | Спиральная фрезеровка: выполнение |
| G735 | Спиральная фрезеровка |
| G736 | Поверхности, заданные плоским профилем и одним или несколькими сечевыми профилями: плоский профиль и параметры |
| G737 | Поверхности, заданные плоским профилем и одним или несколькими сечевыми профилями: сечевые профили |
| G738 | Поверхности, заданные плоским профилем и одним или несколькими сечевыми профилями: выполнение |
| G740 | Отмена G748 и G749 |
| G746 | Отложенный цикл G748 |
| G748 | 4-осевая обработка поверхностей (S4045P и экспортные версии) или 4/5-осевая (S3045P, S4060D и S4045P) с вращательными или наклонными столами (динамический TCPM) |
| G749 | 4-осевая обработка поверхностей (S4045P и экспортные версии) или 4/5-осевая (S3045P, S4060D и S4045P) с 1/2-осевыми вращательными головками (динамический TCPM) |
| G750 | Отмена G751 |
| G751 | Вращение/смещение в пространстве |
| G753 | Отмена G754 |
| G754 | Реверс направления профиля |
| G760 | Отмена G761 |
| G761 | Ограничение хода осей |
| G773 | Отмена управления осями Roll-Over (только для серии S4000) |
| G774 | Вращательные оси Roll-Over (только для серии S4000) |
| G777 | Открытие программирования кармана по профилю и установка параметров |
| G778 | Цикл фрезеровки профилированного кармана без финишного прохода |
| G779 | Цикл фрезеровки профилированного кармана с финишным проходом |
| G780 | Повторение обработки по сетке/окружности: выполнение |
| G781 | Суперцикл сверления/зенкования по сетке |
| G782 | Суперцикл глубокого смешанного сверления по сетке |
| G783 | Суперцикл глубокого сверления с отводом инструмента по сетке |
| G784 | Суперцикл нарезания резьбы по сетке |
| G785 | Суперцикл растачивания по сетке |
| G786 | Суперцикл расточки по сетке |
| G787 | Суперцикл повторения обработки по сетке |
| G789 | Суперцикл дифференцированного сверления по сетке (только для серии S4000) |
| G791 | Суперцикл сверления/зенкования по окружности |
| G792 | Суперцикл глубокого смешанного сверления по окружности |
| G793 | Суперцикл глубокого сверления с отводом инструмента по окружности |
| G794 | Суперцикл нарезания резьбы по окружности |
| G795 | Суперцикл растачивания по окружности |
| G796 | Суперцикл расточки по окружности |
| G797 | Повторение обработки по окружности |
| G799 | Суперцикл дифференцированного сверления по окружности (только для серии S4000) |
| G817 | Компенсация длины инструмента на оси, неортогональной плоскости обработки |
| G840 | Отмена G841 |
| G841 | Компенсация радиуса инструмента в пространстве |
| G845 | Отмена G846 |
| G846 | Ручное управление осями воланами во время обработки |
| G850 | Отмена G851 |
| G851 | Смещение начала детали воланами |
| G872 | Цикл измерения касанием/копированием в пространстве ВКЛ/ВЫКЛ |
| G873 | Цикл измерения касанием/копированием в пространстве |
| G900 | Отмена G901 |
| G901 | Запрет редактирования и графического выполнения во время обработки |
| G910 | Отмена G911 |
| G911 | Отключение контроля пределов хода |
| G997 | Отмена G998 (только для серии S3000) |
| G998 | Проверка номеров последовательности блоков (только для серии S3000) |
| G1000 | Отмена G1001 |
| G1001 | Графическое выполнение последовательности программы |
| G4724 | Отмена G4725 (только для серии S4000) |
| G4725 | Планетарная фрезеровка (только для серии S4000) |
| G9999 | Синхронизация выполнения программы с отображением траектории инструмента |
G-ФУНКЦИИ КОПИРОВАНИЯ
| G-код | Описание |
|---|---|
| G877 | Предели, режим и плоскость копирования |
| G879 | Завершение определения пределов |
| G880 | Конец профиля в режиме копирования 11 |
| G881 | Запуск цикла копирования |
| G882 | Конец цикла оцифровки |
| G883 | Цикл оцифровки |
| G884 | Параметры копирования для однонаправленных проходов (режимы 3, 4, 9 и 10) |
| G884 | Радиальные параметры копирования (режимы 8, 9, 10) |
| G888 | Параметры обучения профиля |
| G889 | Данные зонда копирования |
| G890 | Обнуление дефлекций с наклонными зондами |
| G891 | Углы поворота с наклонными зондами |
Скачать бесплатно руководства по программированию D.Electron Z32 — PDF
Полное руководство по кодам аварий Fanuc Series 15
Станок с ЧПУ
- Понимание осей ЧПУ-станков: выбор правильной системы для ваших производственных нужд
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Выбор ЧПУ-фрезера: 3-осевой vs 4-осевой — ключевые различия
- Основные правила ЧПУ-программирования для плавного и эффективного процесса
- Откройте преимущества 5-осевой ЧПУ-обработки
- Почему 3-осевая ЧПУ-обработка остается топ-выбором для точности и стоимостной эффективности
- Понимание 3-, 4-, 5- и 6-осевой ЧПУ-обработки: полное руководство
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Понимание 5-осевого ЦНЦ-обработки: передовая точность для сложных деталей
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей