


Промышленное производство
Станок с ЧПУ
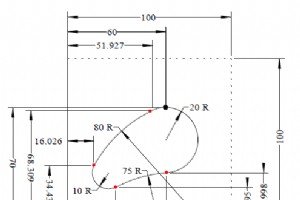
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10110 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+60 Y+120 R0 FMAX M3 7 L Z-20 FMAX 8 APPR? 9 CR X+60.562 Y+29.998 R+20 DR- 10 CR X+29.373 Y+20.995 R+75 DR+ 11 CR X+1

Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10111 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 L APPR ? 9 L Y+40 10 CC 11 LP PR+30 PA+60 12 CC 13 LP PR+40 IPA-27 14 CC 15 LP PR+80 IP

Отправил: Machinist Чертеж/Изображение Программа ЧПУ /*MAZATROL MATRIX For INTEGREX IV Programming EIA/ISO Mazak G01.1 command in the milling mode enables a simultaneous interpolation on the C-axis and the X- and/or the Z-axis for straight, tapered or scrolled thread cutting of constant leads. Prog

Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK3 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+0 RL 10 L Y+12.7 11 CC X+12.7 Y+12.7 12 C X+5.361 Y+23.064

Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10112 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 LP PR+40 PA+180 11 LP PA+120 12 LP PA+60 13 LP PA+0 14 L

Отправил: Vikram Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10114 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 CP IPA+360 DR- (or CP PA+0 DR-) 11 DEP ? 12 TOOL CALL 0 13 L

Отправил: Vikram Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10115 MM 1 BLK FORM 0.1 Z X-90 Y-15 Z-40 2 BLK FORM 0.2 X+90 Y+15 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+0 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+0 Y-80 10 CP PA+126.87 DR+ 11 CC X-60 Y+0 12 CP PA+53.13 DR- 13 CC X+0
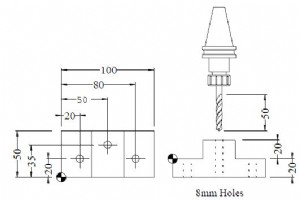
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10116 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP 5 8 CYCL DEF 1.2 PLNGNG -20 9 CYCL DEF 1.3 DWELL 0 10 CYCL DEF 1.4 F??? 11 L
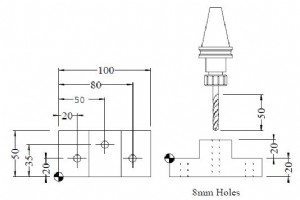
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10116B MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;SET-UP CLEARANCE Q201 = -20 ;DEPTH Q206 = ??? ;FEED RATE FOR PLNGNG Q202 = 5 ;PLNGNG DE

Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10116C MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 2 4 TOOL CALL 2 Z S100 5 L M6 6 CYCL DEF 2.0 TAPPING 7 CYCL DEF 2.1 SET UP 5 8 CYCL DEF 2.2 DEPTH -10 9 CYCL DEF 2.3 DWELL 0 10 CYCL DEF 2.4 F? 11 L X+20 Y+
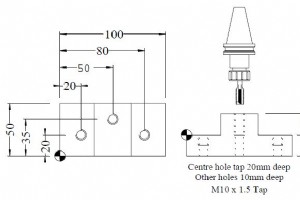
Отправил: Vikram Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10116D MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 2 4 TOOL CALL 2 Z S100 5 L M6 6 CYCL DEF 17.0 RIGID TAPPING 7 CYCL DEF 17.1 SET UP 5 8 CYCL DEF 17.2 PLNGNG -10 9 CYCL DEF 17.3 PITCH 1.5 10 L X+20 Y+20 R0

Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10117 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 3.0 SLOT MILLING 7 CYCL DEF 3.1 SET UP 2 8 CYCLE DEF 3.2 DEPTH -20 9 CYCLE DEF 3.3 PECKG -10 F80 10 CYCLE DEF 3

Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10118 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 4.0 POCKET MILLING 7 CYCL DEF 4.1 SET UP 5 8 CYCL DEF 4.2 DEPTH -20 9 CYCL DEF 4.3 PECKG -10 F80 10 CYCL DEF 4.
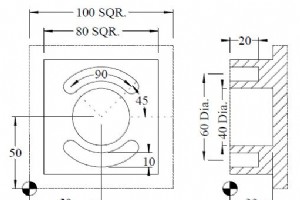
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10119 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL CALL 1 Z S1000 6 L M6 7 CYCL DEF 213 STUD FINISHING Q200 = 2 ;SET-UP CLEARANCE Q201 = 30 ;DEPTH Q206 = 250 ;FEED RATE FOR PLNGNG Q2

Отправил: Vikram Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10120 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 CYCL DEF 14.0 CONTOUR GEOM. 7 CYCL DEF 14.1 CONTOUR LABEL 1/2/3/4/ / / 8 TOOL CALL 1 Z S500 9 L M6 10 CYCL DEF 15.0 PILOT DRIL
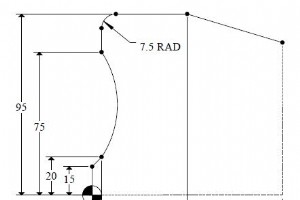
Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ; MILLING

Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10123 MM 1 BLK FORM 0.1 Z X0 Y0 Z0 2 BLK FORM 0.2 X100 Y100 Z40 3 TOOL DEF 1 4 TOOL CALL 1 Z S2000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 230 MULTIPASS MILLING Q225 = 0 ;STARTING POINT 1ST AXIS Q226 = 0 ;STARTING POINT 2ND AXIS Q227 = 35

Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10124 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.3 PECKG

Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10125 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+3 4 TOOL CALL 1 Z S500 5 L M6 6 L X+15 Y+10 R0 FMAX M13 7 CYCL DEF 1.0 PECKING 8 CYCL DEF 1.1 SET UP 2 9 CYCL DEF 1.2 DEPTH -20 10 CYCL DEF

Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10126 MM 1 BLK FORM 0.1 Z X-65 Y-65 Z-20 2 BLK FORM 0.2 X+65 Y+65 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;SET-UP CLEARANCE Q201 = -20 ;DEPTH Q206 = ??? ;FEED RATE FOR PLNGNG Q202 = 5 ;PLNGN
Станок с ЧПУ

Эволюция и современная наука протезных конечностей

5 ключевых способов, которыми аддитивное производство революционизирует авиацию и оборону
Использование списков чувствительности в процессах VHDL для надежного RTL-проектирования

Создание автономной ИИ-модели для обнаружения стадий диабетической ретинопатии с Edge Impulse

