Промышленное производство
Станок с ЧПУ
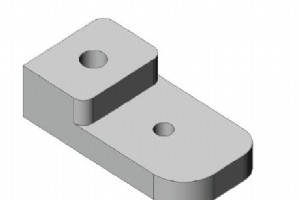
Автор: Brian Чертеж/Изображение Программа ЧПУ % O0001(PROGRAM#) (PROGRAM NAME - PART1) (SAMPLE PART) N1( 1 FLAT ENDMILL TOOL ) T1 M6 M1 N100 G0 G90 G54 X-1. Y0. S3056 M3 G43 H1 Z.1 M8 T2 (PROFILE) G1 Z-1. F24.4 G41 D51 X-.5 Y1.75 G2 X.25 Y2.5 I.75 G1 X3.5 G2 X4.5 Y1.5 J-1. G1 Y.75 G2 X3.25 Y-.5 I-1
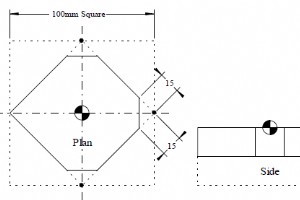
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10103 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 L+0 R+10 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-70 Y-20 R0 FMAX M13 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 CHF 15 11 L X+50 Y+0 12 CHF 15 13 L X+0 Y-50 14 CHF 15
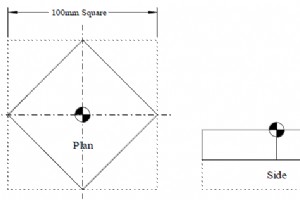
Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10102 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y-20 R0 FMAX M13 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 L X+50 Y+0 11 L X-50 Y+0 12 L X-50 Y+0 13 DEP ? 14 TOOL CALL 0 1

Автор: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10104 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-70 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 RND R15 11 L X+50 Y+0 12 RND R15 13 L X+0 Y-50 14 RND R15 15 L X-
Список параметров Haas (фрезерные/токарные) для наладчиков, работающих на станках Haas. Параметры — это редко меняемые значения, изменяющие работу станка. К ним относятся типы сервоприводов, передаточные числа, скорости, программные пределы хода, компенсации шага шарнирно-винтовой пары, задержки упр
Если ваш станок Haas имеет проблемы: не включается / выключается сам / пищит клавиатура, то вот несколько шагов по устранению неисправностей, которые можно предпринять.Перед началомПРЕДУПРЕЖДЕНИЕ: Некоторые механические и электрические процедуры обслуживания могут быть крайне опасными или угрожать ж

Список M-кодов Mazak INTEGREX для операторов ЧПУ.Вспомогательные функции (M-коды) для Mazak INTEGREX 300/400-III/III T/IIIS/IIISTСписок M-кодов MazakM-кодыОписаниеM00Останов программыM01Опциональная остановкаM02Конец программыM03Нормальное вращение шпинделяM04Обратное вращение шпинделяM05Останов шпи
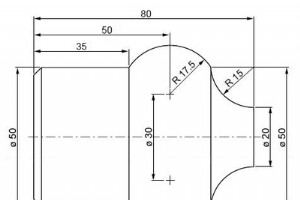
Пример ЧПУ-программы, показывающий, как запрограммировать две объединённые дуги с помощью G02 G03 для токарного станка.Первая дуга запрограммирована с использованием G02 R, вторая — с использованием G03 I K.Пример программирования G02 G03Пример программирования G02 G03N50 G00 X20 Z85 N60 G96 S200 N7
Список G-кодов Mazak для операторов ЧПУ, работающих на станках Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.G-коды MazakG-кодФункцияG00ПозиционированиеG01Линейная интерполяцияG01.1Резьборезание с интерполяцией C-осиG02Циркулярная интерполяция (по часовой стрелке)G03Циркулярная интерполяция (против ча

Список G-кодов Mazak для операторов ЧПУ, работающих на мазаковских фрезерных центрах.Список G-кодов MazakG-кодФункцияG00ПозиционированиеG01Линейная интерполяцияG01.1Резьборезание с интерполяцией C-осиG02Циркулярная интерполяция (по часовой стрелке)G03Циркулярная интерполяция (против часовой стрелки)
Список PLC аварий Mazak для операторов ЧПУ. Список аварий для Mazak INTEGREX 300/400-IIДля других списков аварий Mazak посетите следующие страницы.Системные/приводные ошибки Mazak (№ 1–99, № 1000–1099)Ошибки управления ЧПУ Mazak (№ 100–199, № 1100–1199)PLC ошибки управления станком Mazak (№ 200–399,
Список M-кодов Mach3 для операторов ЧПУ.Эти M-коды Mach3 работают как для фрезерных, так и для токарных станков.M-коды Mach3M-кодЗначениеM0Останов программыM1Опциональная останов программыM3Конец программыM3/4Вращение шпинделя по/против часовой стрелкиM5Останов вращения шпинделяM6Смена инструмента (
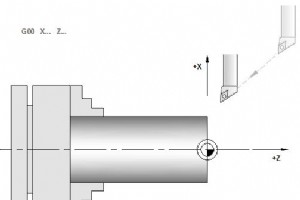
Haas G00 Быстрое позиционирование — Haas LatheG-код G00 используется для перемещения осей станка на максимальной скорости. G00 в основном применяется для быстрого позиционирования станка в заданную точку перед каждой командой подачи (резущего хода) (все перемещения выполняются на полной скорости быс
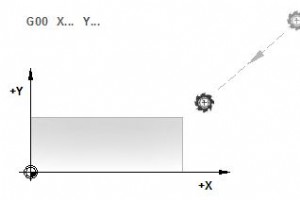
Haas G00 Быстрое позиционирование — Haas MillG-код G00 используется для перемещения осей станка на максимальной скорости. G00 в основном применяется для быстрого позиционирования станка в заданную точку перед каждой командой подачи (резущего хода) (все перемещения выполняются на полной скорости быст
Коды аварий и ошибок Fanuc 15i для операторов станков с ЧПУ.Аварии Fanuc 15iОшибки программы / Аварии (P/S alarm)Ошибки программы и аварии при выполнении программы и операций (P/S alarm)PS001 — НЕДОПУСТИМЫЙ РЕЖИМ УПРАВЛЕНИЯ ОСЬЮPS003 — СЛИШКОМ МНОГО ЦИФРPS006 — НЕДОПУСТИМОЕ ИСПОЛЬЗОВАНИЕ ЗНАКА МИНУС
Полный справочник кодов аварий и ошибок Fanuc серии 10/11/12 для операторов станков с ЧПУ.Коды аварий Fanuc 10/11/12Ошибки программы / Аварии (P/S alarm)Ошибки программы и аварии при выполнении программы и операций (P/S alarm)PS003 — СЛИШКОМ МНОГО ЦИФРPS006 — НЕДОПУСТИМОЕ ИСПОЛЬЗОВАНИЕ ОТРИЦАТЕЛЬНОГ
Аварии и ошибки Fanuc Series 15 для наладчиков ЧПУ. Аварии Fanuc Series 15 Программные ошибки/аварии (P/S alarm) Ошибки/аварии в программе и при операциях (P/S alarm) PS003 — СЛИШКОМ МНОГО ЦИФР PS006 — НЕЗАКОННОЕ ИСПОЛЬЗОВАНИЕ ЗНАКА МИНУС PS007 — НЕЗАКОННОЕ ИСПОЛЬЗОВАНИЕ ДЕСЯТИЧНОЙ ТОЧКИ PS010 — Н
G-функции и G-коды систем управления Selca серии 4000/3000 для наладчиков и программистов, работающих на станках с ЧПУ под управлением Selca. Данные G-функции работают на следующих системах управления Selca: Серия Selca S4000 — S4040, S4040, S4045P, S4060D Серия Selca S3000 — S3040, S3045, S3045P,
Наладчики ЧПУ, работающие на фрезерных/токарных станках с системой управления D.Electron Z32, могут бесплатно скачать руководства по программированию D.Electron Z32 с официального сайта D.Electron (ссылка ниже). Руководства D.Electron Z32 Доступные языки Данные руководства по программированию Z32 д
Список G-кодов систем ЧПУ NUM 1020/1040/1060T для токарных станков. Материал предназначен для наладчиков и программистов, работающих с токарным оборудованием на базе NUM. G-коды NUM 1020/1040/1060T G-код Описание G00 Быстрая линейная интерполяция G01 Линейная интерполяция с заданной подаче
Станок с ЧПУ