


Промышленное производство
Станок с ЧПУ
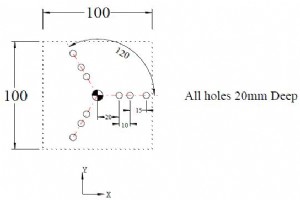
Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10127 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;SET-UP CLEARANCE Q201 = -20 ;DEPTH Q206 = ??? ;FEED RATE FOR PLNGNG Q202 = 5 ;PLNGNG DEPTH Q
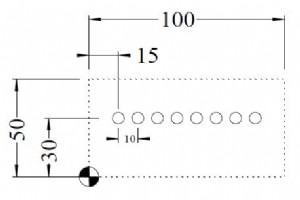
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10128 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP -2 8 CYCL DEF 1.2 DEPTH -20 9 CYCL DEF 1.3 PECKG -10 10 CYCL DEF 1.4 DWELL 0 1
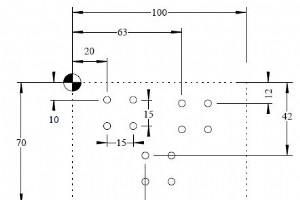
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10129 MM 1 BLK FORM 0.1 Z X+0 Y-70 Z-20 2 BLK FORM 0.2 X+100 Y+0 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 1.0 PECKING 7 CYCL DEF 1.1 SET UP 2 8 CYCL DEF 1.2 DEPTH -21 9 CYCL DEF 1.3 PECKG -5 10 CYCL DEF 1.4 DWELL
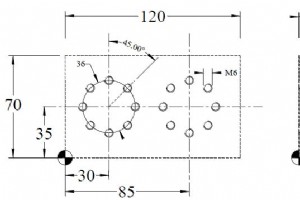
Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10130 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.3 PECKG
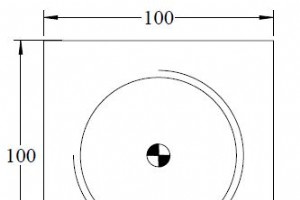
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10131 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL CALL 1 Z S500 6 L M6 7 CYCL DEF 1.0 PECKING 8 CYCL DEF 1.1 SET UP 3 9 CYCL DEF 1.2 DEPTH -40 10 CYCL DEF 1.3 PECKG -40 11 CYCL DEF
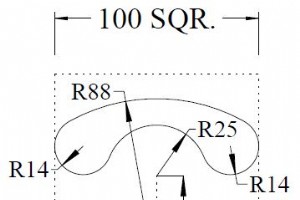
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK1 MM 1 BLK FORM 0.1 Z X-10 Y+0 Z-40 2 BLK FORM 0.2 X+110 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X+50 Y+50 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F100 9 L Y+75 RL F500 10 FC DR+ R25 CCX+50 CCY+50 11 FCT DR- R14
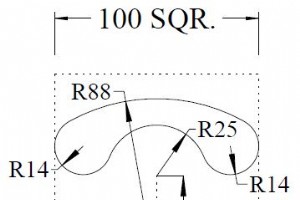
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK1 MM 1 BLK FORM 0.1 Z X-10 Y+0 Z-40 2 BLK FORM 0.2 X+110 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X+50 Y+50 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F100 9 L Y+75 RL F500 10 CC X+50 Y+50 11 C X+26.805 Y+59.327 DR+ 12 C
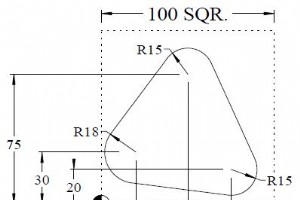
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 FC DR- R18 CCX+20 CCY+30 11 FLT 12 FCT DR
Отправил: Brian Чертеж/Изображение Программа ЧПУ O0001 ;SUB Program G0 T1212 M5 X0. Z30. G1 G98 Z-80. F3000 M8 ;СОЖ ВКЛ, зажим Grippex G4 U1. ;Выдержка M69 ;Разжим патрона G4 U0.1 ;Выдержка G1 Z-1. ;Вытягивание заготовки M68 ;Зажим патрона M9 ;СОЖ ВЫКЛ, разжим Grippex G0 G99 Z... ;Отъезд от заготов
Отправил: Brian Чертеж/Изображение Программа ЧПУ . ;SUB Program . G0 X0 Z55 T090909 ;Смена на Grippex (пример) G0 Z-2 ;Подход к заготовке M08 ;СОЖ ВКЛ, зажим Grippex G04 F2 ;Выдержка G0 M84 ;Разжим патрона G04 F2 ;Выдержка G0 Z..... ;Вытягивание заготовки до заданной Z-координаты M83 ;Зажим патрона
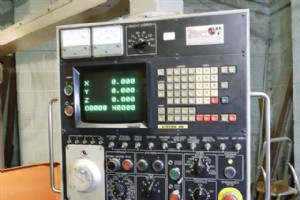
Коды аварий Fanuc 6 применяются к системам Fanuc System 6M (фрезерные) и 6T (токарные). Для операторов ЧПУ, работающих на токарных станках с 6T или фрезерных с Fanuc 6M. Коды аварий Fanuc System 6M и 6T разделены на группы: 210–245: Ошибки концевиков хода 400–445: Ошибки серво-системы 600–603: Ошиб
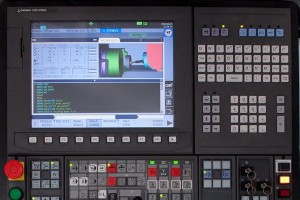
Список аварий типа C для систем ЧПУ Okuma OSP-P300S/P300L.Для операторов ЧПУ, работающих на станках с системами управления Okuma. Классификация аварий Okuma Аварии, связанные с OSP, делятся на пять типов: Авария P Авария A Авария B Авария C (приведена ниже) Авария D ERROR Ниже представлен список а
Программирование с десятичной точкой Fanuc Краткое описание На некоторых системах ЧПУ программисты обязаны ставить десятичную точку в конце большинства числовых значений, например X100.0 Y10.0. На большинстве современных систем ЧПУ это не требуется, достаточно записать X100 Y10. В системах Fanuc дан
Список аварий типа D для систем ЧПУ Okuma OSP-P300S/P300L.Для операторов ЧПУ, работающих на станках с системами управления Okuma. Классификация аварий Okuma Аварии, связанные с OSP, делятся на пять типов: Авария P Авария A Авария B Авария C Авария D (приведена ниже) ERROR Ниже представлен список а
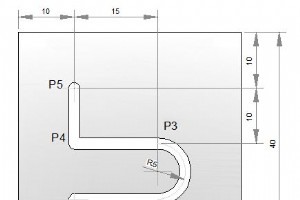
Пример программы фрезеровки на ЧПУ, иллюстрирующий, как легко преобразовать программу из абсолютного режима G90 в инкрементный режим G91. Пример программы фрезеровки на ЧПУ Программа G90 (абсолютная)Программа G91 (инкрементная) N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30
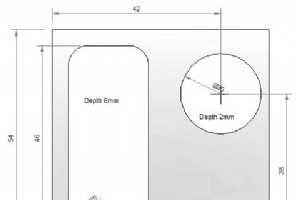
Пример программы фрезеровки на ЧПУ, демонстрирующий создание программы для обработки карманов на фрезерном станке с ЧПУ. В данном примере используется поточное фрезерование для удаления материала при изготовлении прямоугольного и круглого карманов. Пример программы фрезеровки карманов Основная прог
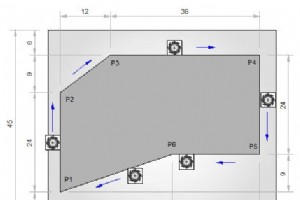
Пример программы фрезеровки с ЧПУ демонстрирует использование G-кодов G91, G41, G43. Программа для фрезерного станка с ЧПУ: G91 G41 G43 Программа обработки детали N05 G54 N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X-22 Y-22 N25 Z-3 N30 G1 X3 Y6 G41 H2 (P1) N35 G91 X0 Y24 (P2) N40 X12 Y9 (P3) N45 X36
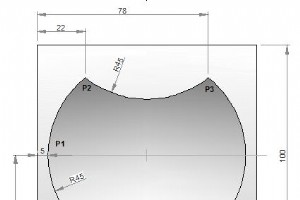
Программа ЧПУ фрезеровки для описания соединения двух и более радиусов в программе фрезеровки. Пример подпрограммы ЧПУ фрезеровки Основная программа N10 T1 H1 M6 G43 M3 N20 F150 S250 N30 G0 X-21 Y50 Z0.5 N40 G0 Z0 N50 M98 P040050 N60 G49 N70 G0 Z50 N80 M30 Подпрограмма O0050 N10 F160 S400 N20 G0 Z-
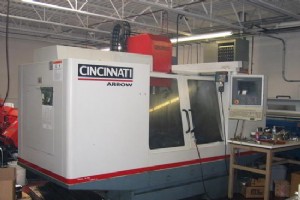
G-коды и M-коды станков Cincinnati с ЧПУ Acramatic 2100e.Список применяется к вертикальным центрам обработки Cincinnati с данным ЧПУ: ARROW E/DART 500/750 (ERM) ARROW 500/750/1000/1250C (ERM) ARROW 1250/1500/2000 (ERD) Cincinnati G-коды G-кодОписание G0Быстрое позиционирование (линейное) G1Ли
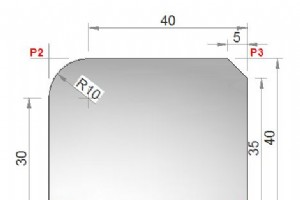
Haas: скругление углов и фаски Пример программы Haas ЧПУ для программирования фасок и радиусов углов. Фаска Haas Для программирования фаски: N10 G01 X20 Y30 ,C3 Скругление угла Haas Для программирования радиуса: N10 G01 X20 Y30 ,R3 Пример скругления и фаски Haas Программа Haas ЧПУ O1234 (Corner Rou
Станок с ЧПУ
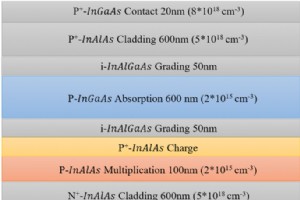
Оптимизация распределения электрического поля в однофотонных лавинных фотодиодах InGaAs/InAlAs

Как большие данные трансформируют путешествия: улучшение клиентского опыта через персонализацию в реальном…

Понимание клапана бачкового механизма: функции, размещение и замена

Станочные тиски (Bench Vises): виды, применение и выбор подходящего инструмента

