



Основное руководство по выбору волоконно-лазерного резака для металла
1. Что такое волоконно-лазерный резальный станок?
Волоконно-лазерный резальный станок — это лазерная машина, излучающая свет из лазера и фокусирующая его в пучок высокой плотности мощности через оптическую систему. Лазерный пучок попадает на поверхность заготовки, нагревая её до точки плавления или кипения, в то время как высокодавленный газ, коаксиальный пучку, сдувает расплавленный или испаренный металл.
При относительном движении пучка и заготовки материал окончательно резается для достижения цели резки.
Лазерная резка заменяет традиционные механические ножи невидимыми пучками. Высокая точность, высокая скорость, не ограничена шаблонами резки, экономит материал автоматической расстановкой, дает гладкий срез, низкие затраты на обработку. Постепенно улучшит или заменит традиционное металлорезальное оборудование. Механическая часть резальной головы не контактирует с заготовкой — не царапает поверхность. Высокая скорость, гладкий и ровный срез, обычно не требует пост-обработки. Малая ЗТВ, малая деформация плиты, узкий разрез (0.1–0.3 мм). Нет механических напряжений и заусенцев. Высокая точность, хорошая повторяемость, поверхность материала не повреждается. ЧПУ программирование позволяет обрабатывать любой план, резать весь лист крупного формата без форм — экономично и сэкономит время.
2. Для чего используется волоконно-лазерный резак?
Может резать все виды металлов:
- Железо
- Сплавы
- Латунь
- Медь
- Титан
- Алюминий
- Углеродистая сталь
- Конструкционная сталь
- Нержавеющая сталь
3. В чем применяется волоконно-лазерный резак?
Применение очень обширно, включает многие отрасли, является необходимым оборудованием для многих бизнесов:
- Рекламная индустрия
- Листовое металлообработка
- Производство корпусов шкафов
- Производство пружинных листов
- Детали метро
- Лифтостроение
- Производство кухонной утвари
Широко применяется в обработке листового металла, рекламных вывесок, высоко- и низковольтных шкафов, механических деталей, кухонных приборах, автомобилях, машиностроении, металлических изделиях, пилах, электротехнических деталях, очной индустрии, пружинных листах, печатных платах, электрочайниках, медицинской микроэлектронике, инструментах, ножах, измерительных приборах и других отраслях.
4. Из чего состоит волоконно-лазерный резак?
Три важные части:
Первая — тяжелая рама, обычно сварная из труб и листового металла. Обеспечивает длительный срок службы и с измерением уровнем (Рис. 4-1) гарантирует точность работы. Используется для размещения заготовки и может точно перемещаться по управляющей программе. Обычно приводятся 2 сервомоторами (Рис. 4-2).
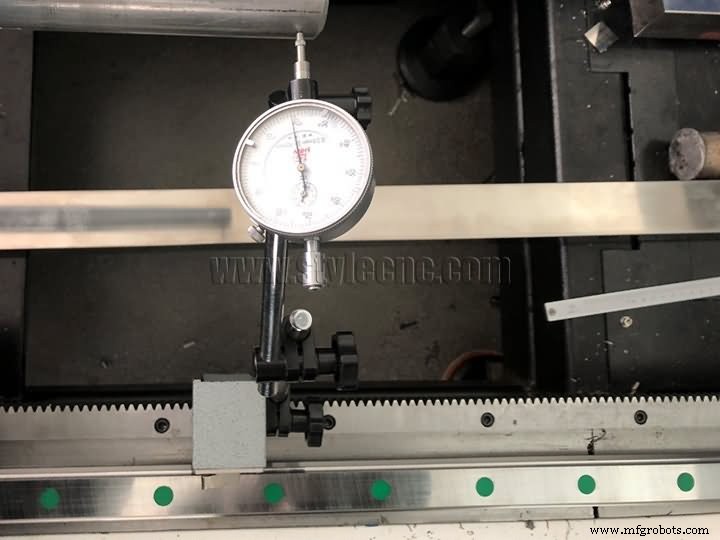
(Рис. 4-1 измерение уровнем)
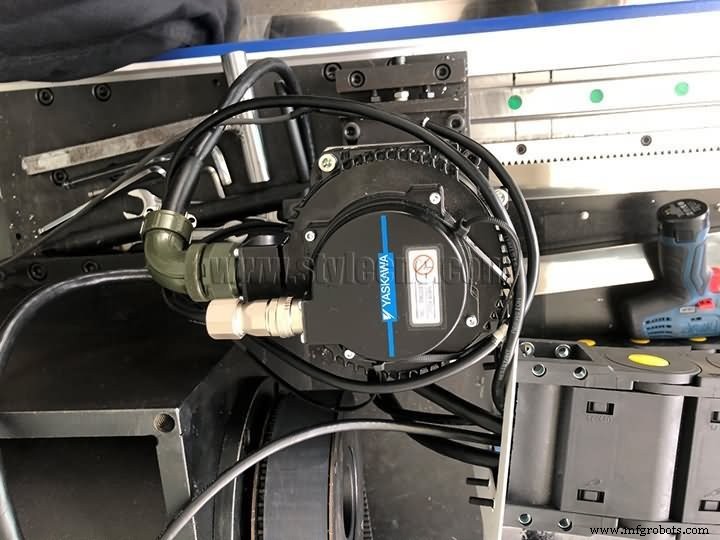
(Рис. 4-2 Yaskawa сервомотор)
Вторая — система передачи пучка. Оптические и механические компоненты всего пути от излучения лазерного генератора (Рис. 4-3) до заготовки.
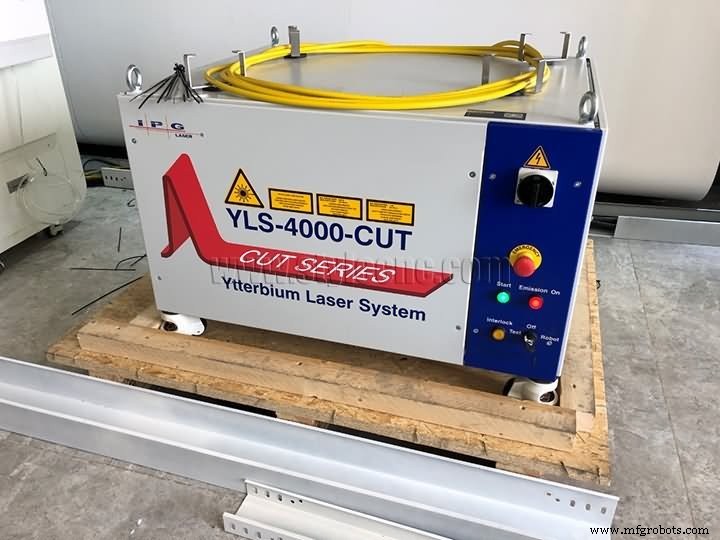
(Рис. 4-3 IPG лазерный генератор)
Третья — система ЧПУ управления (Рис. 4-4). Обеспечивает движение осей X, Y и Z. Также контролирует выходную мощность генератора.
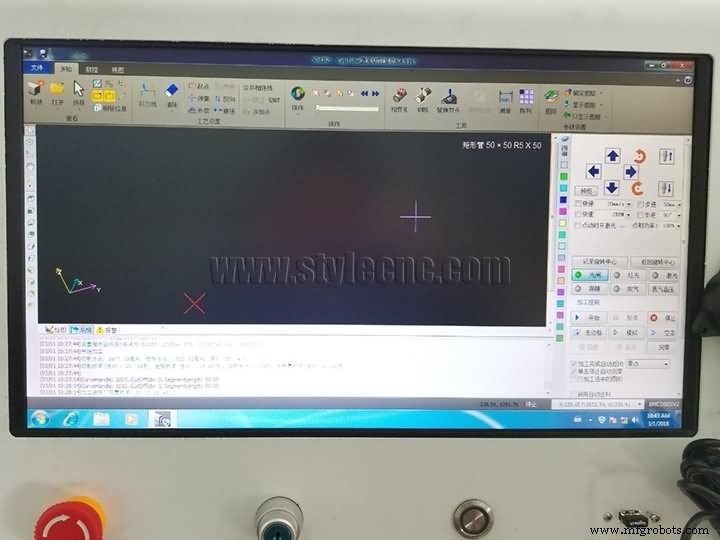
(Рис. 4-4 Cypcut система управления)
Помимо трех главных частей, есть и другие:
- А. Внешний оптический путь. Рефлектирующие зеркала для направления лазера. Все зеркала должны быть защищены защитными чехлами, чистый защитный газ под избыточным давлением защищает линзы от загрязнения. Хорошо работающий комплект линз фокусирует пучок без расходимости в бесконечно малую точку. Обычно используется линза фокусным расстоянием 5.0 дюймов. 7.5-дюймовая — только для материалов >12 мм.
- Б. Стабилизатор напряжения. Соединяет лазерный генератор, раму и систему питания. Главное — предотвращать воздействие внешней электросети.
- В. Лазерная резальная голова. Включает кавиту, держатель фокусирующей линзы, фокусирующую линзу, емкостной датчик и сопло вспомогательного газа. Привод головы движет её по оси Z по программе: сервомотор, винт или шестерня.
- Г. Система водяного охлаждения (Рис. 4-5). Охлаждает резальную голову и лазерный генератор. Лазер преобразует электрическую энергию в световую. Волоконный лазер обычно имеет КПД >25%, остальное — тепло. Охлаждающая вода удаляет излишки тепла для работы генератора в холодной воде. Также охлаждает внешние зеркала и фокусирующую линзу для стабильного качества пучка, предотвращая перегрев, деформацию или лопнутие линз.
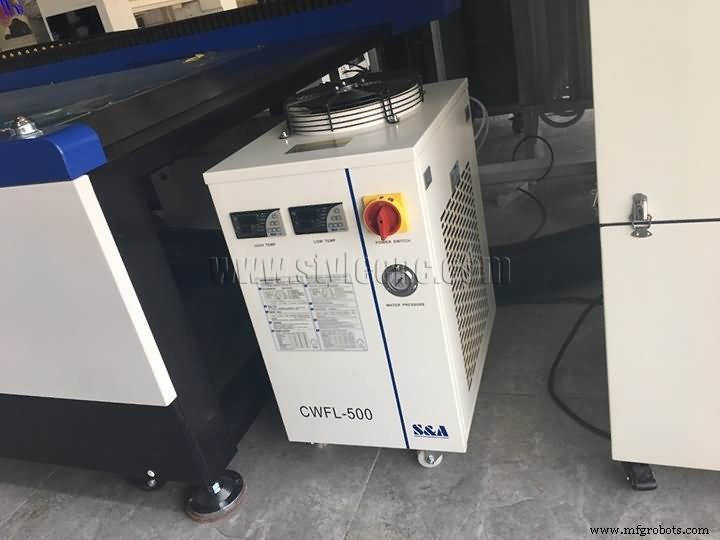
(Рис. 4-5 S&A водяной чиллер)
- Д. Газ (Рис. 4-6). Рабочий газ лазера и вспомогательный газ для подачи к резальной голове.
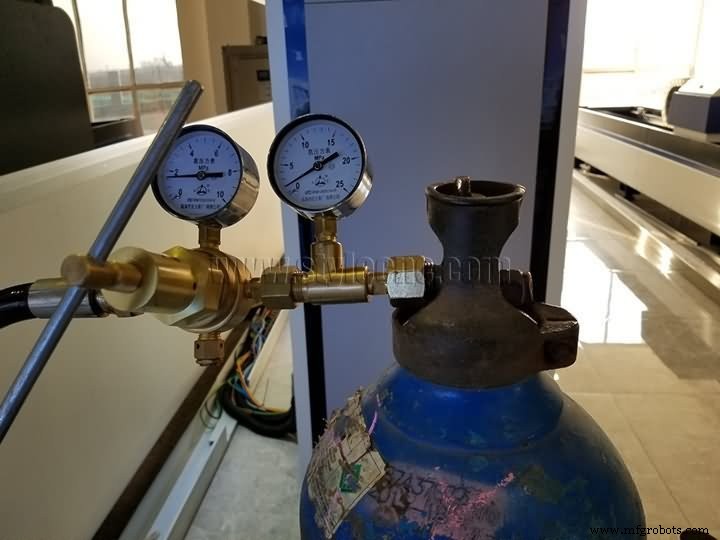
(Рис. 4-6 Газ)
- Е. Прочее оборудование для ежедневного использования: компрессор, фильтр, вытяжной вентилятор и др.
5. Принцип работы волоконно-лазерного резака
Лазер — это свет. Как и другой свет, он производится переходом атомов (молекулярных или ионных).
Однако, в отличие от обычного света, лазерный свет (Рис. 5-1) зависит от стимулированного излучения только в самом начале. Поскольку процесс полностью определен возбуждающим светом, лазер имеет очень чистый цвет, почти никакую дивергенцию, высокую световую интенсивность и высокую когерентность.
Волоконно-лазерная резка достигается применением высокой плотности мощности энергии, генерируемой фокусировкой лазера. Под управлением компьютера лазер импульсно излучает управляемую повторяющуюся последовательность высокочастотных импульсов для формирования пучка определенной частоты и ширины импульса. Импульсный пучок проводится и отражается оптическим путем и фокусируется группой фокусирующих линз. На поверхности обрабатываемого объекта формируется тонкое высокоэнергетическое световое пятно. Фокальное пятно расположено возле обрабатываемой поверхности, и материал мгновенно плавится или газифицируется при высокой температуре. Каждый высокоэнергетический лазерный импульс мгновенно выбивает маленькое отверстие на поверхности объекта. Под управлением компьютера лазерная головка и обрабатываемый материал последовательно движутся и строят по предварительно начертанному узору, так что объект обрабатывается в желаемую форму.
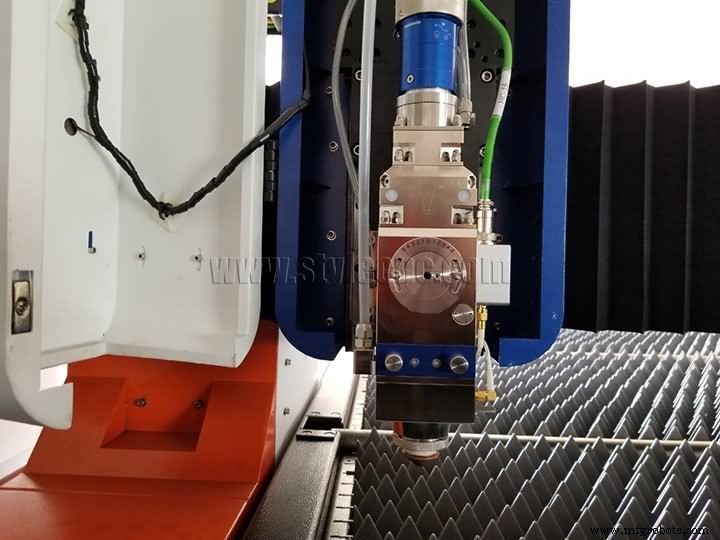
(Рис. 5-1 Raytools лазерная голова)
6. Как определить качество резки волоконно-лазерного резака?
Точность резки — первый фактор определения качества CNC лазерного резака. Четыре фактора, влияющие на точность:
- А. Размер когерентности лазерного генератора. Если после когерентности пучок очень мал — высокая точность резки, узкий зазор, хорошее качество. Если пучок велик — зазор тоже велик, и чем толще заготовка, тем больше зазор.
- Б. Точность рамы. Перед работой проверяем каждую часть рамы. Вертикальность и горизонтальность должны быть идеальны. Отклонение 0.1 мм на каждой части при работе накапливается и растет.
- В. Форма лазерного пучка. Если пучок конический, зазор тоже конический. Чем толще заготовка, тем больше зазор.
- Г. Разные материалы дают разное качество. В одних условиях большая разница между резкой нержавейки и алюминия. Для нержавейки точность и край лучше, чем для алюминия.
В целом качество резки определяется 5 стандартами:
- А. Качество резающего края.
- Б. Размер шлака на краю реза.
- В. Перпендикулярность и наклон обрезки.
- Г. Радиус скругления резающего края.
- Д. Плоскость.
7. Безопасная эксплуатация волоконно-лазерного резака
Операторы должны быть обучены профессионалами для самостоятельной работы. На основе опыта резюмируем 13 пунктов безопасной эксплуатации:
- Соблюдайте правила безопасности резака. Запускайте лазер строго по процедуре запуска.
- Оператор должен быть обучен, знать структуру и характеристики оборудования, владеть знаниями об операционной системе.
- Надевайте очки при работе рядом с волоконно-лазерным пучком.
- Перед выяснением пригодности материала для волоконного лазера не обрабатывайте его — риск пара и дыма.
- При запуске оператор не может уходить или передавать другому. Если нужно уйти — выключите станок.
- Держите огнетушитель рядом. Выключайте станок при неработе. Не кладите бумагу, кожу или легковоспламеняющиеся материалы рядом с лазерным пучком.
- При обнаружении аномалии — немедленно останавливайте станок и устраняйте неисправность или вызывайте инженеров.
- Держите лазер, раму и окружение чистыми, упорядоченными и без масла. Заготовки, листы металла и лом сложите как требуется.
- При работе с газом избегайте раздавливания сварочных проводов — утечки. Использование и транспортировка баллонов по правилам. Не экспонируйте баллон солнцу или теплу. При открытии клапана оператор должен стоять сбоку от горлышка.
- Соблюдайте правила высокого давления при ТО. Каждые 40 часов или еженедельно, каждые 1000 часов или каждые 6 месяцев — по регламенту.
- После включения вручную запускайте станок на низкой скорости по X и Y для проверки аномалий.
- После ввода новой программы — тестируйте и проверяйте её работу.
- Во время работы следите за работой рамы, чтобы избежать выхода за эффективный диапазон или столкновения двух станков.
8. Ежедневное техническое обслуживание
Рама (Рис. 8-1)
- Перед запуском каждый день тщательно проверяйте рабочее состояние рабочего газа лазера и резального газа. Если давление недостаточно — замените своевременно.
- Проверьте нулевые точки X, Y, Z, статус готовности лазера и т.д. на повреждения (проверьте индикаторы).
- Проверьте ослабление нулевых точек, концевых выключателей X, Y, Z и крепежных винтов упорных блоков, чувствительность концевых выключателей каждой оси.
- Проверьте уровень циркуляционной воды в чиллере. Если недостаточно — доливайте своевременно.
- Проверьте утечки в контуре циркуляционной воды внешнего оптического пути. Утечки устраняйте своевременно, иначе срок службы оптических линз сокращается.
- После каждой смены проверяйте фокусирующую линзу на повреждения.
- Проверьте, не сгорели или не повреждены ли меха внешнего оптического пути.
- После смены убирайте резальные отходы, чистите рабочее место, держите его чистым. Хорошо чистите оборудование — все детали чистые и без грязи.
- После смены откройте сливной клапан воздушного ресивера внизу компрессора для слива конденсата, закройте после слива.
- После смены выключайте по процедуре, затем отключайте общее питание всего станка.
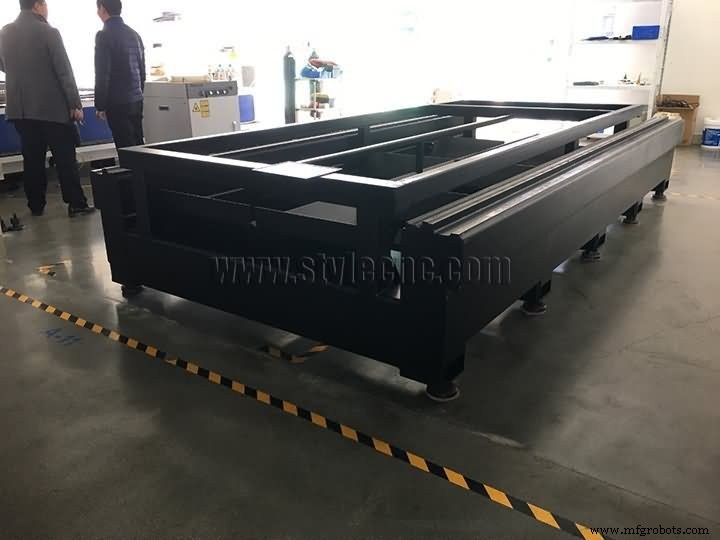
(Рис. 8-1 Тяжелая рама)
Лазерный генератор (Рис. 8-2)
Лазерный генератор должен обслуживаться перед ежедневным запуском.
- Проверьте давление охлаждающей воды 3.5–5 Па.
- Проверьте температуру охлаждающей воды, желательно требуемую для выбранного генератора.
- Проверьте уровень масла в вакуумном насосе генератора. Если нет — доливайте.
- Проверьте утечки масла, воды, газа генератора, утечки вакуумного насоса или пневмокомпонентов в резонаторе.
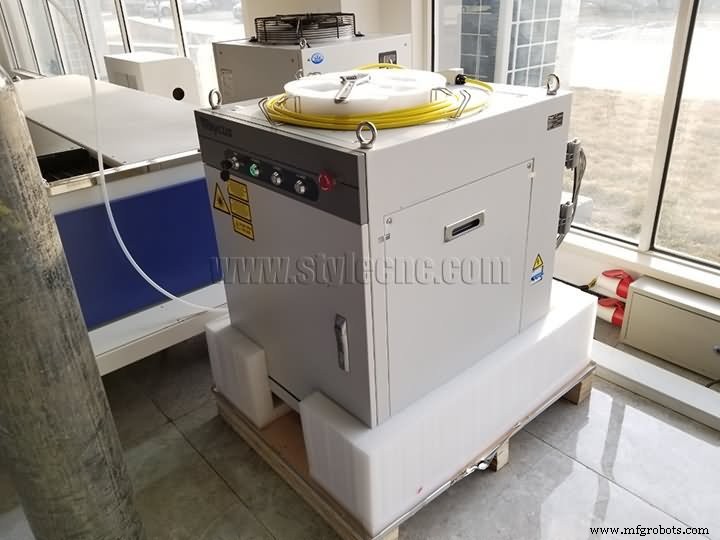
(Рис. 8-2 Raycus лазерный генератор)
9. Как купить волоконно-лазерный резак у STYLECNC?
- Консультация: рекомендуем подходящий станок после получения требований: металлы для резки, макс. размер (Д×Ш×Т).
- Коммерческое предложение: детальное предложение по согласованным станкам с лучшим качеством и конкурентоспособной ценой.
- Оценка процесса: обе стороны обсуждают все детали (тех. параметры, спецификации, коммерческие условия) для исключения недопонимания.
- Оформление заказа: без сомнений отправляем PI (счет-проформу), заключаем договор купли-продажи.
- Производство: запускаем после получения подписанного договора и аванса. Информируем покупателя о ходе производства.
- Контроль качества: весь процесс под регулярным контролем и строгим QC. Готовый станок тестируется перед выходом из завода.
- Доставка: организуем по согласованным условиям после подтверждения покупателя.
- Таможенное оформление: поставляем все необходимые shipping документы и обеспечиваем гладкое таможенное оформление.
Станок с ЧПУ
- Выбор лучшего инструмента для резки листового металла: CNC-ножницы, плазма, водорез и волоконный лазер
- Окончательное руководство по выбору волоконно-лазерной резальной машины
- CO2 vs волоконный лазер: какая резальная технология подходит вашему бизнесу?
- Станки для лазерной резки волоконного типа: долговечность, производительность и рекомендации по обслуживани…
- Станки лазерной резки волоконного типа: раскрытие точности и эффективности в производстве листового металла
- Станки лазерной резки металла: экспертное руководство для современных производителей
- Ключевые факторы оценки перед покупкой абразивного водоструйного резака
- Как выбрать правильный ЧПУ-фрезер: ключевые факторы для решения
- Мастерство точной металлообработки: ключевые знания для прецизионных деталей
- Топ-5 ключевых факторов при покупке волоконно-лазерного станка