



Плазма против лазера: как выбрать лучшую технологию для вашего цеха
В металлообработке сегодня существует широкий спектр процессов фигурной резки. Лазерная резка, пушечные прессы, водоструйки, плазма и кислородно-топливные системы — все могут быть жизненно важными процессами в современном цехе, но какой процесс подходит для вас? В предыдущей статье «Возможности водоструйки: где водоструйки подходят» мы исследовали основы каждого из этих процессов, но мы часто обнаруживаем, что два самых сравниваемых процесса — это лазерная и плазменная резка, в частности высокоточная (Hi-Definition) плазменная резка. Так какой из этих двух процессов лучше? Какой лучше подходит для вашего приложения И бюджета?
В этой статье мы проливаем свет на эти два процесса, объясняя каждый тип режущего станка, бюджетные цифры покупки для новых и б/у, и предоставляем вам возможности процессов — хорошие и плохие — чтобы помочь вам выбрать систему, правильную для ваших потребностей.
СХОДСТВА
Во-первых, нам нужно охватить сходства между этими двумя процессами, прежде чем мы сможем определить их различия. И плазма, и лазер — это термические процессы резки, использующие интенсивное тепло для испарения (не плавления, подумайте горячее, намного горячее) металлов в пыль. Оба процесса используют газ высокого давления, такой как Азот (NO2), Кислород (O2) и Сжатый цеховой воздух, для помощи в удалении материала и финишном крае процесса (рекомендуется иметь большой винтовой компрессор для каждого из этих процессов, так как они используют хорошее количество л.с. сжатого воздуха). Оба процесса требуют какой-то системы сбора дыма/пылесборника, чтобы предотвратить покрытие испаренными частицами каждой статьи в вашем заводе (в случае плазмы, водяной стол может быть достаточен). Оба процесса используют определенный набор расходников в режущей голове, такие как сопла для поддержания правильного потока газа. Обе системы используют большую рабочую область (обычно 5' x 10'), где режущие головы ЧПУ-контролируются и проходят над стационарной заготовкой (хотя есть вариации этого дизайна, наиболее распространенные станки сегодня используют эту концепцию).
Это то, чем делят два процесса, но дальше — где мы дифференцируем их на основе возможностей, эксплуатационных расходов, сложности процесса и, конечно, оценки инвестиций, будь вы покупаете новую или б/у систему.
ПЛАЗМЕННАЯ РЕЗКА
Основы плазменной резки используют электрический ток, смещенный через проводимый материал, такой как Сталь, Алюминий, Нержавеющая сталь и т.д., для генерации интенсивного электрического поля, которое мы называем «Плазменным» полем. Внутри плазменного поля температуры достигают более 200,000°F. В этом диапазоне температур металлы (как упоминалось ранее) превышают точку плавления и быстро испаряются. Эти плазменные системы могут быть ручными, трассовыми/механизированными или компьютерно-контролируемыми для обеспечения точной фигурной резки. Наше сравнение будет фокусироваться на ЧПУ или механизированно-монтированных системах для этого сравнения, однако ранее мы подробно вошли в введение в плазму в документе, связанном здесь, иitled: Введение в горение и плазменные столы.
Для резки металлов плазменные системы трудно побить по эффективности, цене и скорости. Они обеспечивают относительно гладкие резаные края, довольно хорошую точность и последовательную повторяемость. Однако важно отметить, что плазменная режущая система состоит из 3 совершенно разных компонентов, которые должны быть настроены работать вместе для достижения оптимальных результатов: Источник питания плазмы, Плазменная режущая горелка и Система управления движением (т.е. станок).
Источники питания плазмы: Источники питания плазмы могут приходить в различных размерах и типах и определяются в емкости их «Амперностью». Обычно указано в названии модели, такой как XPR-300 (300 АМП). Амперность указывает на режущую способность источника питания и как детально описано в предыдущей статье: Эффекты горения плазмы и кислородно-топлива «Обычно источники питания плазмы оцениваются на 1/2 их амперности для общей режущей способности в сталях. Например, источник питания 100 АМП обычно оценивается для прокола и резки 1/2" толщины стали и может резать от существующего отверстия или края детали до 5/8" – 3/4". Тогда как источник питания плазмы 200 АМП оценивается для прокала и резки до 1" толщины стали непрерывно и может использоваться от начальной дыры при толщинах до 1-7/8"»
Источники питания плазмы также могут быть определены как стандартные или ВОЗДУШНЫЕ ПЛАЗМА источники или как HI-DEF (Высокая четкость) Источники питания, которые являются основной частью систем, которые мы видим на механизированном оборудовании выше 80 тысяч сегодня. Воздушные плазменные системы обычно наиболее распространены в ручных приложениях плазменной резки.
Плазменные режущие горелки: В сочетании с Источником питания плазмы, Плазменная головка горелки — ключевой компонент для точных и аккуратных резов. Плазменная режущая голова состоит из нескольких компонентов, но наиболее важными являются расходные компоненты: Защитная колпачок, Удерживающая колпачок, Электрод, Вихревое кольцо и Сопло. Эти расходники и их качество напрямую отвечают за точность и чистоту вашего реза и финиша деталей. У них есть ожидаемая жизнь на основе количества часов резки и количества проколов (стартов), достигнутых.
Плазменные режущие станки (Механизированная часть) Источник питания плазменной резки и плазменная режущая голова могут обеспечить только большую степень точности на резовом крае материала. Хотя эти компоненты критичны для чистого и прямого реза, они никак не позволяют общей точности детали, так как это чисто функция дизайна стола или системы движения.
Преимущества плазмы:
- Инвестиционные затраты систем относительно низки (начиная с менее 20K Новый)
- Эксплуатационные расходы системы низки ($5-7 в час на цеховой воздух)
- Точность хороша (0.015"-0.020" в лучшем случае)
- Фасонная резка легко выполняется
- Множество источников питания доступны и легко адаптируемы/заменяемы/обновляемы
- Более «прощающий» процесс
Недостатки плазмы:
- Термический процесс (Тепло может деформировать тонкие материалы)
- Проводимость материала требуется
- Требуется очистка детали
- Требуется точный зазор детали (stand-off)
- Алюминий и нержавеющие стали трудно достичь качественных финишей
- Автоматизация обычно недоступна
ЛАЗЕРНАЯ РЕЗКА
Чтобы понять основы лазерной резки, важно отметить, как было ранее объяснено, что, как плазма, лазеры используют интенсивный источник тепла для испарения материала. Однако в отличие от плазмы, которая использует электрический ток для достижения этого источника тепла, лазерные системы используют Усиленный Свет для достижения цели. Чтобы понять процесс и его преимущества или недостатки, важно знать основы. Лазер означает LIGHT AMPLIFICATION STIMULATED by EMITTED RADIATION или иными словами система, использующая излучение для расщепления и тем самым умножения ионов света, создавая больше и больше интенсивности и, таким образом, тепла.
Как плазменные режущие системы, лазеры состоят из 3 очень важных и все же отдельных систем; Источник питания или Резонатор, Режущая Голова и Система Движения или стол.
Резонаторы:
В прошлых лазерных дизайнах это достигалось через CO2-резонатор, где множество зеркал, высокоскоростных сжатых газов и генераторы RF-частоты все использовались в сочетке для значительного расщепления и усиления ионов света, посылая этот свет через сложную «систему доставки луча». Сегодня эти источники питания в основном цифровые, имеют мало движущихся или расходных частей внутри них и используют волоконно-оптические кабели для передачи усиленного луча к режущей голове. В то время как оригинальные CO2-станки все еще производятся сейчас, их дизайн вытесняется, так как волоконно-оптические и твердотельные дизайны становятся более уточненными и гораздо менее дорогими в построении, обслуживании и эксплуатации.
Режущие Головы:
Режущая голова — конечная точка, где лазерный луч фокусируется в самую интенсивную точку тепла, а также где он поставляется с необходимыми дополнительными режущими газами, которые экранируют это интенсивное тепло и помогают в процессе испарения, а также в удалении этого испаренного материала. Эти режущие головы могут быть простыми вручную фокусируемыми головами, обеспечивающими простоту в резке и наладке в коротком диапазоне материалов, до Автофокусируемых голов, контролируемых через ЧПУ-контроллер, позволяющих более широкий диапазон автоматизированных смен материалов. На лазере критически важно держать эти головы чистыми и холодными, так как интенсивное тепло, создаваемое лазером, может легко отражаться любой частицей пыли, приводя к быстрому накоплению тепла и тем самым к быстрому повреждению линз и внутренних компонентов головы.
Система Движения:
Как и плазменная режущая система, лазерный станок нуждается в точной системе движения для обеспечения точности. Эти системы управления движением обычно не только точны, но и очень быстры, позволяя факторам ускорения 3G и выше, а также быстрым скоростям более 4000 дюймов в минуту.
Недостатки лазера:
- Инвестиционные затраты (240K и выше)
- Ограниченный диапазон материалов
- Чистота и охлаждение режущей головы — приоритет
Преимущества лазера:
- Точность (0.005" в деталях и 0.025" на полном ходу типично)
- Очень быстрые временные процессы в выбранных материалах и толщинах
- Легко автоматизируется
- Превосходное качество края
- Шлак устранен
ВЫБОР МЕЖДУ ПЛАЗМОЙ И ЛАЗЕРОМ
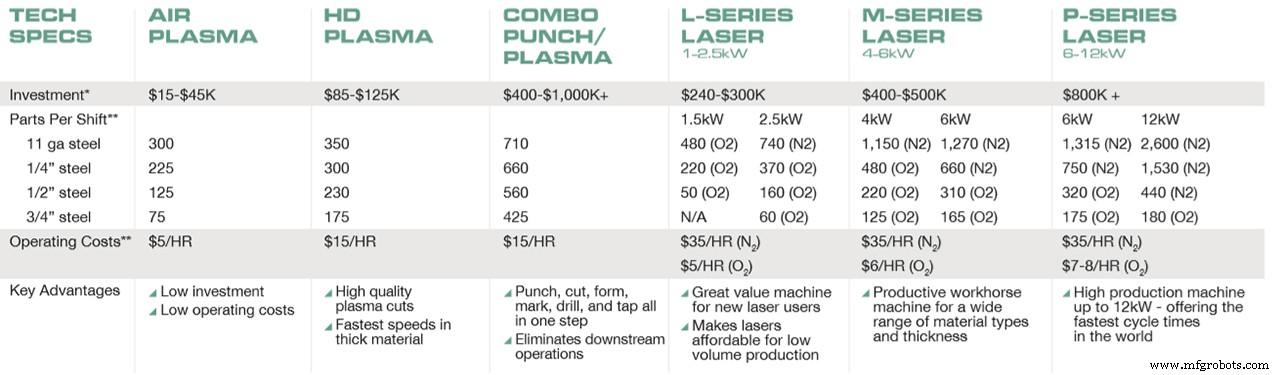
Ниже приведена отличная таблица, предоставленная нашим поставщиком как плазменных, так и лазерных режущих систем, Piranha Fab. Эта таблица детализирует инвестиционные затраты базовых и продвинутых систем вместе с их ожидаемой пропускной способностью и инвестиционными затратами. Хотя таблица не является правилом, это отличный ресурс и руководство, чтобы помочь вам принять правильное решение между плазменной или лазерной резкой для вашего цеха и приложения.
В Southern Fabricating Machinery Sales Inc мы знаем плазменные и лазерные режущие системы и можем помочь вам в принятии решения и получении правильной системы для ваших потребностей. Будь то покупка вашей первой или десятой системы, мы можем помочь убедиться, что вы получаете лучшую стоимость для вашей детали, процесса, приложения и бюджета. Ознакомьтесь с нашими доступными ЛАЗЕРНЫМИ и ПЛАЗМЕННЫМИ системами сейчас или звоните нам сегодня по телефону 813-444-4555 или посетите нас в интернете на www.southernfabsales.com
Промышленное оборудование
- Плазменная против лазерной резки: ключевые различия и когда применять каждую
- CO₂ против Nd лазерная резка: ключевые различия
- Водорезная vs Лазерная резка: что дает превосходную точность?
- Как выбрать кран: типы, особенности и лучшие сценарии применения
- Лазерная резка: точность, универсальность и ключевые преимущества для современного производства
- Лазерная резка: передовые технологии и бизнес-возможности
- Как выбрать идеальный лазерный резак для ваших производственных нужд
- Выбор правильной лазерной резаковой системы для максимальной отдачи и точности
- Максимальная эффективность плазменной резки с технологией True-Hole
- Стоит ли автоматизировать вашу лазерную режущую систему? Стратегическое руководство для успеха