Промышленное производство
Станок с ЧПУ
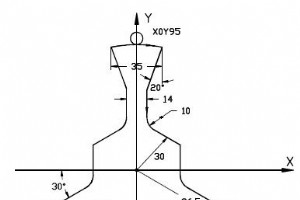
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ [G13 Straight line, at a known angle, [ through a point or tangent to a circle [G20 Circle of known center and radius [G21 Linking radius [G51 Offset / rotation of the coordinate system on the plane N1 [PROFILE 7 N2 $1M0X-131.I129.Y-61.5J104
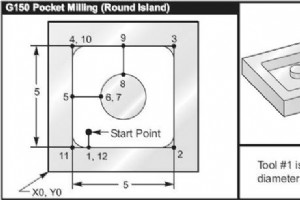
Отправил: Machinist Чертеж/Изображение Программа ЧПУ Main Program % O03010 T1 M06 (Tool is a 0.500” diameter endmill) G90 G54 G00 X2. Y2. (XY Start Point) S2500 M03 G43 H01 Z0.1 M08 G01 Z0. F30. G150 P3020 X2. Y2. Z-0.5 Q0.5 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X2. Y2. G00 Z1. M09 G53 G49 Y0. Z0.
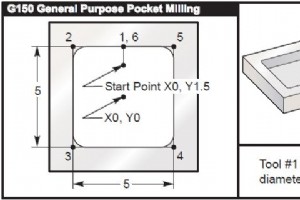
Отправил: Brian Чертеж/Изображение Программа ЧПУ (5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program % O01001 T1 M06 (Tool #1 is a 0.500” diameter endmill) G90 G54 G00 X0. Y1.5 (XY Start Point) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0.
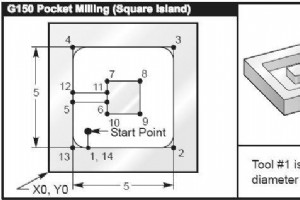
Отправил: cnc programmer Чертеж/Изображение Программа ЧПУ (5.0 x 5.0 x 0.500 DP. Square Pocket with Square Island) Main Program % O02010 T1 M06 (Tool is a 0.500” diameter endmill) G90 G54 G00 X2. Y2. (XY Start Point) S2500 M03 G43 H01 Z0.1 M08 G01 Z0.01 F30. G150 P2020 X2. Y2. Z-0.5 Q0.5 R0.01 I0.3
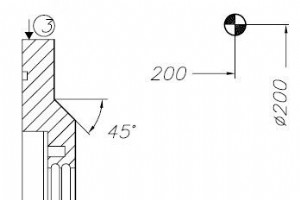
Отправил: Machinist Чертеж/Изображение Программа ЧПУ %MPF128 N0005 G95 G96 S120 M41 M4 N0010 G00 X135 Z19 T1 D1 N0015 G1 X121 Z26 F.25 M8 N0020 G0 X188 N0025 Z14 N0030 G1 X186 N0035 X184 Z15 N0040 X130 N0045 X110 Z25 N0050 X60 N0055 G0 X150 Z150 N0060 T0 D0 N0065 X68 Z26 S60 T6 D6 N0070 G1 X64 Z24

Автор: Программист ЧПУ Программа ЧПУ % 0 :1508(151-508,NUT,STAND-OFF) (REV,6) (HARDINGE,T42) (PPC,11/11/13) (T0101, ПОДАЧА ЗАГОТОВКИ) (T0303, 3/4 90ГР ЦЕНТРОВОЙ СВЕРЛО) (T0404, СВЕРЛО ВНУТРЕННЕГО ДИАМЕТРА) (T0202, 5/16-24, РЕЗЬБОРЕЗ ДЛЯ СЛЕПЫХ ОТВЕРСТИЙ) (T0606, 55 ГРАД, .008 РАДИУС, НАРУЖНАЯ ТОЧКА)
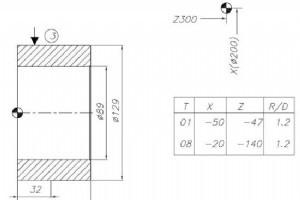
Отправил: BEATA Чертеж/Изображение Программа ЧПУ PROGRAM 65 TAE 32 / 500 TAE 32 01.1006.00 MOCOWANIE 2. POZYCJA BAZY :X - 200Z - 300 %%% N001 G95 S035 M04 N002 G00 X1650 Z-18300 T0101 N003 G01 X-25500 F250 M08 N004 G00 X2115 Z65 N005 G01 X2350 Z-2350 N006 Z-36300 N007 G00 X200 Z3900 N008 X-1650 Z18
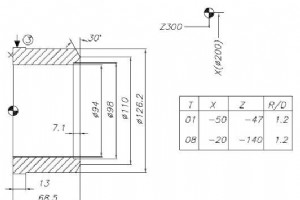
Отправил: BEATA Чертеж/Изображение Программа ЧПУ PR. 66 TAE/500 TAE-32N 01/1006.00 MOC. 3 POZYCJA BAZY : X=200Z=300 %%% N001 G95 S035 M04 N002 G00 X1600 Z-18400 T0101 /N003 G01 X-6000 F200 M08 /N004 G00 X4000 Z23100 M05 /N005 M00 /N006 X-3400 Z-23100 S035 T0101 M04 N007 Z-200 N008 G01 X-4070 F250 M
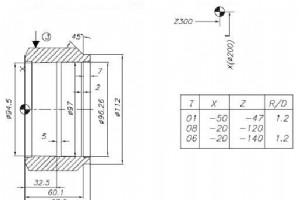
Отправил: BEATA Чертеж/Изображение Программа ЧПУ PR. 67 TAE/500 TAE-32N 01/1006.00 MOC. 4 POZYCJA BAZY : X=200Z=300 %%% N001 G95 S030 M04 N002 G00 X1600 Z-18500 T0101 /N003 G01 X-6000 F200 M08 /N004 G00 X4000 Z23200 M05 /N005 M00 /N006 X-3400 Z-23200 S030 T0101 M04 N007 Z-80 N008 G01 X-21000 F250 M
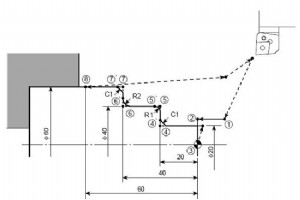
Отправил: Brian Чертеж/Изображение Программа ЧПУ O0001; N1; G50 S1500; G00 T0101; G96 S200 M03; X30.0 Z20.0 M08; G01 Z0 F1.0; X0 F0.2; G00 X20.0 Z1.0; G01 Z−20.0, C1.0; X40.0 , R1.0; Z−40.0 , R2.0; X60.0 , C1.0; Z−60.0; G00 U1.0 Z20.0; X200.0 Z150.0 M09; M01;
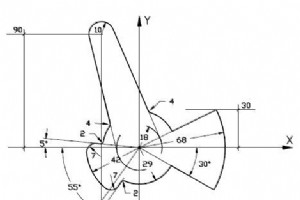
Отправил: CNC Programmer Чертеж/Изображение Программа ЧПУ N1 [PROFILE N2 $1M0X-119.I124.Y-44.2J111. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I5 N8 Z100R N9 X0Y-40R N10 Z2R N11 Z-10 N12 G42K2 N13 G20X0Y0I29 N14 G13X0Y0J-30K2 N15 E1=G20X0Y0I68 N16 E1K2 N17 E2=G13Y30X0J180,E1 N18 G10E2 N19 G11X0Y0 N20
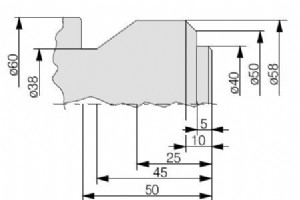
Отправил: Sinumerik Programmer Чертеж/Изображение Программа ЧПУ G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT1,3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Contour subprogram: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0.3
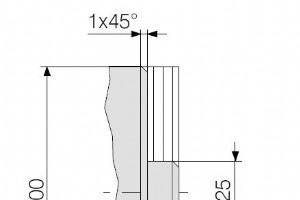
Отправил: Brian Чертеж/Изображение Программа ЧПУ G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 ; черновой инструмент G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT2,1,0.02,0.05,0,0.3,0.1,0.12,10,0,0,0) G0 X200 Z100 M30 Contour subprogram: CONT2 G1 X100 Z-12 Z-10 CHR=1 X25 Z0 CHR=1 X22 M17
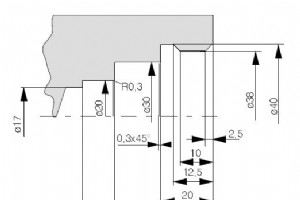
Отправил: Vikram Чертеж/Изображение Программа ЧПУ G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; расточной инструмент CYCLE95(CONT3,3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Contour subprogram: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
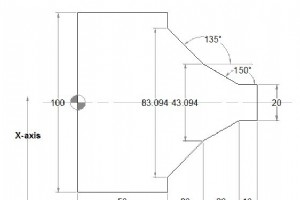
Отправил: BEATA Чертеж/Изображение Программа ЧПУ ;Siemens Sinumerik CYCLE95 first parameter NPP ;can be given as a sepatate routine or ;can be defined inside calling program with Labels ;stock removal contour is defined in the calling program N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X1
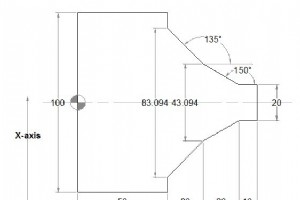
Sinumerik ANG= Если конечные точки контура не заданы напрямую на чертеже, можно использовать угловое задание ANG=… для определения прямой линии. ANG= можно использовать в плоскостях G17, G18, G19. Положительные углы отсчитываются против часовой стрелки. Пример ANG= N10 G18 G90 G96 F0.8 N20 S500 M3
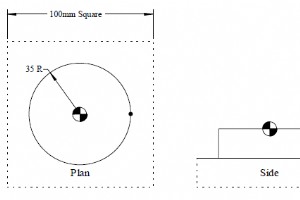
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10105 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+0 Y+0 10 C X+35 Y+0 DR- 11 DEP ? 12 TOOL CALL 0 13 L M6 14 STOP M30
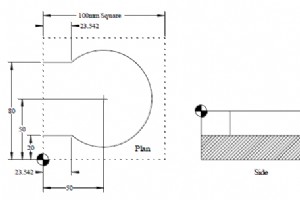
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10106 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L X+23.542 10 CC X+50 Y+50 11 C X+23.542 Y+80 DR+ 12 L X+0 13 DEP
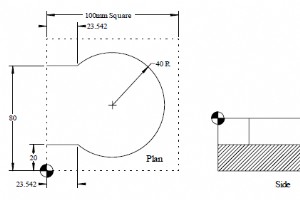
Отправил: Machinist Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10107 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 L X+23.542 10 CR X+23.542 Y+80 R-40 DR+ 11 L X+0 12 DEP ? 13 TOOL CALL 0
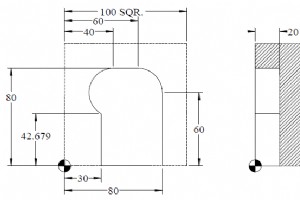
Отправил: Brian Чертеж/Изображение Программа ЧПУ 0 BEGIN PGM 10108 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+60 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L Y+60 10 CT X+60 Y+80 11 L X+40 12 CT X+30 Y+42.679 13 L Y+0 14 DEP ?
Станок с ЧПУ