



Оптимизированная интеграция контура в вызывающей программе Siemens Sinumerik CYCLE95
Отправил: BEATA
Чертеж/Изображение
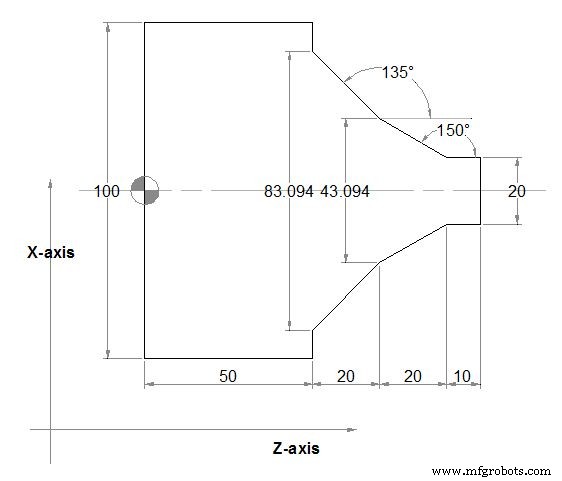
Программа ЧПУ
;Siemens Sinumerik CYCLE95 first parameter NPP ;can be given as a sepatate routine or ;can be defined inside calling program with Labels ;stock removal contour is defined in the calling program N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Освоение команды ANG= в Siemens Sinumerik для точного контурного управления
Учебник по программе внутренней токарной обработки Sinumerik CYCLE95
Станок с ЧПУ
- calloc() в C: выделение обнулённой памяти и практический пример
- Fanuc G20: Освоение дюймового программирования ЧПУ — практический пример
- Программа L930 фрезерования кругового кармана для Sinumerik 840/840C
- CNC-программирование: фаска и радиус с G01 G-кодом
- Освоение цикла G81 с режимом G91: Пошаговый пример программы повторного сверления
- Haas M98: Вызов подпрограммы — Практическое руководство и пример кода
- Освоение локальных подпрограмм Haas M97: Пошаговый пример
- Sinumerik L93 Цикл канавкоточения: Пример программы для обработки канавок
- Цикл сверления Sinumerik CYCLE81 на токарном станке: пример программы
- Основы программирования ЧПУ: пошаговые уроки и примеры кода