Промышленное производство
Станок с ЧПУ
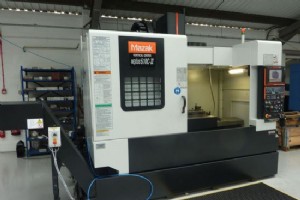
Список ошибок управления станком Mazak CNC для MAZATROL MATRIX и др. Для других списков аварий Mazak посетите следующие страницы: Системные/приводные ошибки Mazak (№ 1–99, 1000–1099) Ошибки управления станком Mazak (№ 100–199, 1100–1199) Ошибки PLC управления станком Mazak (№ 200–399, 1200–1399) Ош
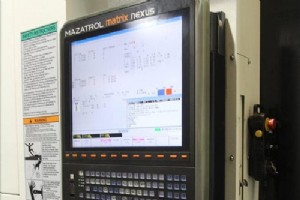
Список ошибок экранной операции Mazak CNC для систем MAZATROL MATRIX и др. Для других списков аварий Mazak посетите следующие страницы: Системные/приводные ошибки Mazak (№ 1–99, 1000–1099) Ошибки управления станком Mazak (№ 100–199, 1100–1199) Ошибки PLC управления станком Mazak (№ 200–399, 1200–13
Список G-кодов системы управления Makino Professional 3 (Makino Pro 3) для операторов станков с ЧПУ, работающих на оборудовании с системами Makino Pro 3 (Fanuc 16i/18i). G-коды Makino Pro 3 G-кодФункция G00Быстрое позиционирование G01Линейная интерполяция (рабочая подача) G02Циклическая/спицевая
Список M-кодов системы управления Makino Professional 3 (Makino Pro 3) для операторов станков с ЧПУ, работающих на оборудовании с системами Makino Pro 3 (Fanuc 16i/18i). M-коды Makino Pro 3 Стандартные M-коды M-кодОписание M000Остановка программы M001Опциональная остановка M002Конец программы M0
Полный список сообщений об ошибках Fadal и аварийных кодов для устранения неисправностей станков Fadal с ЧПУ. Сообщения об ошибках Fadal Требуется абсолютный режим в N = ЧПУ должно быть в режиме G90 (абсолютный) во всех функциях зонда. Функция зонда L9101 запрограммирована в режиме G91 (инкрементны

Список PLC-аварий / PLC-сообщений для фрезерных центров Fadal (управления GE FANUC 0i MC). PLC-аварии АВАРИЯОПИСАНИЕ 1002DUAL DOOR SWITCH FAILURE — Сбой двойного выключателя двери 1003M02 POWER SAVE, RESET TO CLEAR — M02 экономия энергии, сброс для очистки 1005DOOR OPEN, MDI TOOL CHG ALRM — Дверь
G-коды, M-коды, фиксированные подпрограммы и др. для наладчиков, работающих на вертикально-фрезерных центрах Fadal. G-коды G-кодОписание G0Быстрое перемещение (Rapid Travel) G1Линейная интерполяция G2Круговая интерполяция (по часовой стрелке) G3Круговая интерполяция (против часовой стрелки) G4Пау
Коды аварий Fanuc 0i / 0i Mate для наладчиков станков с ЧПУ. Аварии Fanuc 0i Ошибки программы (P/S авария) Ошибки программы / Аварии при программе и операции (P/S авария) 0 PLEASE TURN OFF POWER — Выключите питание 1 TH PARITY ALARM — Ошибка четности TH 2 TV PARITY ALARM — Ошибка четности TV 3 TOO
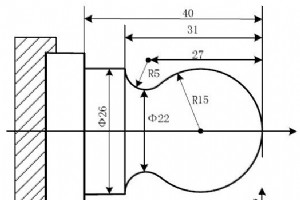
Пример программы для GSK 980 TDc, использующий G-коды круговой интерполяции G02 и G03.Программа показывает, как две дуги могут быть соединены вместе в программе GSK 980 TDc. Пример программирования GSK 980 TDc Program: O0001 N001 G0 X40 Z5; (Быстрое перемещение) N002 M03 S200; (Запуск шпинделя)
G-коды и M-коды Citizen Cincom E32 IV для наладчиков и программистов станков с ЧПУ. G-коды G-кодФункция G00Быстрый перемещение (Rapid Feed) G01Линейная интерполяция G02Круговая интерполяция (по часовой стрелке) G03Круговая интерполяция (против часовой стрелки) G04Пауза (Dwell) G28Возврат в рефере
Ниже приведен список адресных кодов, используемых в программировании фрезерных станков Haas. A — Вращательное движение 4-й оси (Настройки 30, 34, 48, 108) Адресный символ A используется для указания движения для дополнительной 4-й оси A. Он задает угол в градусах для вращательной оси. Всегда следуе
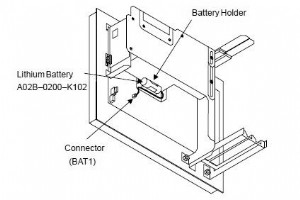
Fanuc серии 15i 150i Метод замены батареи Fanuc Время от отключения кабеля старой батареи до подключения кабеля новой должно быть менее 5 минут. Настройки BIOS не стираются при правильном выполнении процедур ниже. Но если настройки BIOS сбросятся, при включении питания появится сообщение: «251: Syst
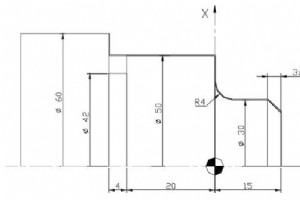
Полный пример программы для токарных станков NUM: сначала точится внешний контур, затем паз обрабатывается отдельным инструментом. G-коды NUM для токарных станков M-коды NUM для токарных станков Пример программы NUM 760 T %159 N1 (AXE) N10 G90 G71 G80 G40 G92 S3000 N20 G0 G52 X0 Z0 (FINISHING
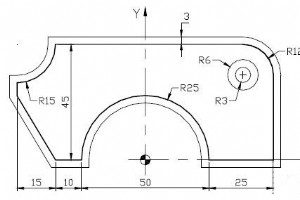
Пример программы NUM для фрезерного станка: фрезеровка внешнего контура со сквозным сверлением и врезкой глубиной 5 мм. Пример программы NUM для фрезерного станка %358 N1 (BRIDE) N10 G90 G71 G80 G40 N20 G0 G52 Z0 (Contour) N30 T4 D4 M6 N40 G97 S345 N50 G94 F110 N60 G0 X62 Y-18 N70 Z-5 M3 M4
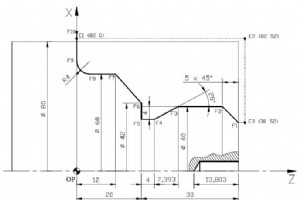
Автор: BEATA Описание Пример программы для токарного станка NUM, демонстрирующий использование циклов NUM: G64 — цикл чернового точения/нарезки торца G65 — цикл чернового паза G87 — цикл сверления с ломанием стружки Для выполнения всей операции используется несколько инструментов. Чертеж/Изображение
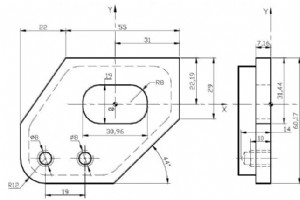
Автор: BEATA Описание Пример программы для фрезерного станка NUM, демонстрирующий работу многих циклов NUM, например G45 простой цикл кармана.В этом примере используются следующие циклы G-кодов NUM: G45 — простой цикл фрезерования кармана G71 — ввод метрических данных G81 — цикл центровки G80 — отм
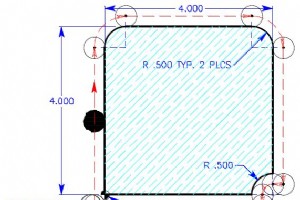
Пояснение программирования круговой интерполяции на фрезерных станках Haas с примерами программ. Примеры показывают, как задавать IJK или R в программе ЧПУ при программировании круговой интерполяции с G-кодами G02 и G03. Круговая интерполяция Haas Зачем использовать IJK, если R проще для программиро
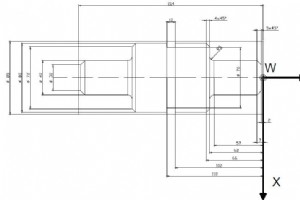
Автор: CNC Programmer Описание Пример программирования токарного станка с ЧПУ: в этом примере для значений диаметра по оси X не используются, вместо этого программирование ведется с использованием радиальных значений. В режиме радиального измерения/размерования движения по оси X на токарном станке б
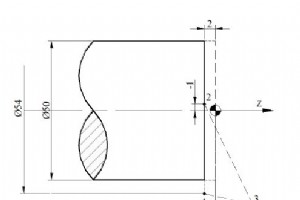
Автор: Machinist Описание Простая программа для токарного станка с ЧПУ, показывающая, как выполнить нарезку торца детали с помощью инструмента.Также показаны движения инструмента. Чертеж/Изображение Программа ЧПУ % N10 T03 M06 N20 G96 S150 G95 F0.1 D2500 (D = Макс. скорость шпинделя) N30 G00 X54
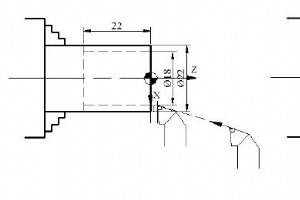
Автор: Brian Описание Очень простая программа ЧПУ, показывающая, как создать элементарную программу для токарного станка для точения диаметра.Также показаны движения инструмента. Чертеж/Изображение Программа ЧПУ % N10 T104 M06 N20 G97 S2000 G95 F0.1 M03 N30 G00 X18 Z2 M08 N40 G01 Z-22 N50 G01
Станок с ЧПУ