



Адресные коды Haas CNC: полный справочник для 4-й и 5-й осевого движения
Ниже приведен список адресных кодов, используемых в программировании фрезерных станков Haas.
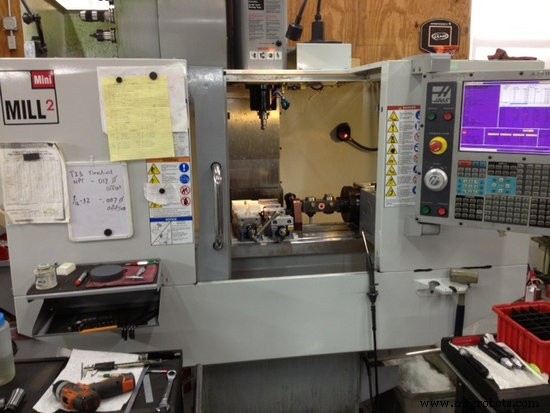
A — Вращательное движение 4-й оси
(Настройки 30, 34, 48, 108)
Адресный символ A используется для указания движения для дополнительной 4-й оси A. Он задает угол в градусах для вращательной оси. Всегда следует за подписанным числом и до трех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/1000 градуса.
B — Вращательное движение 5-й оси
(Настройки 78, 79, 80, 108)
Адресный символ B используется для указания движения для дополнительной 5-й оси B. Он задает угол в градусах для вращательной оси. Всегда следует за подписанным числом и до трех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/1000 градуса.
C — Вспомогательная внешняя вращательная ось
(Настройка 38)
Адресный символ C используется для указания движения для дополнительной внешней 6-й оси C. Он задает угол в градусах для вращательной оси. Всегда следует за подписанным числом и до трех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/1000 градуса.
D — Выбор компенсации диаметра инструмента
(Настройки 40, 43, 44, 58)
Адресный символ D используется для выбора диаметра или радиуса инструмента для компенсации радиуса резака. Число после D должно быть от 0 до 200 (100 программ на старых станках). Dnn выбирает соответствующий регистр смещения на дисплее смещений, содержащий величину смещения диаметра/радиуса инструмента при использовании компенсации радиуса резака (G41 G42). D00 отменяет компенсацию радиуса резака, устанавливая размер инструмента в ноль и отменяя любые ранее определенные Dnn.
E — Скорость подачи для гравировки или точность контурирования
(Настройка 85)
Адресный символ E используется с G187 для выбора требуемой точности при обработке угла во время высокоскоростных операций. Диапазон возможных значений для E-кода: 0.0001–0.25. См. раздел «Точность контурирования» в руководстве вашего станка.
F — Скорость подачи
(Настройки 19, 77)
Адресный символ F используется для выбора скорости подачи, применяемой к любым функциям интерполяции, включая фрезерование карманов и заготовленные циклы. Задается в дюймах в минуту с четырьмя дробными знаками или мм в минуту с тремя дробными знаками.
G — Подготовительные функции (G-коды)
Адресный символ G используется для указания типа операции в блоке, содержащем G-код. За G следует двух- или трехзначное число от 0 до 187. Каждый G-код принадлежит к группе. Коды группы 0 — немодальные (действуют только в данном блоке). Остальные группы — модальные: указание одного кода отменяет предыдущий из той же группы. Модальный G-код применяется ко всем последующим блокам. В одном блоке может быть несколько G-кодов для задания всех условий настройки.
H — Выбор компенсации длины инструмента
(Настройка 15)
Адресный символ H используется для выбора записи компенсации длины инструмента из памяти смещений. За H следует двузначное число от 0 до 200 (100 программ на старых станках). H0 сбрасывает компенсацию длины, Hnn использует длину из строки n на дисплее смещений. Для активации смещения длины (H) нужно выбрать G43 или G44. G49 — состояние по умолчанию, отменяет смещения длины. G28, M30 или нажатие Reset также отменяют смещения длины.
I — Данные для круговой интерполяции или заготовленного цикла
Адресный символ I используется для задания данных для заготовленных циклов или круговых движений. Задается в дюймах с четырьмя дробными знаками или в мм с тремя.
J — Данные для круговой интерполяции или заготовленного цикла
Адресный символ J используется для задания данных для заготовленных циклов или круговых движений. Задается в дюймах с четырьмя дробными знаками или в мм с тремя.
K — Данные для круговой интерполяции или заготовленного цикла
Адресный символ K используется для задания данных для заготовленных циклов или круговых движений. Задается в дюймах с четырьмя дробными знаками или в мм с тремя.
L — Счетчик циклов для повторения строки команды
Адресный символ L используется для указания количества повторов для некоторых заготовленных циклов и вспомогательных функций. За L следует число от 0 до 32767.
M — M-коды: вспомогательные функции
Адресный символ M используется для указания M-кода. Эти коды управляют вспомогательными функциями станка. В блоке программы ЧПУ допускается только один M-код, и все M-коды выполняются второстепенно в блоке.
N — Номер блока
Адресный символ N полностью опционален. Может использоваться для идентификации или нумерации каждого блока программы. За N следует число от 0 до 99999. Функция M97 требует ссылки на номер строки N.
O — Номер программы (имя программы в скобках)
Адресный символ O используется для идентификации программы. За O следует число от 0 до 99999. Программа в памяти всегда имеет идентификацию Onnnnn в первом блоке. Изменение Onnnnn в первом блоке вызывает перенумерацию программы. Если в первых трех строках программы ввести имя программы в скобках, оно также будет видно в списке программ. Можно иметь до 500 номеров программ (200 на старых станках) в списке. Удалить номер можно на дисплее LIST PROG, выделив программу и нажав ERASE PROG. Также можно удалить в расширенном редакторе через меню DELETE PROGRAM FROM LIST.
P — Задержка времени или номер программы для M98 или номер последовательности для M97
Адресный символ P используется либо для времени паузы в секундах с некоторыми заготовленными циклами или в G04, либо как ссылка на номер программы для M98, либо как ссылка на номер последовательности для M97. Значение P — положительное целое число до 99999 при использовании с M98 или M97. При использовании как время паузы — положительное десятичное число от 0.001 до 1000.0 секунд.
Q — Дополнительные данные заготовленного цикла
Адресный символ Q используется в заготовленных циклах и всегда является положительным числом в дюймах от 0.001 до 100.0.
R — Данные для круговой интерполяции или заготовленного цикла
(Настройка 52)
Адресный символ R используется в заготовленных циклах или круговой интерполяции. Задается в дюймах с четырьмя дробными знаками или в мм с тремя. Обычно определяет референтную плоскость для заготовленных циклов.
S — Команда скорости шпинделя
(Настройка 20)
Адресный символ S используется для задания скорости шпинделя вместе с M41 и M42. За S следует беззнаковое число от 1 до 99999. Команда S не включает/выключает шпиндель; она только устанавливает желаемую скорость. Если для установки заданной скорости требуется смена передачи, эта команда вызовет смену передачи даже при остановленном шпинделе. Если шпиндель вращается, смена передачи произойдет, и шпиндель запустится на новой скорости.
T — Код выбора инструмента
(Настройка 15)
Адресный символ T используется для выбора инструмента для следующей смены. Число должно быть положительным от 1 до (20) значения в параметре 65. Не вызывает операцию смены инструмента. Tnn может быть в том же блоке, что и начало смены (M06 или M16), или в любом предыдущем блоке.
U — Вспомогательная внешняя линейная ось
Адресный символ U используется для указания движения для дополнительной внешней линейной оси U. Задает позицию движения в дюймах. Всегда следует за подписанным числом и до четырех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма. Минимальная величина 0.0001 дюйма, максимальная отрицательная -8380.0000, максимальная положительная 8380.0000 дюймов.
V — Вспомогательная внешняя линейная ось
Адресный символ V используется для указания движения для дополнительной внешней линейной оси V. Задает позицию движения в дюймах. Всегда следует за подписанным числом и до четырех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма.
W — Вспомогательная внешняя линейная ось
Адресный символ W используется для указания движения для дополнительной внешней линейной оси W. Задает позицию движения в дюймах. Всегда следует за подписанным числом и до четырех дробных десятичных знаков. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма.
X — Линейное движение по оси X
(Настройка 45)
Адресный символ X используется для указания движения по оси X. Задает позицию или расстояние. В дюймах с четырьмя дробными знаками или в мм с тремя. За X следует подписанное число. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма или 1/1000 мм.
Y — Линейное движение по оси Y
(Настройка 46)
Адресный символ Y используется для указания движения по оси Y. Задает позицию или расстояние. В дюймах с четырьмя дробными знаками или в мм с тремя. За Y следует подписанное число. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма или 1/1000 мм.
Z — Линейное движение по оси Z
(Настройка 47)
Адресный символ Z используется для указания движения по оси Z. Задает позицию или расстояние. В дюймах с четырьмя дробными знаками или в мм с тремя. За Z следует подписанное число. Если десятичная точка не введена, последняя цифра считается 1/10000 дюйма или 1/1000 мм.
Станок с ЧПУ
- Как найти б/у ЧПУ-станок — полное руководство
- Как чистить б/у ЧПУ-станок: экспертные советы для долговечности и перепродажной стоимости
- Как станки с ЧПУ революционизируют производство: применение и преимущества
- 8 основных материалов для высокоточной ЧПУ-обработки
- Основные металлы для точной CNC-обработки: Материалы и применение
- Высокоточные кинокамеры, обработанные на станках Haas ЧПУ
- Скачайте официальное руководство оператора токарного станка Haas — Полное руководство и примеры программирова…
- Подключение Haas ЧПУ к ПК или ноутбуку: Пошаговое руководство
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Мастерство M-кодов: викторина по ЧПУ программированию