


Промышленное производство
Станок с ЧПУ
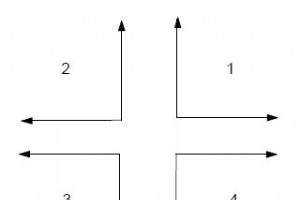
Osai UGS (UCG) — Use Graphic Scale (Machine plot) Команда Osai 10 Series UGS инициализирует графический дисплей и устанавливает пределы и ориентацию графического отображения. Программирование (UGS [,ax-orient],abs-axis,val1,val2,ord-axis,val3,val4 [,third-axis]) Параметры ПараметрОписание ax-ori

Команда Osai CGS (CLG) Команда Osai CGS очищает профиль с экрана, оставляя систему координат. Программирование (CGS)
Команда Osai DGS (DCG) Команда Osai DGS отключает графический дисплей, удаляет отображаемый профиль и убирает систему координат с экрана. После использования команды DGS для повторной инициализации графического дисплея необходимо использовать другую команду UGS. Программирование (DGS)
Команда Osai DIS Команда Osai DIS позволяет отображать значения для оператора. Управление показывает значение в области экрана, зарезервированной для связи с оператором. Программирование (DIS,операнд [,операнд] [,операнд] [,операнд] [,операнд]) Параметры ПараметрОписание операндМожет быть числом
Комментарии в программах Anilam В программах ЧПУ Anilam программист может использовать звездочку (*) для комментариев в списке программы или для маскирования всего или части блока от ЧПУ. Когда звездочка ставится перед строкой текста, ЧПУ игнорирует весь текст справа. Примеры программ Пример 1 *N20
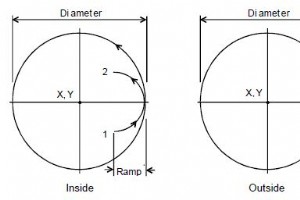
G171 Цикл кругового профиля Цикл Anilam G171 кругового профиля выполняет чистовую обработку внутреннего или внешнего профиля существующей окружности. Программирование G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn Параметры ПараметрОписание XКоордината X центра. По умолчанию: текущая позиция. Опцио
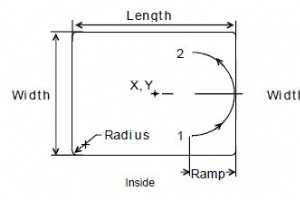
Anilam G172 Цикл прямоугольного профиля Цикл Anilam G172 прямоугольного профиля выполняет чистовую обработку внутреннего или внешнего профиля прямоугольника. Программирование G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn Параметры ПараметрОписание XКоордината X центра. Если не введена, ЧПУ ц
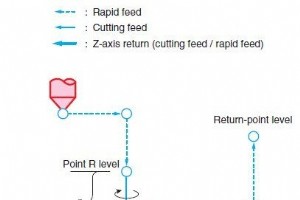
Okuma G73 Цикл высокоскоростной глубокой сверловки G73 Цикл высокоскоростной глубокой сверловки (High Speed Deep Hole Drilling) Программирование G73 X__ Y__ Z__ R__ P__ Q__ F__ Параметры ПараметрОписание X, YКоординаты положения отверстия ZУровень дна отверстияВ режиме G90:Позиция в выбранной си
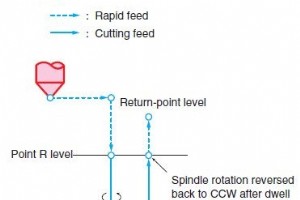
Okuma G74 Цикл обратной нарезки резьбы G74 Цикл обратной нарезки резьбы (Reverse Tapping) Программирование G74 X__ Y__ Z__ R__ P__ Q__ F__ Параметры ПараметрОписание X, YКоординаты положения отверстия ZУровень дна отверстияВ режиме G90:Позиция в выбранной системе координатВ режиме G91:Расстояние
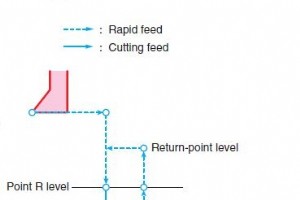
Okuma G76 Цикл точной расточки G76 Цикл точной расточки (Fine Boring) Программирование G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__ Параметры ПараметрОписание X, YКоординаты положения отверстия ZУровень дна отверстия RУровень точки R Q величина смещения (см. пояснение ниже) I, JВеличина смещения (с
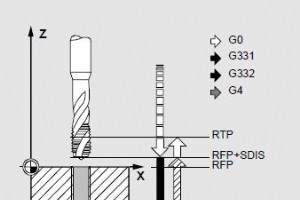
Sinumerik CYCLE84 Цикл ригидной нарезки резьбы CYCLE84 выполняет нарезку резьбы без использования плавающего держателя резьбореза.CYCLE84 применим только если шпиндель для сверловки способен работать в режиме позиционно-управляемого шпинделя. Программирование CYCLE84(RTP, RFP, SDIS, DP, DPR, DTB, SD
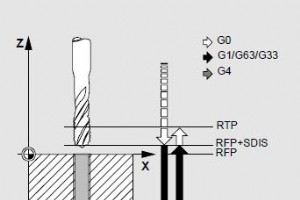
Sinumerik CYCLE840 Нарезка резьбы с плавающим держателем С циклом Sinumerik CYCLE840 резьбовые отверстия можно изготовить с плавающим держателем резьбореза: без энкодера с энкодером Для нарезки резьбы без плавающего держателя (ригидная нарезка) используется цикл CYCLE84. Программирование CYCLE840
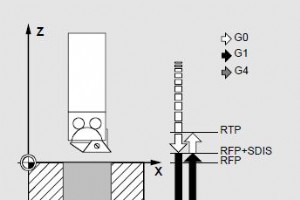
Sinumerik CYCLE85 Bore 1 В цикле CYCLE85 «Bore 1» движения захода и отхода выполняются со скоростью подачи, которая должна быть задана в соответствующих параметрах. Программирование CYCLE85 (RTP, RFP, SDIS, DP, DPR, DTB, FFR, RFF) Параметры ПараметрОписание RTPПлоскость возврата (абсолютная) RF
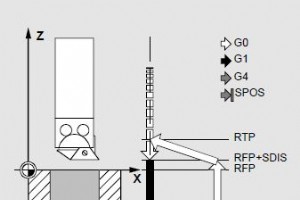
Sinumerik CYCLE86 Bore 2 В цикле CYCLE86 «Bore 2» при достижении глубины сверловки выполняется ориентированная остановка шпинделя. Затем инструмент движется в режиме быстрого перемещения к запрограммированным позициям возврата и оттуда к плоскости возврата. Цикл CYCLE86 можно использовать только есл
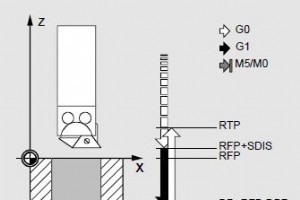
Sinumerik CYCLE87 Bore 3 В цикле Sinumerik CYCLE87 «Bore 3» при достижении конечной глубины сверловки выполняется останов шпинделя без ориентации, за которым следует программная остановка. Нажатием клавиши NC Start движение отхода продолжается в режиме быстрого перемещения до достижения плоскости от
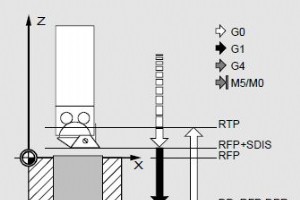
Sinumerik CYCLE88 Bore 4 В цикле Sinumerik CYCLE88 «Bore 4» при достижении конечной глубины сверловки выполняется выдержка времени вместе с остановом шпинделя без ориентации и программной остановкой. Нажатием клавиши NC Start выполняется движение отхода в режиме быстрого перемещения до достижения пл
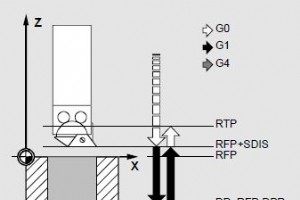
Sinumerik CYCLE89 Bore 5 В цикле Sinumerik CYCLE89 «Bore 5» движения заход и отход выполняются со скоростью подачи F, заданной перед вызовом цикла. При достижении конечной глубины сверловки можно задать время выдержки. Программирование CYCLE89 (RTP, RFP, SDIS, DP, DPR, DTB) Параметры ПараметрОпис
Osai GTL (ВЫСОКОУРОВНЕВОЕ ГЕОМЕТРИЧЕСКОЕ ПРОГРАММИРОВАНИЕ) Системы ЧПУ серии Osai 10 позволяют программировать геометрический профиль на плоскости либо с использованием стандартного языка программирования (G1-G2-G3), либо с помощью GTL — высокоуровневого языка программирования. Osai GTL дает возможн
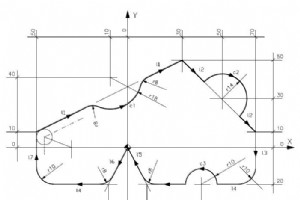
Пример программирования для серии Osai 10 с использованием Osai GTL (высокоуровневый язык программирования). Пример GTL программирования Osai N1 (DIS,EXAMPLE GTL) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a90 N9 c
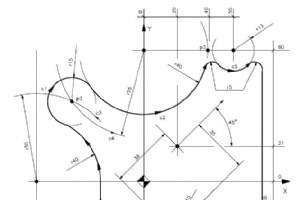
Серия Osai 10 позволяет программистам создавать программы ЧПУ как с использованием стандартного языка (G1-G2-G3), так и GTL — высокоуровневого языка программирования. Ниже приведен полный пример программы на GTL. Пример программы Osai ЧПУ на GTL N1 (DIS,EXAMPLE 3) N2 S...F...T1.1M6 M... N3 o1=X20 Y
Станок с ЧПУ
Изучите mPLASTICS от AGC Chemicals на CAMX 2020: передовые фторполимерные композиции для превосходных композитов

Умная теплица с автоматическим климат-контролем на Arduino
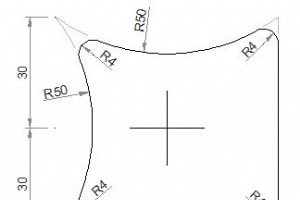
Мастерство G02 и G03: пример программы ЧПУ фрезеровки с круговой интерполяцией

Топ отраслей, использующих литье пластиков под давлением: ключевые применения и выгоды

