



Okuma G76 Цикл точной расточки: сверловка отверстий и настройка параметров
Okuma G76 Цикл точной расточки
G76 Цикл точной расточки (Fine Boring)
Программирование
G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__
Параметры
| Параметр | Описание |
|---|---|
| X, Y | Координаты положения отверстия |
| Z | Уровень дна отверстия |
| R | Уровень точки R |
| Q | величина смещения (см. пояснение ниже) |
| I, J | Величина смещения (см. пояснение ниже) |
| P | Время выдержки на дне отверстия |
| F | Скорость подачи |
Последовательность обработки
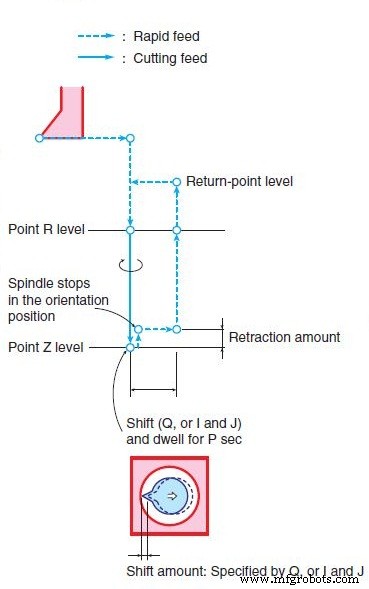
(1) Позиционирование по осям X и Y в режиме быстрого перемещения
(2) Позиционирование до уровня точки R в режиме быстрого перемещения
(3) Расточка до уровня точки Z с заданной скоростью подачи при вращении шпинделя в прямом направлении
(4) Выдержка на уровне точки Z в течение P секунд, отход на величину, заданную в параметре SHIFT DIRECTION AND AXIS IN G76, G87 опционального параметра NC (FIXED CYCLE), затем останов шпинделя в ориентированной позиции. После этого инструмент смещается на величину Q в направлении, отдаляющем режущий край от внутренней поверхности заготовки.
(5) Возврат к уровню точки возврата в режиме быстрого перемещения
(6) Инструмент смещается обратно в направлении режущего края на величину Q, затем шпиндель запускается в по часовой стрелке.
Детали
Величина отхода на уровне точки Z
Величина, на которую ось Z отходит вверх от уровня точки Z, задается в параметре SHIFT DIRECTION AND AXIS IN G76, G87 опционального параметра NC (FIXED CYCLE).
Величина смещения
a. Q используется для задания величины смещения, если ось цикла фиксирована как ось Z настройкой SHIFT DIRECTION AND AXIS IN G76, G87 опционального параметра NC (FIXED CYCLE). Значение должно быть всегда положительным. Направление смещения (+X, -X, +Y, -Y) должно быть задано параметром заранее. Обратите внимание, что Q является модальными данными, и адрес Q также используется в циклах G73 и G83. Значение Q имеет приоритет над I и J.
b. I и J используются для задания величины смещения при выборе плоскости с помощью G17, G18 или G19. Соответствие между G-кодом выбора плоскости и используемыми адресами:
G17 — I, J
G18 — K, I
G19 — J, K
Для адресов I, J, K все значения задаются как инкрементальные. Направление смещения всегда определяется в системе координат станка.
c. Если величина смещения не задана ни Q, ни I и J, возникает авария.
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение конической нарезки резьбы на токарных станках Fanuc G76
- Освоение углов подачи резьбы с циклом Fanuc G76
- Освоение цикла резьбонарезания Fanuc G76: Полное руководство для наладчиков ЧПУ
- Эффективная нарезка многозаходных резьб на Fanuc ЧПУ с циклом G76
- Простая резьбонарезка на Mach3 Turn циклом G76
- Цикл ECS G89 расточки с выдержкой: пошаговое руководство
- Цикл ECS G87 расточки с отходом: полный обзор и настройка
- Цикл ECS G86 расточки с функцией остановки шпинделя
- Цикл ECS G85 расточки: оптимизированный возврат инструмента и точная сверловка