



Цикл ECS G87 расточки с отходом: полный обзор и настройка
ECS G87 Расточка с отходом
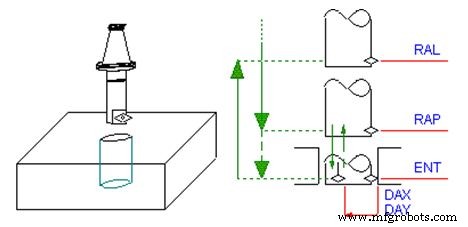
Этот цикл отличается от «Расточки с остановом шпинделя» G86 тем, что при достижении инструментом отметки ENT шпиндель не только останавливается, но и ориентируется в определенной позиции (через функцию M19), отходит движением по X и Y и затем быстро перемещается к отметке RAL.
Ввод данных цикла активируется в режимах MDI и Edit через следующую последовательность клавиш:
Программирование
G87 <ENT=..> <RAP=..> <RAL=..> <DAX=..> <DAY=..>
Параметры
| Параметр | Описание |
|---|---|
| ENT | Отметка глубины, достигаемая со скоростью резания |
| RAP | Отметка, достигаемая в быстром перемещении в начале цикла |
| RAL | Отметка возврата, достигаемая в быстром перемещении с остановленным, ориентированным и отшедшим шпинделем |
| DAX | Инкрементальное движение отхода по X |
| DAY | Инкрементальное движение отхода по Y |
Цикл ECS G89 расточки с выдержкой: пошаговое руководство
Цикл ECS G86 расточки с функцией остановки шпинделя
Станок с ЧПУ
- Эффективная коническая резьбонарезка с G92: полное руководство по CNC
- Цикл ECS G89 расточки с выдержкой: пошаговое руководство
- Цикл ECS G86 расточки с функцией остановки шпинделя
- Цикл ECS G85 расточки: оптимизированный возврат инструмента и точная сверловка
- Цикл ECS G84 нарезки резьбы: настройка и оптимизация для фрезерных станков
- Цикл ECS G83/r глубокой сверловки с выдержкой для эффективного ломания стружки
- Цикл ECS G83 глубокой сверловки и очистки: точная и эффективная сверловка отверстий
- Цикл ECS G82 сверловки с выдержкой для ломания стружки
- ECS G81/3: цикл сверловки 3 слоев — эффективная многозонная обработка
- Цикл ECS G81 стандартной сверловки: точное ввод данных и параметров